
輸入合板 検品 方法を確認する際は、船荷証券とパッキングリストで封印番号と梱包数を照合し、抜き取った梱包を開けて、仕様書と承認サンプルに照らしながら厚さ、寸法、含水率、表裏面、端面、接着状態を調べ、各工程を撮影します。日本の輸入商社や家具メーカーが横浜・大阪などの港で荷受けする場合も、この確認が役立ちます。国内向けの注文でJAS 0233:2024の区分や接着の程度を指定している場合は、現物表示と書類が注文内容に合うかも確認します。コンテナ1本の検査には、2人でおよそ半日かかります。Minh Thanh Plywoodは工場でも同じ項目を測定し、コンテナの封印前に各コンテナの写真と動画を送るため、到着時の測定結果を照合できます。
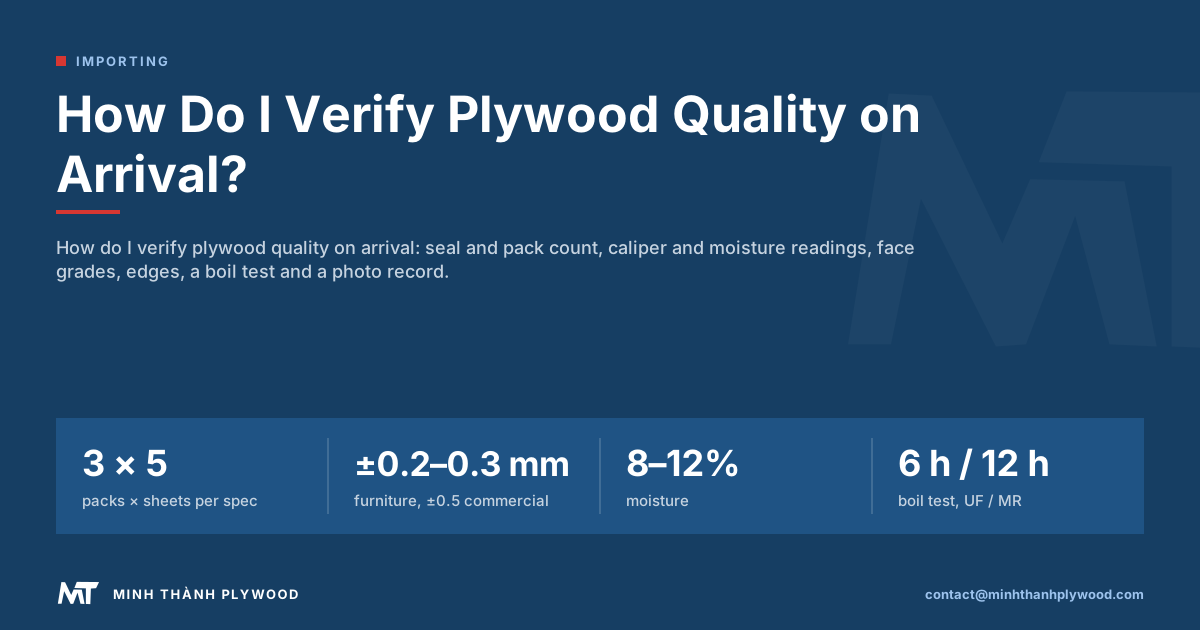
到着時の輸入合板検品は、どの順番で行いますか?
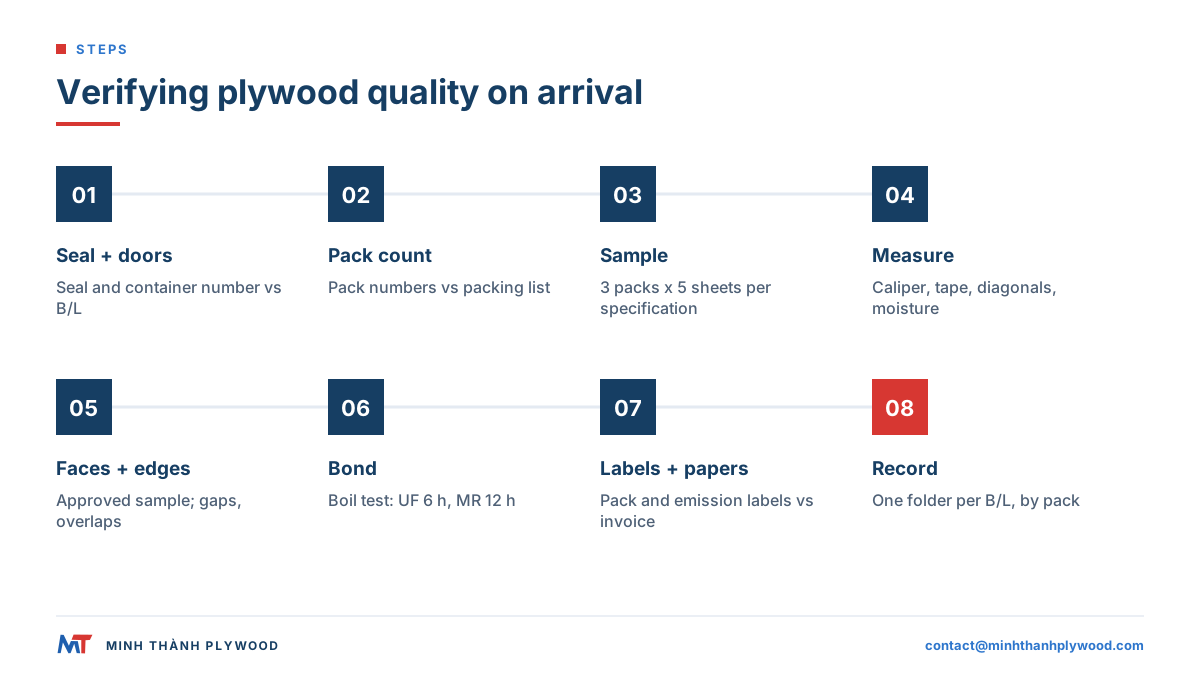
到着時の合板検品は、まず書類、次に梱包、最後にシートの抜き取り検査を行い、注文仕様と承認サンプルに照らして確認します。20フィートまたは40HCコンテナで使える手順で、2人でおよそ半日かかります。
- 開封前:船荷証券と封印番号、コンテナ番号、扉の状態を照合します。
- 荷降ろし:梱包数と梱包番号をパッキングリストと照合します。
- 抜き取り:扉側・中央・コンテナ奥から、最低3梱包を選びます。
- 測定:厚さ、長さ、幅、直角度、含水率を調べます。
- 外観:表板と裏板を承認サンプルと比べ、端面の隙間や重なりを確認します。
- 接着状態:小片で煮沸試験を行います。
- 表示と書類:ホルムアルデヒド表示、梱包ラベル、請求書の明細を確認します。
- 記録:コンテナごとに写真フォルダーを作り、船荷証券番号を付けます。
各工程で注文内容の別々の点を確認します。以下では、必要な道具、数値、測定結果の見方を説明します。
コンテナを開ける前に何を確認しますか?
最初に封印を確認します。封印番号とコンテナ番号を船荷証券およびパッキングリストと照合し、閉じた扉、封印、コンテナのへこみや穴を撮影してください。
確認する項目は次のとおりです。
- 封印:切れておらず、番号が一致していること。番号が違う場合は、積み込み後にコンテナが開けられた可能性があります。
- コンテナの壁面と屋根:荷物の上部に当たる位置に穴、錆による貫通、へこみがあると、浸水するおそれがあります。
- 開扉時の状態:フォークリフトで触れる前に、積荷の状態をそのまま撮影します。梱包の傾きやずれ、床の濡れ、包装の破れは、その場で記録してください。
この最初の5分間の記録で、海上輸送中と工場で起きたことを切り分けやすくなります。Minh Thanhは扉を閉じる前に各コンテナを撮影しているため、到着時に撮った扉の写真を積み込み動画と照合できます。
パッキングリストと梱包数をどう照合しますか?
荷降ろしの際に梱包を数え、各梱包のラベルをパッキングリストの記載と1行ずつ照合します。リストには、コンテナ内の仕様ごとに梱包番号、1梱包あたりのシート数、仕様、正味重量、総重量、体積が記載されています。
| パッキングリストの項目 | 確認すること | 差異が示すこと |
|---|---|---|
| 梱包数 | 荷降ろしした梱包数 | 梱包が不足している場合、荷送人と運送会社への数量確認が必要です |
| 梱包番号 | 各梱包のラベル | 仕様が違う梱包は、誤った顧客に渡るおそれがあります |
| 1梱包あたりのシート数 | 抜き取りで1~2梱包を数える | 枚数不足は、支払ったm³に影響します |
| 仕様 | ラベルの厚さと表板表示 | シートの実測値と照合します |
| 総重量 | 任意で1梱包を計量 | 重い梱包は、パネルが濡れている可能性があります |
梱包番号を使うと、梱包を製造ロットや積み込み写真と結び付けられます。最初からすべての写真と測定記録に梱包番号を記入してください。
合板は何枚抜き取って検査しますか?
コンテナの扉側・中央・奥から最低3梱包を選び、それぞれ5枚を確認します。最上部のシート、最下部のシート、梱包内部の3枚です。これで仕様ごとに15枚を調べられ、荷物をすべて開梱しなくても傾向を確認できます。
問題が見つかった場合は、抜き取り数を増やします。
- 1枚だけ許容差を外れた場合:同じ梱包からさらに10枚を確認します。
- 同じ梱包で複数枚が基準外の場合:同じ仕様の梱包をさらに2つ調べます。
- 複数の仕様が混在する場合:仕様ごとに別々に抜き取ります。ある仕様の結果から、別の仕様の状態は判断できません。
抜き取ったシートを動かす前に、チョークで印を付け、梱包番号を記入します。検査後は元の梱包に戻し、梱包数を保ってください。
到着時に厚さと寸法をどう測りますか?
デジタルノギスで、抜き取った各シートの端から約25mm内側を少なくとも4か所測ります。寸法はスチール製メジャーで長辺2辺と短辺2辺を測定し、注文書の許容差と比べます。
| 製品 | 厚さの許容差 | 長さと幅 |
|---|---|---|
| 研磨仕上げ家具用合板 | ±0.2–0.3mm | ±2mm |
| 普通合板 | ±0.5mm | ±2mm |
| 塗装型枠合板 | ±0.5mm | ±2mm |
| 梱包用合板 | ±0.5–1.0mm | ±2mm |
これらはMinh Thanhが工場で確認している許容範囲です。各梱包のパネルをデジタルノギスで複数箇所測り、出荷記録用に測定値を撮影します。到着時の測定値も同じ範囲に収まるはずです。
直角度は、シートの対角線を2本とも測ります。1220 × 2440mmのシートなら対角線は約2728mmで、2つの測定値は数mm以内で一致するはずです。平面度は、直定規を長辺2辺と両対角線に沿わせ、最大の隙間を測ります。これで反り、カップ、ねじれを確認できます。
輸入合板の含水率は何%が目安ですか?
家具用合板はMinh Thanhから含水率8–12%で出荷されます。家具用パネルの通常範囲です。到着時は、表板の樹種に合わせて設定したピン式または非接触式の含水率計を使い、抜き取った各シートの3か所を測定し、梱包番号とともに記録してください。
測定結果は次のように読み取ります。
- 8–12%に近い:通常の状態で、パネルは乾燥した状態で輸送されています。
- 外側のシートは高く、内側は通常範囲:コンテナ内または保管中に外から水が入った可能性があります。
- 梱包全体で高い:梱包単位の問題が考えられるため、抜き取り数を増やして撮影してください。
加工前にパネルを現場の環境になじませてください。冷えたコンテナから暖房のある作業場に移した合板は、数日かけて含水率が上がったり下がったりします。到着初日に切断したシートは、その後に寸法が動くことがあります。
表板を承認サンプルとどう比べますか?
抜き取ったシートを承認サンプルの横に並べ、均一な自然光または昼光色の照明の下で、色、木目、節、割れ、補修跡、研磨状態を比べます。生産前に承認したサンプルが基準であり、グレード名だけでは判断できません。
表板グレードは表板と裏板の組み合わせで示されるため、各シートの両面を確認します。
| 表板単板 | 使用されるグレードの組み合わせ | 比較する点 |
|---|---|---|
| ポプラ、ユーカリ | A/A、A/B、B/B | 表板の色、節、補修跡。裏板はBまたは合意したグレードかを確認 |
| バーチ | D+/D、D/E(D+/DはB/BBに相当) | ピンノット、色むら、補修跡 |
| マツ | A/A、A/B、B/B、B/C | 節、ヤニ、割れ |
| 人工単板(EV) | 承認サンプルに準拠 | シート間の木目と色の一致 |
各シートをサンプルの横に置き、梱包番号が写るように撮影します。サンプルを写していない写真では、グレードの証拠になりません。
心板の隙間、はく離、反りはどう見つけますか?
抜き取ったすべてのシートで、4辺の端面を確認します。端面から心板の状態が分かります。
- 心板の隙間:心板単板の間に空間があり、端面に黒い筋として見えます。家具用パネルでは、塗装後に表面へ浮き出ることがあります。
- 重なり:心板単板が重なっています。表面に段差を感じ、端面では厚い線に見えます。
- はく離:接着層に沿って単板がはがれています。端面に薄い刃を差し込み、単板が浮く場合は接着不良です。
- 反り:寸法確認で使った直定規を当て、反り、カップ、ねじれを測ります。
Minh Thanhでは心板を手作業で組み、接着剤を塗る前に隙間や重なりを修正します。心板の外側2~4層は横方向と縦方向に組み合わせ、家具用パネルは2回プレスします。まず心板をプレスして厚さを調整し、その後に表板と裏板を圧着します。工場で平面度や直角度が基準外のパネルは、低いグレードの製品ラインに回されます。そのため、到着時に見つかった反りは、通常、保管や積み重ねが原因です。
倉庫で合板の接着状態をどう試験しますか?
煮沸試験を行います。異なる梱包のシートから小さな正方形の試験片を3つ切り出して沸騰水に入れ、一定間隔で単板が浮いたり、はがれたりしていないか確認します。
| 注文に指定された接着剤 | 沸騰水中で接着状態を保つ時間 |
|---|---|
| E0放散区分のUF接着剤(屋内用) | 約6時間 |
| メラミン強化接着剤(MR) | 約12時間 |
これはMinh Thanhが工場で生産サンプルに行う煮沸試験の時間です。規定時間よりかなり早く試験片が開く場合は接着不良が疑われ、接着層が保たれれば健全です。煮沸試験で確認できるのは接着状態であり、ホルムアルデヒド放散量ではありません。放散量は試験室で測定します。Minh ThanhのCARB P2/TSCA Title VI認証を裏付けるASTM D6007の試験報告書6件では、平均値は0.014–0.032ppmでした。ベニヤ心材の広葉樹合板に対する上限は、EPAのTSCA Title VI要件で0.05ppmです。
欧州向けの注文では、接着要件は煮沸試験だけではなく規格で定められます。BS EN 314-2:1993のBSI記録には、接着品質の要件が示されています。日本国内向けの注文でJAS 0233:2024の接着の程度を指定している場合も、その注文条件と表示を照合してください。合板の日本農林規格(JAS 0233:2024)では、特類、1類、2類の接着の程度が定められています。
煮沸した試験片は乾燥させ、梱包番号を付けてコンテナの記録フォルダーに保管します。
倉庫に届いたビンタンゴール合板をどう検品しますか?
ビンタンゴール合板も基本手順は同じですが、表板の特性に合わせて3点を確認します。ビンタンゴールは赤褐色の熱帯広葉樹の単板で、家具の箱物、棚、塗装仕上げ用の普通合板に使われます。
- 色と色合わせ:ビンタンゴールは淡いピンクがかった茶色から濃い赤褐色まで幅があります。1枚のきれいなシートではなく、梱包内の色のばらつきを承認サンプルと比べます。
- 表板の割れと開いた継ぎ目:薄い熱帯材の表板は、乾燥した保管環境で木目に沿って割れることがあります。幅方向と両端を確認してください。
- 厚さ:普通合板のビンタンゴールパネルは±0.5mmの許容差です。通常の普通合板と同じ方法で測定します。
Minh Thanhでは、Styraxまたはユーカリの心板を使ったビンタンゴール表板を受注生産しています。注文時に許容する色の範囲のサンプルを承認してください。到着時の色に関する判断は、そのサンプルを基準にします。
到着時の合板不具合は製造と輸送、どちらが原因ですか?
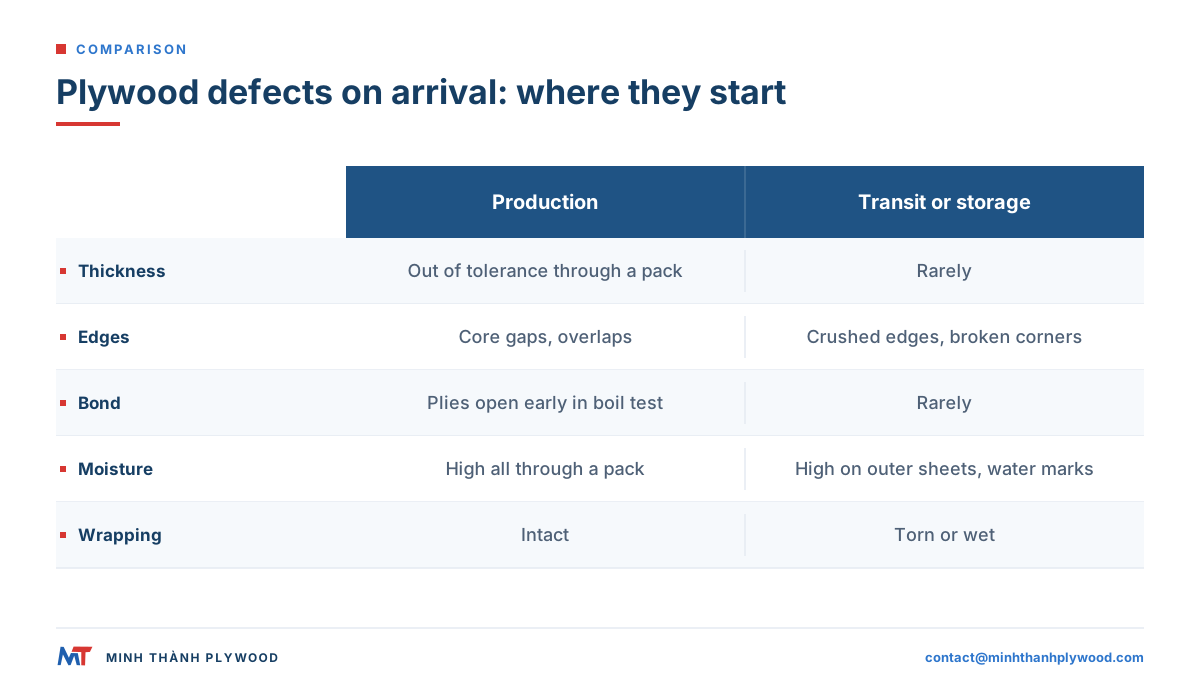
到着時に見つかる合板の不具合は、多くの場合、発生箇所を見分けられます。早めに分類しておけば、工場、運送会社、自社倉庫のどこに相談すべきか判断しやすくなります。
| 見つかった不具合 | 主な発生原因 | 判断材料 |
|---|---|---|
| 梱包全体で厚さが許容差を外れる | 製造 | 複数シートのノギス測定値 |
| 心板の隙間や重なり | 製造 | 抜き取ったシートの端面 |
| 煮沸試験ではく離する | 製造 | 単板が早い段階ではがれる |
| 表板が承認サンプルを下回る | 製造 | サンプルの横に置いたシート |
| 角の割れ、端部のつぶれ | 荷役または輸送 | 外側シートの損傷、破れた包装 |
| 水染み、外側シートの含水率が高い | コンテナまたは保管 | 濡れた床、結露跡、含水率計の測定値 |
| 外側シートのカビ | 長期の湿潤保管 | 濡れた包装、港での滞留期間 |
| 保管後の反り | 不均一な桟木の上での積み重ね | 梱包内のシートは平らで、積み重ねの端だけが曲がっている |
Minh Thanhの輸出梱包は、段ボールのカバー、合板の天板、結束材、包装フィルムで水や角の損傷を防ぐ構造です。包装が破れていないのに内部が損傷している場合は工場側、破れた包装を通じて損傷している場合は輸送側の問題として調べます。輸送時の損傷については、輸送中に生じる合板の損傷をご覧ください。
到着時にどの表示と書類を確認しますか?
パネルのラベルと手元の書類に記載された内容が一致しているか確認します。
- 梱包ラベル:仕様、梱包番号、シート数をパッキングリストと照合します。
- 米国・カナダ向けのホルムアルデヒド表示:パネルの生産者、ロット、認証機関を確認します。カナダ向けは英語とフランス語で表示されているか確認してください。
- 請求書の明細:仕様ごとの厚さ、表板、心板、接着剤、m³を実測値と照合します。
- 認証書類:顧客から求められた場合は、CARB P2/TSCA Title VIの認証書と試験報告書を確認します。
注文で欧州の使用環境区分を指定している場合は、ラベルと照合します。BS EN 636:2012+A1:2015のBSI記録は、乾燥・湿潤・屋外条件での構造用および一般用途の合板を対象としています。日本国内向けの注文でJAS 0233:2024の区分を指定している場合は、注文条件と表示・書類が合うか確認してください。
ラベルや請求書の誤りは、パネルを切断した後より、到着当日に仕入先へ伝えるほうが修正しやすくなります。合板輸入書類のチェックリストでは、必要書類を一覧で確認できます。
工場の品質管理票と照合できる到着記録をどう作りますか?
到着時の記録は、工場の品質管理と同じ順番で整理すると、仕入先側の測定記録と照らし合わせやすくなります。コンテナごとにフォルダーを作成し、船荷証券番号を付けて、次の資料を保存してください。
| フォルダー | 内容 |
|---|---|
| 01 コンテナ | 封印、コンテナ番号、扉、開封時の積荷 |
| 02 梱包 | 各梱包ラベル、パッキングリストとの数量照合 |
| 03 測定 | 各シートのノギス、メジャー、含水率の測定値と、測定器が写った写真 |
| 04 表板と端面 | 抜き取った各シートと承認サンプルを並べた写真、端面 |
| 05 接着状態 | 煮沸試験の試験片と試験時間 |
| 06 書類 | パッキングリスト、請求書、ラベル |
Minh Thanhは心板単板の受け入れからコンテナ封印まで、8つの品質確認工程を設けています。出荷記録用にノギスの測定値、梱包、積み込みの様子を撮影します。両方の記録を梱包番号で整理しておけば、同じ梱包を写した2つの写真を比べて確認できます。8つの工程については、工場での合板品質管理をご覧ください。
到着時の検査で問題が見つかったら、どうしますか?
要約だけで済ませず、記録を添えて当日中に仕入先へ連絡します。次の情報を伝えてください。
- コンテナ番号と船荷証券番号。
- 該当する梱包番号と、各梱包で検査したシート数。
- 測定値:注文仕様と実測値、および写真。
- 貨物の現在の状態:隔離した、梱包したまま、または一部使用した、など。
仕入先が証拠を確認するまで、該当する梱包はそのまま保管してください。梱包を切り開いたり、生産工程へ移したりすると、到着時の状態を示せなくなります。仕入先の案件確認と通常の解決方法については、合板の品質に関する申し立てをご覧ください。
積み込み前に工場検査をすると到着時の不具合を減らせますか?
積み込み前の検査なら、パネルがまだ工場にある段階で製造上の不具合を見つけられます。コンテナを封印する前にシートを交換できます。買い手自身の検査担当者でも、SGS、Intertek、Bureau Veritasなど指定した検査機関でも、Minh Thanhの工場で検査できます。注文時に日程を伝えれば、それに合わせて生産と積み込みを計画し、工場の測定記録を検査担当者が確認できます。
その場合、到着時に残る確認は輸送時の損傷と数量の2点です。どちらも半日ではなく、1時間で済みます。
次回の注文に許容差、抜き取り方法、検査日を反映するには、仕様書をcontact@minhthanhplywood.comへ送ってください。最初の返信で無料サンプルが発送され、承認サンプルが到着時の検査基準になります。輸入全体の手順は、ベトナムから合板を輸入する方法をご覧ください。
よくある質問
到着した合板の品質は、どう確認すればよいですか?
まず封印と梱包数を確認し、コンテナの入口側・中央・奥から梱包を1つずつ開けます。厚さと寸法を測り、含水率を調べ、表板を承認サンプルと比べ、端面を点検して煮沸試験を行います。各工程を撮影してください。
コンテナ到着時に、合板を何枚検査すればよいですか?
コンテナの扉側・中央・奥から梱包を最低3つ開け、各梱包から5枚、つまり最上部、最下部、梱包内部から3枚を確認します。測定値が仕様から外れた場合は、抜き取り数を増やしてください。
輸入合板の厚さの許容差はどのくらいですか?
注文書に記載された許容差が基準です。Minh Thanhでは、研磨仕上げ家具用合板を±0.2–0.3mm、普通合板と塗装型枠合板を±0.5mm、梱包用合板を±0.5–1.0mm、長さと幅を±2mmに管理しています。
到着時の合板の含水率はどのくらいが適切ですか?
家具用合板は工場出荷時の含水率が8–12%です。到着時もこの範囲に近ければ通常の状態です。大幅に高い場合は、輸送中または保管中に水が浸入した可能性があるため、梱包番号とともに撮影してください。
倉庫で合板の接着状態を試験するにはどうすればよいですか?
異なる梱包から小片を切り出し、水で煮沸します。Minh Thanhの工場試験では、E0放散区分のUF接着剤は約6時間、メラミン強化接着剤は約12時間、接着状態を保ちます。それより早く単板がはがれる場合は、接着不良が疑われます。
到着時に見つかることが多い合板の不具合は何ですか?
厚さが許容差を外れる、表板の品質が承認サンプルを下回る、端面に心板の隙間や重なりがある、はく離、反り、輸送中の損傷(角の割れ、端部のつぶれ、水染み)などです。
輸送と製造、どちらが原因か見分けやすい不具合はありますか?
角の割れ、端部のつぶれ、包装の破れ、水染み、外側のシートのカビは、通常、荷役・輸送・保管中に発生します。心板の隙間、はく離、梱包全体にわたる厚さのばらつきは、製造時に生じた可能性があります。
到着時の検品に第三者検査機関を使うべきですか?
初回のコンテナや大口注文では、利用をおすすめします。SGS、Intertek、Bureau Veritasなどの検査機関は、同じ項目を独立して記録できます。多くの買い手は、積み込み前の工場検査も手配しています。
合板の到着時に、どのような写真を撮ればよいですか?
封印とコンテナ番号、開扉前の扉、開封時の積荷の状態、各梱包ラベル、測定器が写った測定写真、抜き取ったシートの表裏面と端面、損傷箇所を撮影してください。損傷写真にはスケールとしてメジャーも写します。
到着時に合板の表板グレードを確認するには?
抜き取ったシートを承認サンプルの横に並べ、均一な照明の下で色、木目、節、割れ、補修跡を比べます。A/BやD+/Dのようなグレード表記は表板と裏板の組み合わせを示すため、両面を確認してください。