
การตรวจสอบไม้อัดเมื่อสินค้าถึง ให้เริ่มจากตรวจซีลและนับจำนวนห่อตามใบรายการบรรจุหีบห่อ แล้วเปิดห่อตัวอย่างเพื่อวัดความหนา ขนาด และความชื้น ตรวจผิวหน้า ขอบ และแนวกาว โดยเทียบกับข้อกำหนดและตัวอย่างที่อนุมัติของคำสั่งซื้อ พร้อมถ่ายภาพทุกขั้นตอน ผู้นำเข้าในไทยที่รับตู้ผ่านท่าเรือแหลมฉบังสามารถใช้แนวทางนี้กับไม้อัดทำเฟอร์นิเจอร์ ไม้อัดงานก่อสร้าง และไม้อัดบรรจุภัณฑ์ การตรวจทั้งหมดใช้คน 2 คน ประมาณครึ่งวันต่อตู้คอนเทนเนอร์ Minh Thanh Plywood วัดจุดเดียวกันที่โรงงาน และส่งภาพถ่ายกับวิดีโอของตู้แต่ละตู้ก่อนปิดผนึก เพื่อให้มีบันทึกไว้เทียบกับค่าที่วัดเมื่อสินค้าถึง
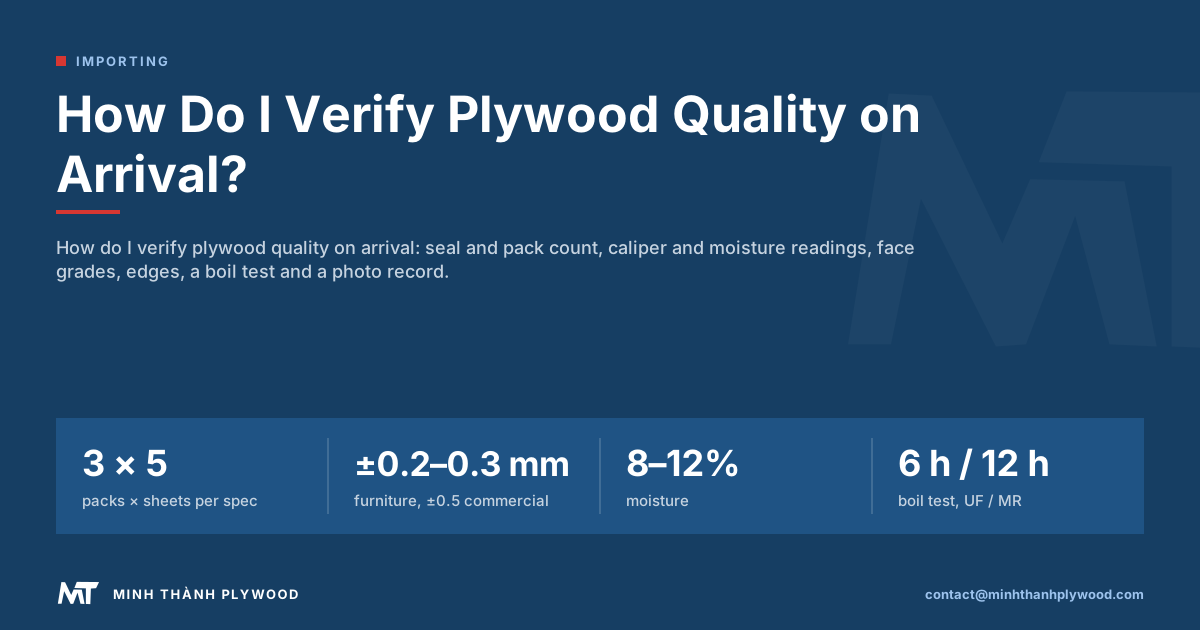
ตรวจสอบไม้อัดเมื่อสินค้าถึงอย่างไร?
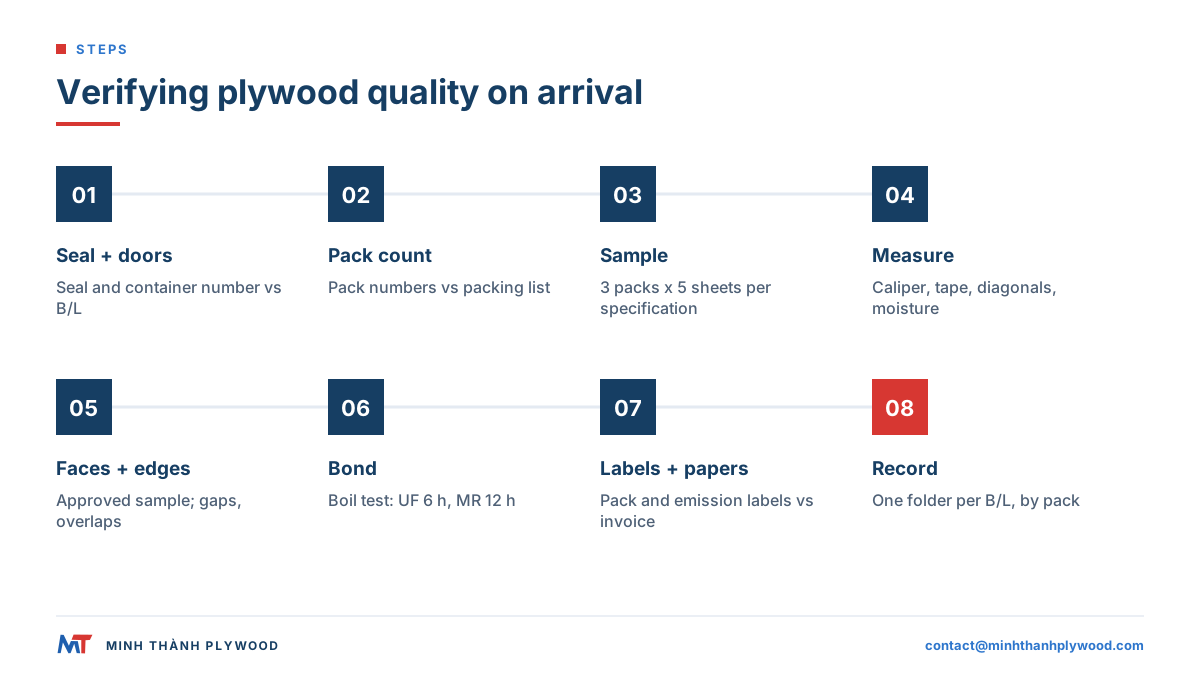
ตรวจเอกสารก่อน จากนั้นตรวจห่อ แล้วสุ่มแผ่นมาเทียบกับข้อกำหนดในคำสั่งซื้อและตัวอย่างที่อนุมัติ ขั้นตอนนี้ใช้ได้กับตู้ 20 ฟุตหรือ 40HC และใช้คน 2 คนประมาณครึ่งวัน
- ก่อนเปิดตู้: เทียบหมายเลขซีล หมายเลขตู้ และประตูกับใบตราส่งสินค้า
- ขณะขนลง: เทียบจำนวนห่อและหมายเลขห่อกับใบรายการบรรจุหีบห่อ
- การสุ่มตัวอย่าง: อย่างน้อย 3 ห่อจากด้านประตู ตรงกลาง และด้านหัวตู้
- การวัด: ความหนา ความยาว ความกว้าง ความฉาก และความชื้น
- ลักษณะผิว: เทียบผิวหน้าและด้านหลังกับตัวอย่างที่อนุมัติ ตรวจขอบว่ามีช่องว่างหรือการซ้อนทับหรือไม่
- การยึดประสาน: ทดสอบต้มตัวอย่างชิ้นเล็ก
- ฉลากและเอกสาร: ฉลากฟอร์มาลดีไฮด์ ป้ายห่อ และรายการในใบแจ้งหนี้
- บันทึก: เก็บภาพถ่ายแยกโฟลเดอร์ตามตู้ โดยตั้งชื่อตามหมายเลขใบตราส่งสินค้า
แต่ละขั้นตอบคำถามเกี่ยวกับคำสั่งซื้อคนละข้อ ส่วนถัดไปอธิบายเครื่องมือ ตัวเลข และความหมายของค่าที่วัดได้
ก่อนเปิดตู้คอนเทนเนอร์ควรตรวจอะไร?
ตรวจซีลก่อนสิ่งอื่น เทียบหมายเลขซีลและหมายเลขตู้กับใบตราส่งสินค้าและใบรายการบรรจุหีบห่อ จากนั้นถ่ายภาพประตูตู้ที่ยังปิด ซีล และรอยบุบหรือรูบนตู้
สิ่งที่ควรตรวจ:
- ซีล: ต้องไม่ชำรุดและหมายเลขต้องตรง ซีลคนละหมายเลขแสดงว่ามีการเปิดตู้หลังบรรทุก
- ผนังและหลังคาตู้: รู สนิมทะลุ หรือรอยบุบเหนือแนววางสินค้าอาจทำให้น้ำเข้า
- ประตูเมื่อเปิด: ถ่ายภาพสภาพสินค้าทันที ก่อนรถยกจะเคลื่อนย้าย หากห่อเอียงหรือเลื่อน พื้นเปียก หรือวัสดุห่อฉีกขาด ให้บันทึกไว้ตอนนั้น
5 นาทีแรกช่วยแยกสิ่งที่เกิดขึ้นระหว่างทางทะเลออกจากสิ่งที่เกิดที่โรงงาน Minh Thanh ถ่ายวิดีโอตู้ทุกตู้ก่อนปิดประตู จึงนำภาพประตูตู้ของผู้ซื้อมาเทียบกับวิดีโอขณะบรรทุกได้
จะนับจำนวนห่อให้ตรงกับใบรายการบรรจุหีบห่อได้อย่างไร?
นับห่อขณะขนลง และเทียบป้ายของแต่ละห่อกับรายการในใบรายการบรรจุหีบห่อทีละบรรทัด เอกสารระบุหมายเลขห่อ จำนวนแผ่นต่อห่อ ข้อกำหนด น้ำหนักสุทธิและน้ำหนักรวม ตลอดจนปริมาตรของไม้อัดแต่ละข้อกำหนดในตู้
| รายการในใบรายการบรรจุหีบห่อ | สิ่งที่ต้องตรวจ | ความหมายเมื่อข้อมูลไม่ตรงกัน |
|---|---|---|
| จำนวนห่อ | จำนวนห่อที่ขนลง | ห่อที่ขาดเป็นปัญหาจำนวนสินค้าสำหรับผู้ส่งสินค้าและผู้ขนส่ง |
| หมายเลขห่อ | ป้ายบนแต่ละห่อ | ห่อที่ระบุข้อกำหนดผิดอาจถูกส่งให้ลูกค้าผิดราย |
| จำนวนแผ่นต่อห่อ | นับ 1 หรือ 2 ห่อตัวอย่าง | ห่อที่ขาดแผ่นทำให้ปริมาตร m³ ที่ชำระเงินไม่ตรง |
| ข้อกำหนด | ความหนาและผิวหน้าที่ระบุบนป้าย | เทียบกับค่าที่วัดจากแผ่นจริง |
| น้ำหนักรวม | ทางเลือก: ชั่ง 1 ห่อ | ห่อที่หนักผิดปกติอาจหมายถึงแผ่นเปียก |
หมายเลขห่อเชื่อมแต่ละห่อกับล็อตการผลิตและภาพถ่ายขณะบรรทุก ให้เขียนหมายเลขห่อลงบนภาพและบันทึกค่าทุกครั้งตั้งแต่เริ่มตรวจ
ควรสุ่มตรวจไม้อัดกี่แผ่น?
เปิดอย่างน้อย 3 ห่อ โดยเลือก 1 ห่อจากด้านประตู 1 ห่อตรงกลาง และ 1 ห่อจากด้านหัวตู้ แล้วตรวจห่อละ 5 แผ่น ได้แก่ แผ่นบน แผ่นล่าง และอีก 3 แผ่นจากด้านใน เท่ากับ 15 แผ่นต่อข้อกำหนด มากพอจะเห็นแนวโน้มโดยไม่ต้องรื้อสินค้าทั้งตู้
เพิ่มจำนวนตัวอย่างเมื่อพบสิ่งผิดปกติ:
- มีแผ่นเดียวที่อยู่นอกค่าคลาดเคลื่อน: ตรวจเพิ่มอีก 10 แผ่นจากห่อเดียวกัน
- หลายแผ่นในห่อเดียวอยู่นอกเกณฑ์: ตรวจเพิ่มอีก 2 ห่อที่เป็นข้อกำหนดเดียวกัน
- ตู้บรรทุกหลายข้อกำหนด: สุ่มตรวจแยกแต่ละข้อกำหนด ผลของข้อกำหนดหนึ่งใช้แทนอีกข้อกำหนดไม่ได้
ทำเครื่องหมายแผ่นตัวอย่างด้วยชอล์กและเขียนหมายเลขห่อก่อนเคลื่อนย้าย หลังตรวจให้นำกลับเข้าห่อเดิม เพื่อให้จำนวนแผ่นในห่อยังตรง
จะวัดความหนาและขนาดไม้อัดเมื่อสินค้าถึงอย่างไร?
ใช้เครื่องวัดความหนาดิจิทัลวัดบริเวณขอบของแผ่นตัวอย่างแต่ละแผ่นอย่างน้อย 4 จุด โดยวัดห่างจากขอบประมาณ 25 มม. ใช้ตลับเมตรเหล็กวัดขนาดตามแนวยาวทั้ง 2 ด้านและแนวสั้นทั้ง 2 ด้าน แล้วเทียบค่ากับช่วงความคลาดเคลื่อนในคำสั่งซื้อ
| ประเภทสินค้า | ค่าคลาดเคลื่อนของความหนา | ความยาวและความกว้าง |
|---|---|---|
| ไม้อัดทำเฟอร์นิเจอร์ขัดผิว | ±0.2–0.3 mm | ±2 mm |
| ไม้อัดทั่วไป | ±0.5 mm | ±2 mm |
| ไม้อัดเคลือบฟิล์ม | ±0.5 mm | ±2 mm |
| ไม้อัดบรรจุภัณฑ์ | ±0.5–1.0 mm | ±2 mm |
นี่คือค่าที่ Minh Thanh ตรวจที่โรงงาน โดยวัดแผ่นจากทุกห่อหลายจุดด้วยเครื่องวัดความหนาดิจิทัล และถ่ายภาพค่าที่วัดไว้ในบันทึกการส่งสินค้า ค่าที่วัดเมื่อสินค้าถึงควรอยู่ในช่วงเดียวกัน
การตรวจ ความฉาก ให้วัดเส้นทแยงมุมทั้ง 2 เส้นของแผ่น ขนาด 1220 × 2440 mm จะมีเส้นทแยงมุมยาวประมาณ 2728 mm และค่าทั้งสองควรต่างกันไม่เกินไม่กี่มิลลิเมตร การตรวจ ความเรียบ ให้วางไม้บรรทัดตรงตามแนวยาวทั้ง 2 ด้านและแนวทแยงมุมทั้ง 2 เส้น แล้ววัดช่องว่างที่กว้างที่สุดเพื่อดูการโก่ง การแอ่น หรือการบิด
ไม้อัดนำเข้าควรมีค่าความชื้นเท่าใด?
ไม้อัดทำเฟอร์นิเจอร์ออกจากโรงงาน Minh Thanh ที่ความชื้น 8–12% ซึ่งเป็นช่วงปกติของแผ่นสำหรับงานเฟอร์นิเจอร์ วัดความชื้นเมื่อสินค้าถึงด้วยเครื่องวัดแบบเข็มหรือแบบไม่ใช้เข็ม โดยตั้งค่าให้ตรงกับชนิดไม้ของผิวหน้า วัด 3 จุดต่อแผ่นตัวอย่าง และบันทึกค่าพร้อมหมายเลขห่อ
ความหมายของค่าที่วัด:
- ใกล้ 8–12%: ปกติ แผ่นเดินทางมาในสภาพแห้ง
- แผ่นชั้นนอกมีความชื้นสูง แต่แผ่นด้านในปกติ: น้ำเข้าห่อจากด้านนอก ระหว่างอยู่ในตู้หรือระหว่างจัดเก็บ
- ความชื้นสูงตลอดทั้งห่อ: ปัญหาระดับห่อ ควรสุ่มตรวจเพิ่มและถ่ายภาพ
พักแผ่นให้ปรับตัวเข้ากับสภาพแวดล้อมก่อน加工 ไม้อัดที่ย้ายจากตู้เย็นเข้าสู่โรงงานที่มีความร้อนจะรับหรือคายความชื้นในช่วงหลายวัน แผ่นที่ตัดในวันแรกจึงอาจเคลื่อนตัวภายหลัง
จะเทียบผิวหน้ากับตัวอย่างที่อนุมัติอย่างไร?
วางแผ่นตัวอย่างข้างตัวอย่างที่อนุมัติในแสงกลางวันที่สม่ำเสมอ หรือใต้หลอดไฟที่ปรับสมดุลสีใกล้แสงกลางวัน แล้วเทียบสี ลายไม้ ตาไม้ รอยแยก ปะซ่อม และการขัดผิว ตัวอย่างที่อนุมัติก่อนผลิตเป็นเกณฑ์อ้างอิง ไม่ใช่ชื่อเกรดเพียงอย่างเดียว
เกรดผิวระบุเป็นคู่ด้านหน้า/ด้านหลัง จึงต้องตรวจทั้ง 2 ด้านของทุกแผ่น:
| วีเนียร์ผิวหน้า | คู่เกรดที่ใช้ | สิ่งที่ต้องเปรียบเทียบ |
|---|---|---|
| ป็อปลาร์, ยูคาลิปตัส | A/A, A/B, B/B | สี ตาไม้ และรอยซ่อมที่ผิวหน้า ส่วนด้านหลังให้ตรวจเกรด B หรือเกรดที่ตกลงกัน |
| เบิร์ช | D+/D, D/E (D+/D เทียบได้กับ B/BB) | ตาไม้เล็ก ริ้วสี และรอยปะ |
| สน | A/A, A/B, B/B, B/C | ตาไม้ ยางไม้ และรอยแยก |
| วีเนียร์วิศวกรรม (EV) | ตามตัวอย่างที่อนุมัติ | รูปลายไม้และความสม่ำเสมอของสีระหว่างแผ่น |
ถ่ายภาพแต่ละแผ่นโดยวางตัวอย่างที่อนุมัติไว้ข้างกัน และให้เห็นหมายเลขห่อในภาพ ภาพที่ไม่มีตัวอย่างเทียบไม่สามารถยืนยันเกรดได้
จะตรวจหาช่องว่างในไส้ไม้อัด การแยกชั้น และการโก่งงอได้อย่างไร?
ตรวจขอบทั้ง 4 ด้านของแผ่นตัวอย่างทุกแผ่น เพราะขอบเผยให้เห็นไส้ไม้อัด:
- ช่องว่างในไส้ไม้อัด: ช่องเปิดระหว่างวีเนียร์ชั้นไส้ มองเห็นเป็นร่องสีเข้มที่ขอบ บนแผ่นเฟอร์นิเจอร์ ร่องอาจปรากฏบนผิวหน้าหลังเคลือบแล็กเกอร์
- การซ้อนทับ: วีเนียร์ชั้นไส้ 2 แผ่นซ้อนกัน รู้สึกได้เป็นส่วนนูนบนผิวหน้า และเห็นเป็นเส้นหนาที่ขอบ
- การแยกชั้น: ชั้นไม้อัดแยกออกตามแนวกาว ใช้ใบมีดบางสอดเข้าที่ขอบ หากชั้นไม้อัดยกขึ้นแสดงว่าการยึดประสานมีปัญหา
- การโก่งงอ: ตรวจการโก่ง การแอ่น หรือการบิดด้วยไม้บรรทัดตรงเช่นเดียวกับการตรวจขนาด
Minh Thanh เรียงไส้ไม้อัดด้วยมือและแก้ช่องว่างกับการซ้อนทับก่อนทากาว เย็บเชื่อมไส้ชั้นนอก 2 ถึง 4 ชั้นทั้งแนวนอนและแนวตั้ง และอัดแผ่นเฟอร์นิเจอร์ 2 ครั้ง โดยอัดและปรับเทียบแผ่นแกนก่อน แล้วจึงอัดผิวหน้าและด้านหลัง หากแผ่นที่โรงงานไม่เรียบหรือไม่ฉาก จะถูกย้ายไปสายการผลิตเกรดต่ำกว่า ดังนั้นการโก่งงอที่พบเมื่อสินค้าถึงมักชี้ไปที่การจัดเก็บหรือการวางซ้อน
จะทดสอบการยึดประสานของกาวที่คลังสินค้าได้อย่างไร?
ทดสอบต้ม ตัดตัวอย่างสี่เหลี่ยมชิ้นเล็ก 3 ชิ้นจากแผ่นในห่อต่างกัน ใส่ลงในน้ำเดือด แล้วตรวจเป็นระยะว่ามีชั้นไม้อัดยกหรือแยกออกหรือไม่
| กาวตามคำสั่งซื้อ | ระยะเวลาที่แนวกาวควรทนในน้ำเดือด |
|---|---|
| กาว UF ที่มีการปลดปล่อย E0 (ใช้ภายในอาคาร) | ประมาณ 6 ชั่วโมง |
| กาวเมลามีน (MR) | ประมาณ 12 ชั่วโมง |
นี่คือระยะเวลาที่ใช้ในการทดสอบต้มตัวอย่างจากการผลิตที่โรงงาน Minh Thanh ตัวอย่างที่เปิดออกก่อนเวลามากแสดงว่าการยึดประสานมีปัญหา ส่วนตัวอย่างที่ยังคงยึดติดแสดงว่าแนวกาวสมบูรณ์ การทดสอบต้มตรวจการยึดประสาน ไม่ได้ตรวจการปลดปล่อยฟอร์มาลดีไฮด์ ซึ่งต้องวัดในห้องทดสอบ รายงาน ASTM D6007 จำนวน 6 ฉบับที่อยู่เบื้องหลังการรับรอง CARB P2 / TSCA Title VI ของ Minh Thanh มีค่าเฉลี่ย 0.014–0.032 ppm ค่าจำกัดสำหรับไม้อัดไม้เนื้อแข็งที่มีแกนวีเนียร์คือ 0.05 ppm ตามข้อกำหนด TSCA Title VI ของ EPA
สำหรับคำสั่งซื้อในยุโรป ข้อกำหนดการยึดประสานกำหนดโดยมาตรฐาน ไม่ใช่ผลทดสอบต้มเพียงอย่างเดียว รายการของ BSI สำหรับ BS EN 314-2:1993 ระบุข้อกำหนดด้านคุณภาพการยึดประสาน
เก็บตัวอย่างที่ผ่านการต้มไว้ในโฟลเดอร์ของตู้ หลังผึ่งให้แห้งและติดหมายเลขห่อแล้ว
จะตรวจคุณภาพไม้อัดบิ้นตังกอร์เมื่อมาถึงคลังสินค้าได้อย่างไร?
ตรวจไม้อัดบิ้นตังกอร์ตามขั้นตอนเดียวกัน และเพิ่มการตรวจอีก 3 จุดที่สำคัญกับผิวหน้าไม้นี้ บิ้นตังกอร์เป็นวีเนียร์ไม้เนื้อแข็งเขตร้อนสีน้ำตาลแดง ใช้กับไม้อัดทั่วไปสำหรับโครงตู้เฟอร์นิเจอร์ ชั้นวาง และงานทำสี
- สีและความสม่ำเสมอ: สีบิ้นตังกอร์มีตั้งแต่น้ำตาลอมชมพูอ่อนไปจนถึงน้ำตาลแดงเข้ม เทียบช่วงสีภายในห่อกับตัวอย่างที่อนุมัติ ไม่ใช่เทียบกับแผ่นที่สวยสมบูรณ์เพียงแผ่นเดียว
- รอยแยกและรอยต่อเปิดบนผิวหน้า: วีเนียร์เขตร้อนที่บางอาจแยกตามแนวเสี้ยนเมื่อเก็บในที่แห้ง ตรวจผิวหน้าตลอดความกว้างและที่ปลายแผ่น
- ความหนา: ไม้อัดบิ้นตังกอร์ทั่วไปมีค่าคลาดเคลื่อน ±0.5 มม. วัดเช่นเดียวกับแผ่นทั่วไป
Minh Thanh ผลิตผิวหน้าบิ้นตังกอร์ตามสั่ง โดยใช้แกนสไตแรกซ์หรือยูคาลิปตัส เมื่อสั่งซื้อ ให้อนุมัติตัวอย่างช่วงสีที่ยอมรับได้ ตัวอย่างนั้นใช้ตัดสินทุกข้อสงสัยเรื่องสีเมื่อสินค้ามาถึง
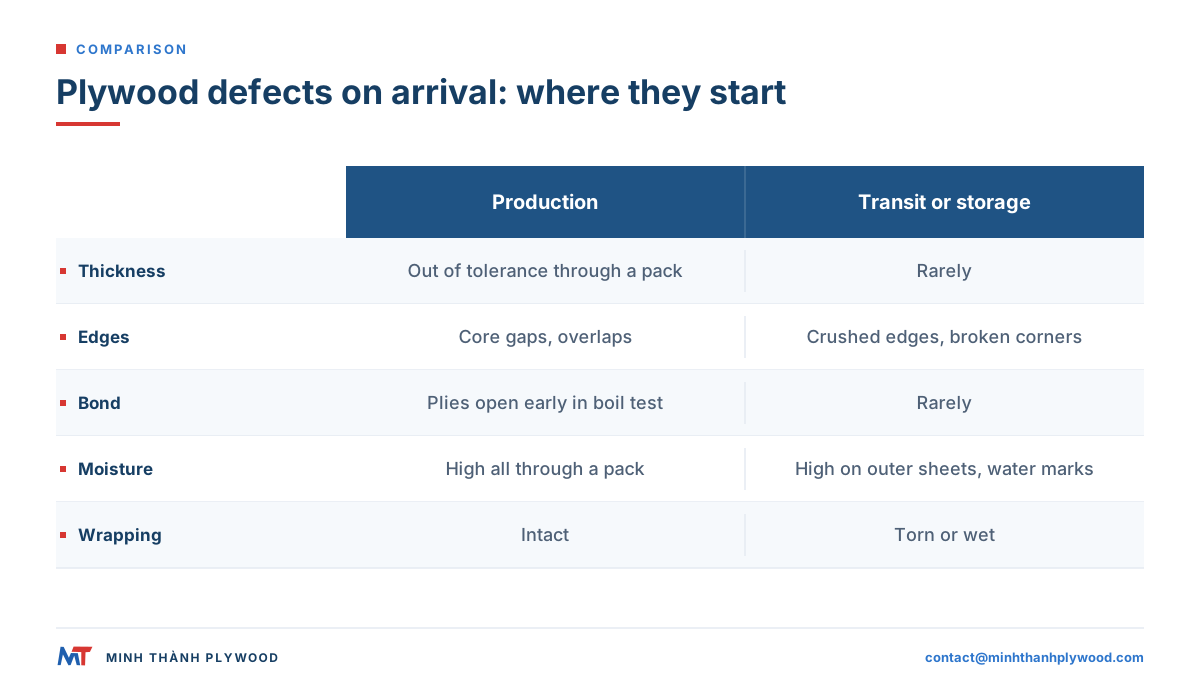
ข้อบกพร่องของไม้อัดเมื่อมาถึงเกิดจากการผลิตหรือการขนส่ง?
ข้อบกพร่องส่วนใหญ่ชี้ได้ค่อนข้างชัดว่าเริ่มจากจุดใด การแยกสาเหตุแต่เนิ่น ๆ ช่วยให้ทราบว่าควรติดต่อโรงงาน ผู้ขนส่ง หรือคลังสินค้าของคุณ
| ข้อบกพร่องที่พบ | จุดเริ่มต้นที่เป็นไปได้มากที่สุด | สิ่งที่ใช้บ่งชี้ |
|---|---|---|
| ความหนานอกค่าคลาดเคลื่อนตลอดทั้งห่อ | การผลิต | ค่าจากเครื่องวัดความหนาหลายแผ่น |
| ช่องว่างหรือการซ้อนทับในไส้ไม้อัด | การผลิต | ขอบของแผ่นตัวอย่าง |
| การแยกชั้นในการทดสอบต้ม | การผลิต | ชั้นไม้อัดแยกออกก่อนเวลา |
| ผิวหน้าไม่ตรงกับตัวอย่างที่อนุมัติ | การผลิต | วางแผ่นข้างตัวอย่างเพื่อเปรียบเทียบ |
| มุมแตก ขอบยุบ | การขนย้ายหรือขนส่ง | ความเสียหายบนแผ่นชั้นนอกและวัสดุห่อฉีกขาด |
| คราบน้ำ ความชื้นสูงบนแผ่นชั้นนอก | ตู้คอนเทนเนอร์หรือการจัดเก็บ | พื้นเปียก รอยหยดน้ำ และค่าจากเครื่องวัด |
| เชื้อราบนแผ่นชั้นนอก | การจัดเก็บในที่ชื้นเป็นเวลานาน | วัสดุห่อเปียกและระยะเวลาที่ท่าเรือ |
| แผ่นโก่งหลังจัดเก็บ | วางซ้อนบนคานรองที่ไม่เสมอกัน | แผ่นเรียบอยู่ในห่อ แต่โก่งที่ขอบของกอง |
บรรจุภัณฑ์ส่งออกของ Minh Thanh ใช้แผ่นกระดาษแข็ง แผ่นไม้อัดปิดด้านบน สายรัด และฟิล์มห่อ เพื่อป้องกันน้ำและมุมแผ่นในห่อ ความเสียหายภายในห่อที่ยังสมบูรณ์เป็นประเด็นที่โรงงานต้องตรวจ ส่วนความเสียหายผ่านห่อที่ฉีกขาดเป็นประเด็นด้านการขนส่ง ดู ไม้อัดเสียหายระหว่างขนส่ง
เมื่อสินค้าไม้อัดมาถึงควรตรวจฉลากและเอกสารใดบ้าง?
ตรวจว่าฉลากบนแผ่นตรงกับเอกสารที่ได้รับ:
- ป้ายห่อ: ข้อกำหนด หมายเลขห่อ และจำนวนแผ่น ต้องตรงกับใบรายการบรรจุหีบห่อ
- ฉลากฟอร์มาลดีไฮด์ สำหรับสหรัฐฯ และแคนาดา: ระบุผู้ผลิต ล็อต และหน่วยรับรองบนแผ่น สำหรับแคนาดาต้องเป็นภาษาอังกฤษและฝรั่งเศส
- รายการในใบแจ้งหนี้: ความหนา ผิวหน้า ไส้ไม้อัด กาว และ m³ ของแต่ละข้อกำหนด ต้องตรงกับค่าที่วัดได้
- เอกสารรับรอง: ใบรับรอง CARB P2 / TSCA Title VI และรายงานการทดสอบ ในกรณีที่ลูกค้าของคุณขอ
หากคำสั่งซื้อระบุชั้นการใช้งานของยุโรป ให้ตรวจเทียบกับฉลาก รายการของ BSI สำหรับ BS EN 636:2012+A1:2015 ครอบคลุมไม้อัดสำหรับงานโครงสร้างและงานทั่วไปในสภาพแห้ง ชื้น หรือภายนอก
แก้ฉลากหรือใบแจ้งหนี้ที่ผิดได้ง่ายกว่าเมื่อแจ้งผู้ขายในวันที่สินค้ามาถึง แทนที่จะรอจนตัดแผ่นแล้ว รายการเอกสารนำเข้าไม้อัด ระบุเอกสารทั้งหมดที่ควรอยู่ในชุด
จะจัดทำบันทึกตรวจรับให้ตรงกับใบบันทึกควบคุมคุณภาพของโรงงานได้อย่างไร?
จัดบันทึกตรวจรับตามลำดับเดียวกับการควบคุมคุณภาพของโรงงาน เพื่อให้ค่าที่วัดแต่ละรายการมีข้อมูลคู่กันจากฝั่งผู้ขาย เก็บแยกโฟลเดอร์ตามตู้และตั้งชื่อตามหมายเลขใบตราส่งสินค้า โดยมีรายการดังนี้:
| โฟลเดอร์ | เนื้อหา |
|---|---|
| 01 ตู้คอนเทนเนอร์ | ซีล หมายเลขตู้ ประตู และสภาพสินค้าทันทีที่เปิด |
| 02 ห่อ | ป้ายทุกห่อและผลนับเทียบกับใบรายการบรรจุหีบห่อ |
| 03 การวัด | ค่าจากเครื่องวัดความหนา ตลับเมตร และเครื่องวัดความชื้นของแต่ละแผ่น พร้อมภาพที่เห็นเครื่องมือ |
| 04 ผิวหน้าและขอบ | แผ่นตัวอย่างแต่ละแผ่นที่วางข้างตัวอย่างที่อนุมัติ และภาพขอบ |
| 05 การยึดประสาน | ตัวอย่างทดสอบต้มและระยะเวลาที่ทนได้ |
| 06 เอกสาร | ใบรายการบรรจุหีบห่อ ใบแจ้งหนี้ และฉลาก |
Minh Thanh ตรวจคุณภาพ 8 จุด ตั้งแต่รับวีเนียร์ชั้นไส้จนถึงปิดผนึกตู้ และถ่ายภาพค่าจากเครื่องวัดความหนา ห่อสินค้า และการบรรทุกไว้ในบันทึกการส่งสินค้า เมื่อจัดบันทึกทั้งสองฝั่งตามหมายเลขห่อแล้ว สามารถเทียบภาพของห่อเดียวกันเพื่อตอบข้อสงสัยได้ ดู การควบคุมคุณภาพไม้อัดที่โรงงาน สำหรับรายละเอียดการตรวจทั้ง 8 จุด
ควรทำอย่างไรเมื่อการตรวจรับพบปัญหา?
เขียนแจ้งผู้ขายในวันเดียวกัน พร้อมบันทึกหลักฐาน ไม่ใช่ส่งเพียงสรุป ข้อความควรระบุ:
- หมายเลขตู้และหมายเลขใบตราส่งสินค้า
- หมายเลขห่อที่ได้รับผลกระทบ และจำนวนแผ่นที่ตรวจในแต่ละห่อ
- ค่าที่วัดได้: ข้อกำหนดในคำสั่งซื้อ ค่าที่วัดจริง และภาพถ่าย
- สิ่งที่ดำเนินการกับสินค้าแล้ว: แยกเก็บ ยังคงอยู่ในห่อ หรือใช้ไปบางส่วน
คงสภาพห่อที่ได้รับผลกระทบไว้จนกว่าผู้ขายจะเห็นหลักฐาน ห่อที่ถูกตัดหรือย้ายเข้าสู่การผลิตแล้วไม่สามารถแสดงสภาพเมื่อมาถึงได้อีก วิธีที่ผู้ขายตรวจสอบกรณีและแนวทางที่มักใช้จัดการ ดูได้ที่ การยื่นข้อเรียกร้องเกี่ยวกับคุณภาพไม้อัด
การตรวจที่โรงงานช่วยลดปัญหาที่พบเมื่อสินค้ามาถึงได้อย่างไร?
การตรวจสอบก่อนบรรทุกช่วยพบข้อบกพร่องจากการผลิตขณะที่แผ่นยังอยู่ที่โรงงาน ซึ่งสามารถเปลี่ยนแผ่นก่อนปิดผนึกตู้ได้ ผู้ตรวจของคุณหรือหน่วยงานที่แต่งตั้ง เช่น SGS, Intertek หรือ Bureau Veritas สามารถเข้าตรวจที่โรงงาน Minh Thanh ได้ แจ้งวันที่พร้อมกับคำสั่งซื้อ เพื่อให้วางแผนการผลิตและการบรรทุกตามวันตรวจ และเปิดบันทึกการวัดของโรงงานให้ผู้ตรวจดู
เมื่อตรวจล่วงหน้าแล้ว งานตรวจเมื่อสินค้ามาถึงจะเหลือ 2 อย่าง คือความเสียหายระหว่างขนส่งและการนับจำนวน ใช้เวลาทั้งหมด 1 ชั่วโมง ไม่ใช่ครึ่งวัน
หากต้องการระบุค่าคลาดเคลื่อน วิธีสุ่มตัวอย่าง และวันที่ตรวจไว้ในคำสั่งซื้อครั้งถัดไป ส่งข้อกำหนดไปที่ contact@minhthanhplywood.com ตัวอย่างฟรีจะส่งไปพร้อมคำตอบแรก และตัวอย่างที่อนุมัติจะเป็นเกณฑ์สำหรับการตรวจรับเมื่อสินค้ามาถึง ดูขั้นตอนนำเข้าทั้งหมดได้ที่ วิธีนำเข้าไม้อัดจากเวียดนาม
คำถามที่ผู้ซื้อถามบ่อย
จะตรวจสอบคุณภาพไม้อัดเมื่อสินค้าถึงได้อย่างไร?
เริ่มจากตรวจซีลและจำนวนห่อ จากนั้นเปิดห่อตัวอย่างจากด้านประตู ตรงกลาง และด้านหัวตู้ วัดความหนาและขนาด ตรวจความชื้น เทียบผิวหน้ากับตัวอย่างที่อนุมัติ ตรวจขอบ และทดสอบต้ม พร้อมถ่ายภาพทุกขั้นตอน
เมื่อไม้อัดมาถึง ควรตรวจตัวอย่างกี่แผ่น?
เปิดอย่างน้อย 3 ห่อ โดยเลือกจากด้านประตู ตรงกลาง และด้านหัวตู้ ตรวจห่อละ 5 แผ่น ได้แก่ แผ่นบน แผ่นล่าง และอีก 3 แผ่นจากด้านใน หากค่าที่วัดอยู่นอกข้อกำหนด ให้เพิ่มจำนวนตัวอย่าง
ไม้อัดนำเข้าควรมีค่าความคลาดเคลื่อนของความหนาเท่าใด?
ให้ยึดค่าความคลาดเคลื่อนที่ระบุในคำสั่งซื้อ Minh Thanh ควบคุมไม้อัดทำเฟอร์นิเจอร์ขัดผิวไว้ที่ ±0.2–0.3 มม. ไม้อัดทั่วไปและไม้อัดเคลือบฟิล์มไว้ที่ ±0.5 มม. ไม้อัดบรรจุภัณฑ์ไว้ที่ ±0.5–1.0 มม. และความยาวกับความกว้างไว้ที่ ±2 มม.
เมื่อสินค้ามาถึง ไม้อัดควรมีความชื้นเท่าใด?
ไม้อัดทำเฟอร์นิเจอร์ออกจากโรงงานที่ความชื้น 8–12% ค่าที่วัดเมื่อสินค้าถึงใกล้ช่วงนี้ถือว่าปกติ หากสูงกว่ามาก อาจมีน้ำเข้าในระหว่างขนส่งหรือจัดเก็บ ควรถ่ายภาพและจดหมายเลขห่อไว้
จะทดสอบการยึดประสานของกาวไม้อัดที่คลังสินค้าได้อย่างไร?
ตัดตัวอย่างชิ้นเล็กจากแผ่นในห่อต่างกัน แล้วต้มในน้ำ กาว UF ที่มีการปลดปล่อย E0 ยึดแผ่นไว้ได้ประมาณ 6 ชั่วโมง และกาวเสริมเมลามีนได้ประมาณ 12 ชั่วโมง ในการทดสอบที่โรงงาน Minh Thanh ชั้นวีเนียร์ที่แยกออกก่อนเวลาบ่งชี้ว่าการยึดประสานมีปัญหา
ข้อบกพร่องที่พบบ่อยเมื่อไม้อัดมาถึงมีอะไรบ้าง?
ความหนานอกค่าคลาดเคลื่อน ผิวหน้าไม่ตรงกับตัวอย่างที่อนุมัติ ช่องว่างหรือการซ้อนทับของไส้ไม้อัดที่ขอบ การแยกชั้น การโก่งงอ และความเสียหายระหว่างขนส่ง เช่น มุมแตก ขอบยุบ และคราบน้ำ
ข้อบกพร่องของไม้อัดแบบใดเกิดจากการขนส่ง ไม่ใช่การผลิต?
มุมแตก ขอบยุบ ห่อฉีกขาด คราบน้ำ และเชื้อราบนแผ่นชั้นนอกมักเริ่มจากการขนย้าย ขนส่ง หรือจัดเก็บ ส่วนช่องว่างในไส้ไม้อัด การแยกชั้น และความหนาที่คลาดเคลื่อนตลอดทั้งห่อมักเริ่มจากการผลิต
ควรจ้างผู้ตรวจสอบอิสระมาตรวจไม้อัดเมื่อสินค้ามาถึงหรือไม่?
สำหรับตู้แรกหรือคำสั่งซื้อขนาดใหญ่ ควรจ้าง หน่วยงานอย่าง SGS, Intertek หรือ Bureau Veritas สามารถบันทึกผลการตรวจเดียวกันอย่างเป็นอิสระ ผู้ซื้อจำนวนมากจองผู้ตรวจที่โรงงานก่อนบรรทุกด้วย
เมื่อไม้อัดมาถึง ควรถ่ายภาพอะไรไว้บ้าง?
ถ่ายซีลและหมายเลขตู้ ประตูตู้ก่อนเปิด สภาพสินค้าทันทีที่เปิด ป้ายทุกห่อ การวัดแต่ละครั้งโดยให้เห็นเวอร์เนียร์หรือเครื่องวัด ผิวหน้าและขอบของแผ่นตัวอย่าง รวมถึงความเสียหายโดยวางสายวัดไว้เทียบขนาด
จะตรวจเกรดผิวหน้าไม้อัดเมื่อสินค้ามาถึงได้อย่างไร?
วางแผ่นตัวอย่างข้างตัวอย่างที่อนุมัติภายใต้แสงสม่ำเสมอ แล้วเทียบสี ลายไม้ ตาไม้ รอยแยก และรอยซ่อม เกรดแบบคู่ เช่น A/B หรือ D+/D หมายถึงเกรดด้านหน้าและด้านหลัง จึงควรตรวจทั้งสองด้าน