
夾板到貨驗收,先核對封條與裝箱單上的包件數,再依訂單規格及核准樣品抽查板材厚度、尺寸、含水率、表面、邊緣和膠合品質,並逐步拍照留存。臺灣的傢俱與系統櫃製造商、清水模板承包商,或從高雄港收貨的進口商,以及香港板材買家,都可用這套流程比對到貨情況。每櫃由兩人檢查約需半天。Minh Thanh Plywood在工廠量測相同項目,並於封櫃前提供每櫃照片與影片,讓到貨讀數有紀錄可供比對。
夾板到貨怎麼驗收?
夾板到貨驗收應先核對文件,再清點包件,最後依訂單規格和核准樣品抽查板材。這套流程適用於20呎或40HC貨櫃,由兩人執行約需半天。
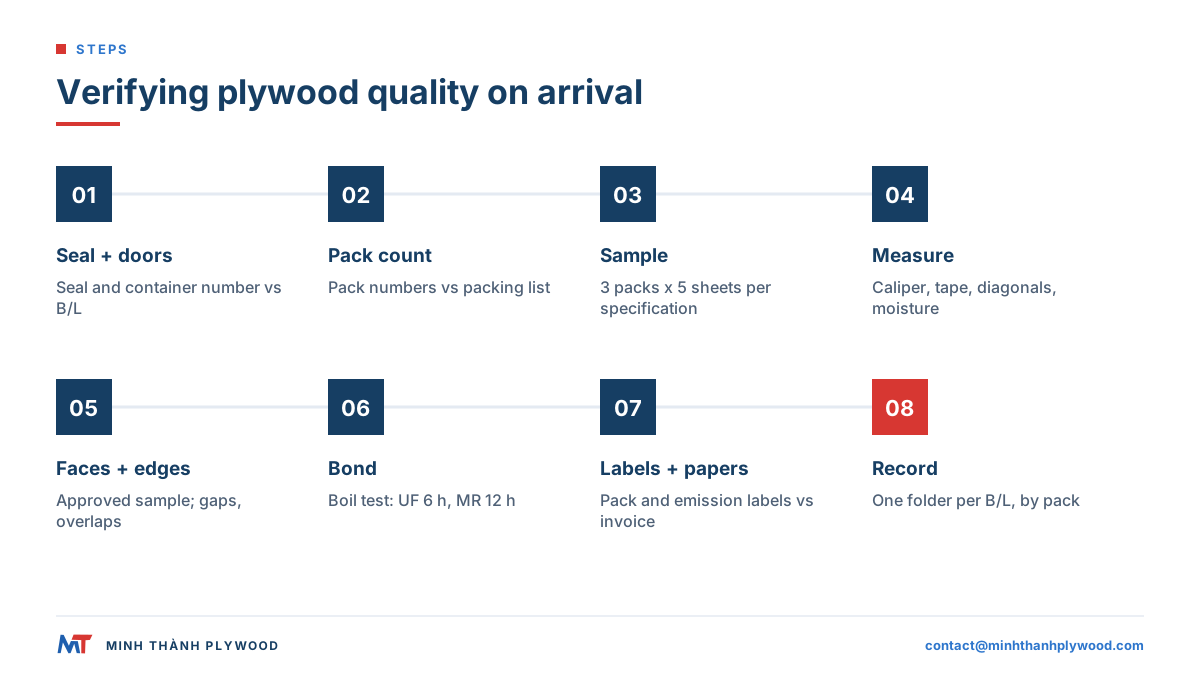
- 開櫃前:核對封條編號、貨櫃編號與櫃門狀況,並比對提單。
- 卸貨時:依裝箱單清點包件數及包件編號。
- 抽樣:至少抽查貨櫃門端、中段及最前端的3個包件。
- 量測:檢查厚度、長度、寬度、方正度及含水率。
- 外觀:對照核准樣品檢查正面與背面,並查看邊緣有無縫隙或重疊。
- 膠合:以小樣進行煮沸測試。
- 標籤與文件:核對甲醛標籤、包件標籤及發票品項。
- 紀錄:每個貨櫃建立一個照片資料夾,並以提單號碼命名。
每個步驟都在回答訂單的一項問題。下列各節整理所需工具、判讀數值及讀數代表的狀況。
開櫃前應檢查哪些項目?
第一步先查封條。將封條編號和貨櫃編號與提單、裝箱單比對,再拍下尚未開啟的櫃門、封條,以及櫃體上的凹痕或破洞。
檢查重點如下:
- 封條:完整無損,且編號相符。封條編號不同,代表裝貨後貨櫃曾被開啟。
- 貨櫃側板與頂板:檢查有無破洞、鏽穿,或高於裝載線的凹痕;這些狀況可能讓水滲入。
- 開門時的狀況:堆高機碰觸貨物前,先拍下原始裝載情況。包件傾斜或移位、地板潮濕、包裝破損,都要當下記錄,不要等到之後才補拍。
這幾分鐘的檢查有助分辨問題發生在海運途中還是工廠。Minh Thanh會在每個貨櫃關門前拍攝,因此可以把開櫃照片與裝貨影片並列比對。
如何依裝箱單清點包件?
卸貨時逐件清點包件,並逐行把每個包件標籤與裝箱單核對。清單會列出貨櫃內各規格的包件編號、每包張數、規格、淨重、毛重及材積。
| 裝箱單項目 | 檢查內容 | 差異代表的狀況 |
|---|---|---|
| 包件數 | 卸下的包件數量 | 少一包屬於與託運人及承運人的數量問題 |
| 包件編號 | 每個包件上的標籤 | 包件標錯規格,可能送錯客戶 |
| 每包張數 | 抽查一至兩個包件的張數 | 少裝會影響已付款的m³數量 |
| 規格 | 標籤上的厚度與表面標示 | 與實際量測的板材比對 |
| 毛重 | 選擇性檢查:秤一個包件 | 包件偏重可能表示板材受潮 |
包件編號可追溯生產批次及裝櫃照片。從一開始就把包件編號寫在每張照片和每筆量測紀錄上。
應抽查多少張板材?
至少拆開3個包件,分別取自貨櫃門端、中段和最前端;每個包件檢查5張:最上層、最下層,以及包件內部3張。每種規格共抽查15張,不必卸完整櫃貨,也足以看出是否有一致的問題。
發現異常時擴大抽樣:
- 一張板材超出公差:同一包件再抽查10張。
- 同一包件有多張超出公差:同規格再抽查2個包件。
- 混裝貨櫃:每種規格分開抽樣;一種規格的結果不能代表其他規格。
移動板材前,先用粉筆標記抽樣板材及包件編號。檢查後放回原包件,避免包件數量有誤。
到貨時如何量測厚度與尺寸?
每張抽樣板材都用數位游標卡尺量測邊緣厚度,至少量4個點,位置約在距邊緣25 mm處;再用鋼捲尺量測兩條長邊及兩條短邊。將讀數與訂單公差比對。
| 產品類別 | 厚度公差 | 長度與寬度公差 |
|---|---|---|
| 砂光傢俱用夾板 | ±0.2–0.3 mm | ±2 mm |
| 商用夾板 | ±0.5 mm | ±2 mm |
| 覆膜夾板 | ±0.5 mm | ±2 mm |
| 包裝夾板 | ±0.5–1.0 mm | ±2 mm |
這些是Minh Thanh在工廠檢查時採用的公差。工廠會用數位游標卡尺量測每個包件內多張板材的多個點,並拍照留存出貨紀錄。到貨後的讀數應落在相同範圍。
檢查方正度時,量測板材兩條對角線:1220 × 2440 mm的板材,對角線約為2728 mm,兩次讀數應相差不超過幾毫米。檢查平整度時,將直尺沿兩條長邊及兩條對角線放置,量出最大間隙,以判斷板材是否弓形、杯形或扭曲。
進口夾板到貨時的含水率應是多少?
傢俱用夾板從Minh Thanh出廠時的含水率為8–12%,這是傢俱用板材的正常範圍。到貨時使用針式或無針式含水率計,依表層木種設定,在每張抽樣板材上量3個點,並連同包件編號記錄讀數。
讀數判讀方式如下:
- 接近8–12%:屬正常狀況,板材在乾燥環境中運送。
- 外層板材讀數偏高,內層正常:水分可能從貨櫃外部或倉儲環境進入包件。
- 整包讀數都偏高:可能是整包層級的問題,應擴大抽樣並拍照。
加工前先讓板材適應環境。夾板從低溫貨櫃移入有暖氣的工作場所後,含水率會在幾天內升降;第一天就裁切的板材,之後可能變形。
如何對照核准樣品檢查表面?
在均勻日光或日光平衡燈下,將抽樣板材與核准樣品並排,比較顏色、木紋、節疤、裂縫、補片及砂光狀況。生產前核准的樣品才是判定標準,不能只看等級名稱。
表面等級以正面/背面成對標示,因此每張板材兩面都要檢查:
| 表面單板 | 使用的等級組合 | 比較項目 |
|---|---|---|
| 楊木、尤加利木 | A/A、A/B、B/B | 比較正面的顏色、節疤及修補;背面則按B級或約定等級檢查 |
| 樺木 | D+/D、D/E(D+/D可與B/BB相比) | 針節、顏色條紋及補片 |
| 松木 | A/A、A/B、B/B、B/C | 節疤、樹脂及裂縫 |
| 工程單板(EV) | 依核准樣品 | 板材間的木紋排列與顏色是否相配 |
每張板材都要與核准樣品並排拍照,並讓包件編號入鏡。照片若沒有核准樣品,就無法證明等級是否相符。
如何找出芯材縫隙、脫膠與翹曲?
逐一檢查每張抽樣板材的四邊,邊緣可看出芯材狀況:
- 芯材縫隙:芯材單板之間有空隙,邊緣可見深色縫線。傢俱用板材塗裝後,縫隙會透映到表面。
- 芯材重疊:兩片芯材單板上下重疊,表面摸得到凸起,邊緣也會出現較厚的線條。
- 脫膠:單板沿膠合線分離。將薄刀片插入邊緣;若單板翹起,就表示膠合有缺陷。
- 翹曲:使用量測尺寸時的直尺,檢查弓形、杯形或扭曲。
Minh Thanh以人工排列芯材,並在上膠前修正縫隙與重疊;外側2至4層芯材會以水平及垂直方式拼接。傢俱用板材分兩次壓製:先壓製並校準芯板,再壓合正面與背面。工廠若發現板材不平或不方正,會將其轉至較低等級的產品線,因此到貨時發現翹曲,通常與倉儲或堆疊有關。
如何在倉庫測試膠合品質?
進行煮沸測試。從不同包件的板材裁取3片小方樣,放入沸水中,並定時檢查單板是否翹起或分離。
| 訂單使用的膠 | 膠合處在沸水中應維持的時間 |
|---|---|
| E0甲醛釋出量的UF膠(室內用) | 約6小時 |
| 三聚氰胺膠(MR) | 約12小時 |
這是Minh Thanh工廠對生產樣品進行煮沸測試時採用的時間。樣品若遠早於預定時間就分離,表示膠合有缺陷;若能維持,則代表膠合線狀況良好。煮沸測試檢查的是膠合品質,不是甲醛釋出量;甲醛釋出量須在測試艙內量測。Minh Thanh的CARB P2/TSCA Title VI認證背後有6份ASTM D6007測試報告,平均值為0.014–0.032 ppm。依EPA的TSCA Title VI規定,單板芯硬木夾板的限值為0.05 ppm。
歐洲訂單的膠合要求由標準規定,不能只靠煮沸測試判定:BS EN 314-2:1993的BSI資料列明夾板膠合品質要求。
煮沸後將樣品晾乾,標上包件編號,留存於該貨櫃的資料夾。
賓唐戈夾板到貨時如何驗收?
賓唐戈夾板沿用相同的檢查流程,另需注意3項表面特性。賓唐戈是一種紅棕色熱帶硬木單板,常用於傢俱櫃體、層架及需塗裝的商用夾板。
- 顏色與色差:賓唐戈的色調從淺粉棕到深紅棕都有。應將整包板材的色差範圍與核准樣品比對,不要只拿一張顏色最均勻的板材作判斷。
- 表面裂縫與開口拼縫:乾燥倉儲可能使薄型熱帶木種表面沿木紋裂開。檢查整個板面寬度及兩端。
- 厚度:商用賓唐戈板材的厚度公差為±0.5 mm,量測方式與其他商用板材相同。
Minh Thanh依訂單生產賓唐戈表面,芯材使用安息香屬木材或尤加利木。下單時應核准可接受的顏色範圍樣品;到貨時所有顏色判定都以該樣品為準。
夾板到貨瑕疵如何判斷是生產還是運輸造成?
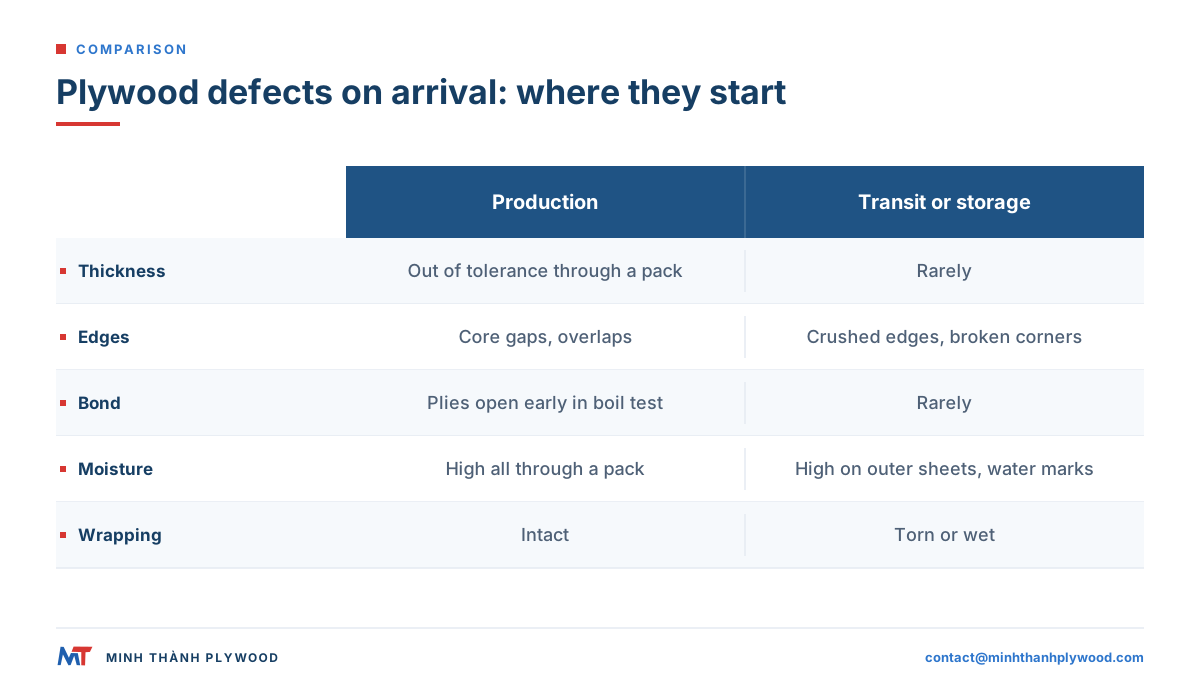
多數夾板到貨瑕疵都能看出可能的起因。及早分類有助判斷該聯絡工廠、承運人還是自家倉庫。
| 發現的瑕疵 | 最可能的起因 | 判斷依據 |
|---|---|---|
| 整包板材厚度超出公差 | 生產 | 多張板材的卡尺讀數 |
| 芯材縫隙或重疊 | 生產 | 抽樣板材的邊緣 |
| 煮沸測試時脫膠 | 生產 | 單板提早分離 |
| 表面等級低於核准樣品 | 生產 | 板材與樣品並排比較 |
| 角部破裂、邊緣壓傷 | 搬運或運輸 | 外層板材受損、包裝破損 |
| 水漬、外層板材含水率偏高 | 貨櫃或倉儲 | 地板潮濕、冷凝痕跡、含水率讀數 |
| 外層板材發霉 | 長時間潮濕倉儲 | 包裝潮濕、在港時間 |
| 倉儲後翹曲 | 堆疊在不平整的墊木上 | 包件內板材平整,堆疊邊緣的板材彎曲 |
Minh Thanh的出口包裝使用紙板護角、夾板頂板、打包帶及包裝膜,設計目的在於避免水分與碰撞損傷進入包件;若包裝完整但內部有損傷,應向工廠查詢;若包裝已撕裂,則應查明運輸狀況。運輸損傷的處理方式可參考夾板運輸途中受損。
到貨時應檢查哪些標籤與文件?
核對手上的文件是否與板材標籤相符:
- 包件標籤:規格、包件編號及張數應與裝箱單相符。
- 美國與加拿大的甲醛標籤:板材上應列出生產商、批次及認證機構;加拿大市場的標籤須有英文與法文。臺灣進口商也應依經濟部標準檢驗局(BSMI)列出的應施檢驗木製板材品目,核對適用標準及甲醛釋出量與標示要求;相關標準包括CNS 1349、8058、11671、8057、11670、15583及11669。
- 發票品項:逐一核對厚度、表面、芯材、膠種及各規格的m³,並與量測結果比對。
- 證書檔案:客戶要求時,備妥CARB P2/TSCA Title VI證書及測試報告。
若訂單指定歐洲使用等級,應核對標籤:BS EN 636:2012+A1:2015的BSI資料涵蓋乾燥、潮濕或戶外條件下的結構用及一般用途夾板。
到貨當天發現標籤或發票錯誤,通常比板材裁切後更容易請供應商更正。夾板進口文件檢查清單列出整套文件應包含的項目。
如何建立可與工廠品管紀錄對照的到貨檔案?
依工廠品管的順序建立到貨紀錄,讓每筆讀數都能與供應商的紀錄對照。每個貨櫃建立一個資料夾,以提單號碼命名,並收錄:
| 資料夾 | 內容 |
|---|---|
| 01 貨櫃 | 封條、貨櫃編號、櫃門、原始裝載狀況 |
| 02 包件 | 每個包件標籤,以及與裝箱單的數量比對紀錄 |
| 03 量測 | 每張板材的卡尺、捲尺及含水率讀數,並附工具入鏡的照片 |
| 04 表面與邊緣 | 每張抽樣板材與核准樣品並排的照片,以及邊緣照片 |
| 05 膠合 | 煮沸測試樣品與測試時間 |
| 06 文件 | 裝箱單、發票、標籤 |
Minh Thanh設有8道品質檢查點,從芯材單板進料一路檢查到貨櫃封櫃,並拍下卡尺讀數、包件及裝貨狀況,作為出貨紀錄。兩邊的紀錄若都依包件編號整理,就能比對同一包件的照片來釐清問題。8道檢查點詳見工廠如何管控夾板品質。
到貨檢查發現問題時該怎麼處理?
當天就把紀錄寄給供應商,不要只寫摘要。訊息應列出:
- 貨櫃編號及提單號碼。
- 受影響的包件編號,以及每個包件抽查的張數。
- 量測結果:訂單規格、實際讀數及相關照片。
- 貨物目前狀況:已隔離、仍在原包裝中,或部分已使用。
供應商檢視證據前,先保持受影響包件原狀。板材一旦裁切或移入生產線,就無法再呈現到貨時的狀況。供應商如何檢視及通常如何處理個案,請參閱夾板品質異議處理。
工廠檢驗如何減少到貨時發現的問題?
裝櫃前檢驗可在板材仍在工廠時發現生產瑕疵,封櫃前還能更換板材。Minh Thanh歡迎買家自行安排檢驗,或委託SGS、Intertek、Bureau Veritas等機構到廠檢查;只要在下單時提供日期,工廠就會配合安排生產與裝櫃,並讓檢驗人員查看工廠的量測紀錄。
因此,到貨時仍需檢查的兩項是運輸損傷與數量,兩項合計花一小時,不必半天。
若要將公差、抽樣方式及檢驗日期列入下一張訂單,請將規格寄至contact@minhthanhplywood.com。第一次回覆時會寄出免費樣品,核准樣品將成為到貨檢查的判定標準。完整進口流程請參閱如何從越南進口夾板。
採購常見問題
夾板到貨後如何驗收?
先核對封條與包件數,再從貨櫃前端、中段和後端抽查包件。量測厚度和尺寸、讀取含水率、對照核准樣品檢查表面、查看邊緣並進行煮沸測試;每個步驟都要拍照。
貨櫃到貨後要抽查多少張夾板?
至少拆開3個包件,分別取自貨櫃門端、中段和最前端;每個包件檢查5張,包括最上層、最下層及包件內部3張。讀數若超出規格,就擴大抽樣。
進口夾板的厚度公差應是多少?
依訂單上的公差為準。Minh Thanh的砂光傢俱用夾板厚度公差為±0.2–0.3 mm,商用及覆膜夾板為±0.5 mm,包裝夾板為±0.5–1.0 mm;長度和寬度公差為±2 mm。
夾板到貨時的含水率應是多少?
傢俱用夾板出廠時含水率為8–12%。到貨讀數接近這個範圍屬正常;若高出許多,可能表示運輸或倉儲期間進水,應拍照並記下包件編號。
如何在倉庫測試夾板的膠合品質?
從不同包件的板材裁取小樣,放入水中煮沸。Minh Thanh工廠測試中,E0甲醛釋出量的UF膠約可維持6小時,三聚氰胺膠約可維持12小時;若單板提早分離,表示膠合有缺陷。
夾板到貨時最常見的瑕疵有哪些?
厚度超出公差、表面等級低於核准樣品、邊緣可見芯材縫隙或重疊、脫膠、翹曲,以及運輸造成的損傷,例如角部破裂、邊緣壓傷和水漬。
哪些夾板瑕疵較可能是運輸造成,而非生產問題?
角部破裂、邊緣壓傷、包裝破損、水漬及外層板材發霉,通常起因於搬運、運輸或倉儲。芯材縫隙、脫膠,以及整包板材厚度偏差,則源自生產。
夾板到貨時需要聘請第三方檢驗嗎?
第一次進貨或大額訂單,建議聘請。SGS、Intertek或Bureau Veritas等機構可獨立記錄同一套檢查結果;許多買家也會在裝櫃前安排工廠檢驗。
夾板到貨時應拍哪些照片?
拍下封條與貨櫃編號、開門前的貨櫃門、原始裝載狀況、每個包件標籤、卡尺或測量工具入鏡的每筆讀數、抽樣板材的表面與邊緣;若有損傷,需把尺放在旁邊作比例參照。
到貨時如何檢查夾板表面等級?
在均勻光線下將抽樣板材與核准樣品並排,比較顏色、木紋、節疤、裂縫及修補痕跡。A/B或D+/D等等級組合分別標示正面與背面,因此兩面都要檢查。