
Cięcie sklejki CNC wychodzi czysto, gdy arkusz jest skalibrowany, płaski, suchy i ma zamknięty rdzeń: tolerancja grubości ±0,2 mm, brak pustek w rdzeniu i wilgotność 8–12 %. Należy użyć ostrego frezu kompresyjnego, posuwu zalecanego przez producenta frezów dla sklejki oraz układu nestingu, który przytrzymuje małe elementy. Dla polskiego producenta mebli lub firmy szalunkowej to lista kontrolna przed pierwszym zamówieniem. Minh Thanh Plywood produkuje sklejkę meblową według tej specyfikacji i tnie elementy na wymiar.
Cięcie sklejki CNC w Wielkiej Brytanii: jak wygląda zamówienie
Jeśli szukają Państwo „cięcia sklejki CNC”, żeby ktoś wyciął kształty, usługi w Wielkiej Brytanii działają tak samo: wysyła się rysunek, zakład frezuje elementy, a odbiera się je osobiście albo dostaje przesyłkę kurierem. Błędny plik albo zły dobór arkusza kosztuje drugie cięcie, dlatego poniższa kolejność oszczędza większość poprawek.
- Wysłać rysunek. Usługi przyjmują pliki wektorowe DXF lub DWG, a niektóre przerysują prosty szkic. Rysować elementy w wymiarze końcowym, pamiętając o średnicy frezu: wewnętrzne narożniki przyjmują promień frezu.
- Wybrać płytę i grubość. Sklejka brzozowa jest w większych usługach dostępna w grubościach od 4 do 30 mm, a najczęściej cięte są 6, 9, 12, 15 i 18 mm. Oferowane są też sklejka topolowa i sklejka brzozowa z białą melaminą. Pełny arkusz brzozowy BB/BB 18 mm kosztuje w detalu około £118.
- Sprawdzić format stołu. Największe frezarki w Wielkiej Brytanii przyjmują pełny arkusz 3050 × 1525 mm; większość pracuje na 2440 × 1220 mm.
- Wybrać operacje. Cięcie konturów, wiercenie, otwory pod zawiasy i uchwyty, frezowanie rowków w panelach oraz perforacje i wzory ażurowe to jeden program.
- Potwierdzić termin i dostawę. Przy zajętym warsztacie frezowanie zlecenia trwa 5–6 dni roboczych, a w małym cyfrowym zakładzie, który wycenia w ciągu kilku godzin, 48 godzin. Wybór należy do Państwa: odbiór osobisty lub kurier.
Typowe zlecenia: panele ścienne, przegrody pokojowe, ażurowe ekrany, drzwi do szaf i kuchni z wywierconymi otworami pod zawiasy oraz elementy mebli w paczkach płaskich (flat-pack).
Gdzie w tym jest Minh Thanh. Minh Thanh nie frezuje elementów dla domowych klientów z Wielkiej Brytanii. Produkuje skalibrowany arkusz, z którego korzystają te usługi i producenci mebli: grubość utrzymana do ±0,2 mm na szlifowanych panelach meblowych, zamknięty rdzeń, wilgotność 8–12 % oraz półfabrykaty cięte na wymiar: 4, 6 lub 8 sztuk z panelu.
Zakłady CNC, producenci mebli płaskich i stolarnie w Wielkiej Brytanii kupują na 40HC, przy 30–40 dniach na morzu z Hai Phong do Europy Północnej. Panele mają certyfikat CARB P2 / TSCA Title VI; sześć badań komorowych ASTM D6007 dało średnio 0,014–0,032 ppm wobec limitu 0,05 ppm. Warto poprosić o bezpłatną próbkę arkusza i przeciąć ją na własnej frezarce przed pierwszym zamówieniem.
Czy maszyny CNC potrafią ciąć sklejkę?
Tak, maszyny CNC tną sklejkę dobrze, ale czystość cięcia zapewnia skalibrowany arkusz z zamkniętym rdzeniem. Frezarka decyduje o jakości krawędzi dopiero wtedy, gdy arkusz jest w porządku: płaski, suchy, równy pod względem grubości i bez pustek w rdzeniu.
Specyfikacja arkusza, która ma znaczenie przy cięciu sklejki na CNC:
| Właściwość | Cel dla sklejki CNC | Dlaczego to ważne na frezarce |
|---|---|---|
| Tolerancja grubości | ±0,2–0,3 mm, do ±0,2 mm | Głębokość kieszeni, luz wpustu, połączenia na zaczepy |
| Rdzeń | Zamknięty, równy, bez szczelin i nakładek | Brak wykruszeń i pustek na krawędziach cięcia |
| Płaskość | Płasko na stole próżniowym | Docisk i równa głębokość na całym arkuszu |
| Wilgotność | 8–12 % przy wysyłce | Elementy zostają płaskie po cięciu |
| Lico | Szlifowane, zdrowe, gatunek dobrany do wykończenia | Czysta górna krawędź, elementy gotowe do wykończenia |
| Klej | Klej UF w emisji E0 do mebli wewnętrznych | Równe spoiny klejowe, niska emisja elementów |
| Format arkusza | 1220 × 2440 lub 1250 × 2500 mm albo na zamówienie | Wykorzystanie stołu w nestingu |
Minh Thanh buduje panele meblowe według tej listy jako standard: płytę rdzeniową prasuje się i kalibruje najpierw, potem dociska się lico i spód, a warstwy rdzenia zszywa się zarówno w poprzek, jak i wzdłuż, żeby rdzeń pozostał zamknięty.
Jaka sklejka najlepiej nadaje się do frezowania CNC?
Najlepsza sklejka do frezowania CNC to skalibrowana sklejka meblowa z zamkniętym rdzeniem, szlifowanym licem i równomierną budową fornirów, dzięki której dobrze się tnie i trzyma wymiar. Gatunek drewna licowego decyduje o wyglądzie i cenie, a rdzeń i kalibracja decydują o tym, jak sklejka się frezuje.
| Panel | Frezowanie CNC | Najlepsze zastosowania na CNC |
|---|---|---|
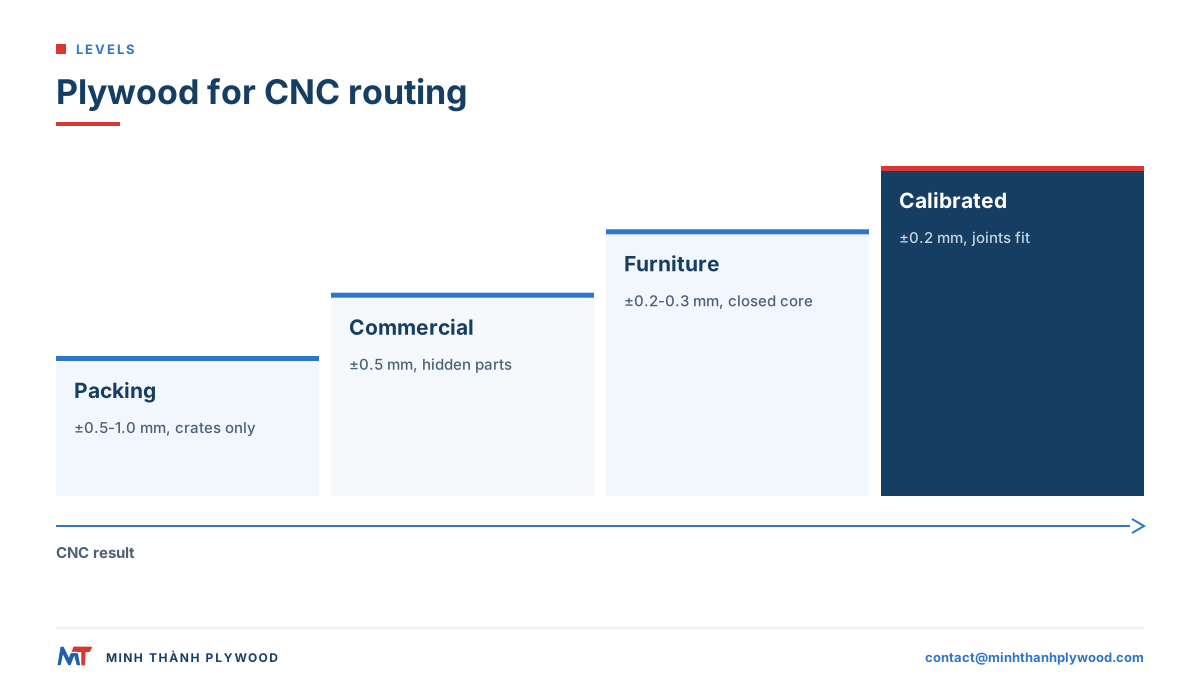
| Lico z brzozy, rdzeń Styrax lub eukaliptus | Bardzo dobre, ostre krawędzie, twarde lico | Meble widoczne, odsłonięte krawędzie |
| Lico z topoli, rdzeń Styrax | Bardzo dobre, lekka, łatwa obróbka | Elementy malowane i meble płaskie |
| Lico z eukaliptusa | Dobre, gęste i sztywne | Półki, blaty, elementy nośne |
| Fornir inżynierski (EV) | Dobre, stały odcień | Dekoracyjne fronty i panele |
| Lico z okoumé | Dobre, lekka | Panele wewnętrzne |
| Sklejka handlowa (±0,5 mm) | Przeciętne; tolerancja i rdzeń bardziej zmienne | Ukryte elementy, przyrządy |
| Sklejka opakowaniowa (±0,5–1,0 mm) | Słabe do stolarki | Skrzynie i palety |
Do mebli z widoczną krawędzią kupujący często wybierają lico z brzozy na białym rdzeniu Styrax: jest jasne, równe i takie samo na krawędzi. Do malowanych mebli płaskich lico z topoli na Styrax to opłacalny wybór. Lica z brzozy są w Wietnamie klasyfikowane jako D+, D i E, porównywalnie z europejskimi gatunkami brzozy, i podawane w parach, np. D+/D.
Czy sklejka topolowa nadaje się do CNC?
Tak, sklejka topolowa dobrze nadaje się do frezowania CNC: jest lekka, zużywa mało narzędzi i dobrze przyjmuje farbę. Trzeba określić kalibrację, rdzeń i gatunek lica, bo lica z topoli są miękkie i pokazują wyrywanie włókien tępym frezem.
- Gatunek lica: podawany jako pary A/A, A/B lub B/B (lico/spód), dobrane do zatwierdzonej próbki. Kupujący zamawiają też według chińskich oznaczeń B/BB, BB/CC i CP, które odpowiadają tej samej skali. A/B nadaje się do elementów z jedną widoczną stroną.
- Rdzeń: biały Styrax daje jasną, bladą krawędź. Eukaliptus daje gęstszy i sztywniejszy element.
- Narzędzia: należy utrzymywać ostre frezy; topola kosmaczy się na górnej powierzchni, gdy krawędź tępieje.
- Wykończenie: po frezowaniu warto lekko zeszlifować i zagruntować; topola to dobra baza pod farbę.
Więcej o budowie i gatunkach: sklejka topolowa.
Dlaczego sklejka wyrywa się przy cięciu CNC?
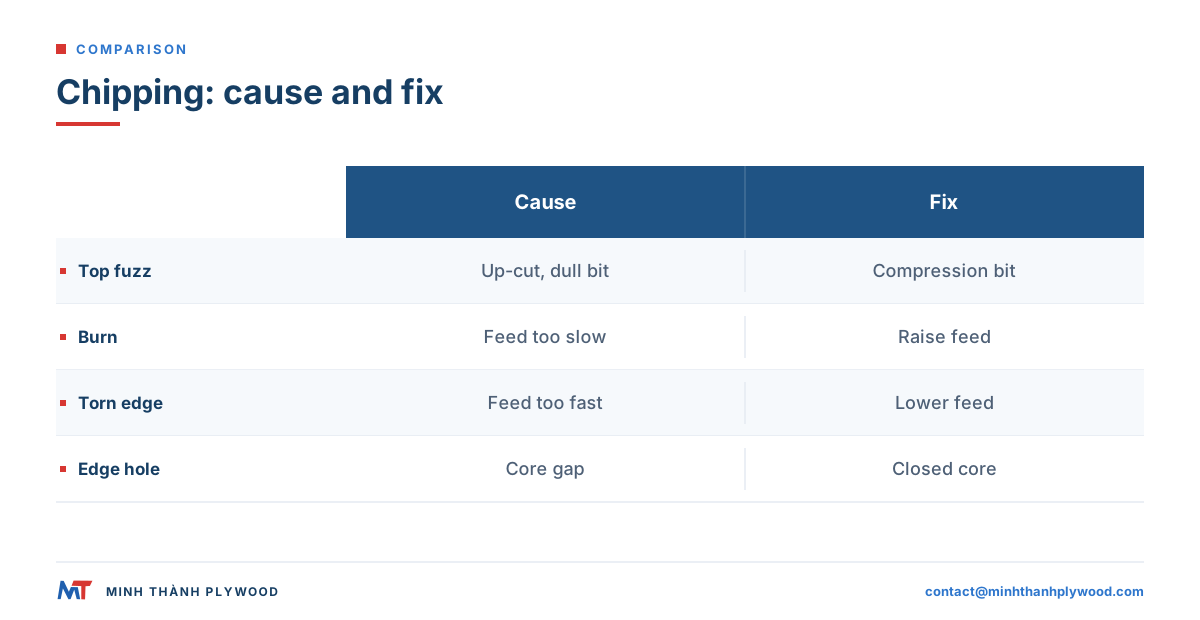
Sklejka wyrywa się przy cięciu CNC, bo frez wyciąga włókna do góry albo wypycha je tam, gdzie lico nie ma podparcia. Najczęstsze przyczyny to tępy lub zły frez, posuw niedopasowany do obrotów wrzeciona, arkusz unoszący się na stole albo szczelina w rdzeniu pod licem.
| Objaw | Prawdopodobna przyczyna | Rozwiązanie |
|---|---|---|
| Kosmaczenie i wyrywanie na górnej powierzchni | Frez górnotnący, tępa krawędź | Frez kompresyjny lub dolnotnący, nowy frez |
| Wyłamanie na dolnej powierzchni | Frez dolnotnący przy cięciu na wylot, zużyty podkład | Frez kompresyjny, świeży podkład ofiarny |
| Przypalenia na krawędzi | Posuw za wolny, frez ociera | Zwiększyć posuw lub zmniejszyć obroty wrzeciona |
| Szorstka, rozdarta krawędź | Posuw za szybki, za duże obciążenie ostrza | Zmniejszyć posuw, sprawdzić tabelę |
| Dziura lub kruszenie krawędzi | Szczelina lub nakładka w rdzeniu | Zamknięty rdzeń, panel zszywany |
| Małe elementy się przesuwają | Utrata podciśnienia na małych elementach | Zaczepy, cienka warstwa, kolejność nestingu |
| Głębokość kieszeni się zmienia | Grubość lub płaskość arkusza się zmienia | Skalibrowany arkusz, splanowanie podkładu |
Dwa z trzech ostatnich objawów to problemy arkusza, nie narzędzia; trzeci dotyczy docisku. Zszywany, skalibrowany rdzeń usuwa większość z nich, zanim arkusz trafi na maszynę.
Jaki frez do sklejki? Dobór narzędzi CNC
Najlepszy frez do cięcia sklejki na CNC to kompresyjny z węglika spiekanego do cięć na wylot oraz frez dolnotnący do kieszeni i wpustów. Frez kompresyjny ma ostrza górnotnące na końcówce i dolnotnące powyżej, więc dociska włókna do wewnątrz na obu powierzchniach.
| Frez | Zastosowanie na sklejce | Efekt na krawędzi |
|---|---|---|
| Kompresyjny, dwuostrzowy | Cięcia na wylot elementów pełnej grubości | Czysta górna i dolna powierzchnia |
| Kompresyjny do wpustów (krótka końcówka górnotnąca) | Płytkie kieszenie i wpusty z czystą górną krawędzią | Czysta góra, wióry odchodzą |
| Spiralny dolnotnący | Kieszenie, wpusty, cienkie arkusze | Czyste lico, wióry zostają w rowku |
| Spiralny górnotnący | Głębokie rowki, z których wióry muszą się wydostać | Kosmaczenie na górnej powierzchni |
| Prosty (O-flute lub dwuostrzowy) | Obdzieranie, tanie cięcie | Do ukrytych krawędzi |
| Frez V | Fazowanie, rowki składane, grawerowanie | Ostre linie w licu |
| Kulisty (ball-nose) | Kształtowanie 3D, zaokrąglenia | Gładkie łuki |
Spoiny klejowe ścierają narzędzie, więc węglik wytrzymuje wielokrotnie dłużej niż stal szybkotnąca. Warto prowadzić rejestr narzędzi: krawędzie zaczynają się kosmaczyć i przypalać, zanim frez wygląda na zużyty.
Obroty wrzeciona, posuw i grubość wióra przy frezowaniu sklejki
Należy ustawić posuw według grubości wióra, którą podaje producent frezów dla sklejki: posuw = obroty wrzeciona × ilość ostrzy × grubość wióra. Zbyt cienki wiór ociera i przypala, a zbyt gruby rozrywa krawędź.
Przykład: frez dwuostrzowy przy 18 000 obr./min i grubości wióra 0,25 mm na ostrze daje 18 000 × 2 × 0,25 = 9 000 mm na minutę. Jeśli krawędź się przypala, warto zwiększyć posuw lub zmniejszyć obroty; jeśli się rwie, warto zmniejszyć posuw.
Zasady, które sprawdzają się na większości frezarek:
- Zacząć od tabeli producenta dla sklejki i średnicy frezu, a potem zmieniać ustawienia krok po kroku.
- Zachować grubość wióra przy zmianie obrotów: mniej obrotów oznacza mniejszy posuw.
- Używać przejść na pełną głębokość frezami kompresyjnymi na arkuszach do długości ostrza; punkt kompresji musi leżeć wewnątrz arkusza.
- Zwolnić przy małych elementach i narożnikach, gdzie podciśnienie trzyma najsłabiej.
- Słuchać i patrzeć: równy szum i suche wióry oznaczają właściwy posuw; pył i pisk oznaczają, że frez ociera.
Te liczby są przykładem, nie nastawą: każda maszyna, frez i arkusz wymagają własnego cięcia próbnego.
Nesting sklejki na CNC: format arkusza, układ i docisk
Dobry nesting sklejki na CNC mieści na arkuszu najwięcej elementów i trzyma małe części dociśnięte do ostatniego cięcia. Warto zamawiać format pasujący do stołu i listy elementów, a kolejność cięcia należy planować wokół podciśnienia.
- Format arkusza. Standardowe formaty to 1220 × 2440 mm i 1250 × 2500 mm; formaty na zamówienie, np. 1220 × 2500 mm i 1220 × 2280 mm, wykonujemy na zlecenie i mogą zwiększyć wydajność przy nestingu listy elementów.
- Kierunek włókien. Długie elementy należy układać wzdłuż włókien licowych dla wyglądu i sztywności.
- Kolejność cięcia. Najpierw wewnętrzne kształty, najpierw małe elementy przed dużymi, a na końcu zewnętrzny kontur.
- Docisk. Zostawić cienką warstwę lub małe zaczepy na małych elementach albo wykonać na końcu przejście dolnotnące, żeby elementy się nie przesuwały.
- Podkład ofiarny. Wyrównać go i wymienić, gdy podciśnienie przecieka przez zużyte miejsca.
- Etykiety. Wydrukować etykiety elementów przed ostatnim przejściem, żeby były opisane, gdy zejdą ze stołu.
Standardy i formaty na zamówienie: formaty arkuszy sklejki.
Tolerancja grubości a cięcie sklejki na CNC
Przy cięciu sklejki na CNC tolerancja grubości decyduje, czy połączenia pasują w całej partii. Wpusty, rowki i zaczepy tnie się na jedną wartość, a każdy arkusz, który się od niej różni, daje luźne lub ciasne połączenie.
| Typ panelu | Tolerancja grubości | Wpływ na połączenia CNC |
|---|---|---|
| Szlifowany panel meblowy | ±0,2–0,3 mm, do ±0,2 mm | Połączenia pasują tak samo na wszystkich arkuszach |
| Handlowa i foliowana | ±0,5 mm | Luźne lub ciasne połączenia między arkuszami |
| Opakowaniowa | ±0,5–1,0 mm | Nie do stolarki |
| Długość i szerokość, wszystkie panele | ±2 mm | Przyciąć krawędź arkusza w nestingu |
Należy mierzyć, nie zakładać: arkusz 18 mm nie ma dokładnie 18 mm. Należy zmierzyć suwmiarką kilka arkuszy z każdej paczki i ustawić szerokości rowków na zmierzoną grubość. Skalibrowane panele pozwalają jednym pomiarem objąć całe zamówienie. Nominalną i rzeczywistą grubość każdego panelu można znaleźć w przewodniku po grubościach sklejki.
Płaskość, wilgotność i pustki w rdzeniu
Płaskość, wilgotność i zamknięty rdzeń to trzy właściwości, które decydują, czy element z CNC zachowa kształt, który wycięto. Krzywy arkusz traci podciśnienie, mokry pracuje po cięciu, a szczelina w rdzeniu pokazuje się jako dziura na widocznej krawędzi.
- Płaskość. Zrównoważona budowa, prasowana dwukrotnie, leży płasko na stole. Arkusze należy przechowywać płasko na podkładach, nigdy na krawędzi, żeby tak pozostały.
- Wilgotność. Panele o wilgotności 8–12 % pasują do suchego warsztatu. Jeśli paczki przychodzą z zimnego lub wilgotnego magazynu, warto dać im się zaaklimatyzować w warsztacie przed cięciem.
- Pustki w rdzeniu. Szczeliny i nakładki w rdzeniu widać na każdej krawędzi cięcia i osłabiają połączenia. Zszywane rdzenie nie pozwalają warstwom fornirów przesuwać się podczas układania.
Na CNC arkusz z ukrytą szczeliną w rdzeniu jest zmarnowany dopiero wtedy, gdy frezarka do niej dotrze. Dlatego rdzeń ma większe znaczenie przy CNC niż przy pile formatowej: frezuje się przez środek arkusza, a nie tylko wzdłuż jego krawędzi.
Elementy z sklejki cięte na CNC: połączenia i wykończenie krawędzi
Elementy z sklejki cięte na CNC łączy się wpustami, rowkami, zaczepami i palcami wycinanymi wprost z nestingu; krawędzie mogą zostać odsłonięte, jeśli rdzeń jest czysty. Połączenia należy planować według rzeczywistej grubości i promienia frezu.
- Zmierzyć arkusz i ustawić szerokość wpustu na tę wartość, plus mały luz na klej.
- Dodać odciążenie typu dog-bone lub T-bone w wewnętrznych narożnikach, bo okrągły frez nie wytnie ostrego narożnika.
- Zostawić zaczepy i palce wzdłuż włókien licowych tam, gdzie przenoszą obciążenie.
- Zaokrąglić krawędzie małym fazowaniem lub zaokrągleniem, żeby lico nie odpryskiwało.
- Lekko zeszlifować krawędzie papierem 180 i wykończyć je razem z licami. Zob. jak szlifować sklejkę.
Przy meblach z odsłoniętą krawędzią jasny, równy rdzeń daje czyste, paskowane wykończenie. Sklejka meblowa na białym rdzeniu Styrax jest wybierana właśnie ze względu na ten wygląd. Więcej o projektowaniu mebli CNC: meble ze sklejki na CNC.
Cięcie na wymiar w zakładzie czy własna frezarka CNC?
Własna frezarka CNC daje pełną kontrolę nad elementami; zamówienie cięcia na wymiar w zakładzie oszczędza obsługi, kosztów transportu i odpadów przy powtarzalnych rozmiarach. Wielu kupujących robi jedno i drugie: półfabrykaty z zakładu, ostateczne kształty na własnej frezarce.
| Opcja | Najlepsze do | Co robi zakład |
|---|---|---|
| Pełne arkusze | Mieszane lub zmieniające się listy elementów, własny nesting | Skalibrowane, szlifowane panele |
| Półfabrykaty cięte na wymiar | Powtarzalne rozmiary, mniejsze prasy lub frezarki | Jeden panel cięty na 4, 6 lub 8 sztuk |
| Format na zamówienie | Wysoka wydajność nestingu na własnym stole | Formaty takie jak 1220 × 2500 lub 1220 × 2280 mm |
Minh Thanh regularnie wysyła sklejkę ciętą na wymiar do Włoch i innych rynków europejskich. Kupującym mebli płaskich półfabrykaty przychodzą gotowe do frezarki, z mniejszą ilością odpadów do opłacenia w transporcie. Zob. sklejka cięta na wymiar.
Rodzaje maszyn CNC do sklejki: frezarka, piła belkowa i laser
Maszyną CNC do sklejki może być frezarka, piła belkowa lub laser, a każda pasuje do innego zadania. Frezarki kształtują elementy, piły belkowe szybko tną stosy prostych elementów, a lasery tną i grawerują cienkie arkusze.
| Maszyna CNC do sklejki | Najlepsze do | Grubość sklejki |
|---|---|---|
| Frezarka CNC (nesting) | Kształtowane elementy, połączenia, kieszenie, otwory | Od cienkich do grubych arkuszy |
| Piła belkowa CNC | Proste prostokątne elementy w stosach | Dowolna grubość panelu |
| Laser CNC | Drobne profile i grawerowanie | Cienkie arkusze, często od 3 mm do 6 mm |
| Piła formatowa z prowadnicą CNC | Półfabrykaty cięte na wymiar | Dowolna grubość panelu |
Przy pracy laserem specyfikacja panelu się zmienia: klej, pustki i lico mają jeszcze większe znaczenie. Zob. najlepsza sklejka do cięcia laserem i maszyny do cięcia sklejki.
Co wpisać w zamówieniu na sklejkę do CNC
Należy wpisać w zamówieniu specyfikację arkusza, której potrzebuje Państwa frezarka, aby każda paczka frezowała się tak samo. Te pozycje obejmują zamówienie na meble CNC:
- Zastosowanie: elementy meblowe CNC, malowane lub z odsłoniętą krawędzią.
- Lico i gatunek: np. brzoza D+/D lub topola A/B, szlifowane.
- Rdzeń: biały Styrax lub eukaliptus, zszywany i skalibrowany.
- Klej i emisja: klej UF w emisji E0. W UE od 6 sierpnia 2026 r. obowiązuje limit REACH 0,062 mg/m³ dla mebli i wyrobów z drewna, więc sama klasa E1 już tego nie dowodzi. Dla zamówień w USA: CARB P2 / TSCA Title VI, standard określony w przepisach EPA dotyczących formaldehydu w wyrobach z drewna kompozytowego. Limit dla sklejki z rdzeniem fornirowym z drewna liściastego wynosi 0,05 ppm wg 40 CFR 770,10.
- Grubość i tolerancja: np. 18 mm przy ±0,2 mm.
- Format: 1220 × 2440 mm, 1250 × 2500 mm, format na zamówienie lub elementy cięte na wymiar.
- Wilgotność: 8–12 % przy wysyłce.
- Ilość i pakowanie: jeden 40HC mieści 990 arkuszy 1220 × 2440 × 18 mm na rdzeniu Styrax, ok. 53 m³, z planowanym ładunkiem 28 000 kg.
Minimalne zamówienie to jeden 40HC z mieszanymi specyfikacjami wg uzgodnienia, a produkcja trwa 15–45 dni od wpłaty zaliczki 30 %. Polscy importerzy odprawiają towar w Gdańsku lub Gdyni (bezpośrednie linie Azja–Europa zawijają do Gdańska) albo przez Hamburg lub Rotterdam, dalej koleją lub transportem drogowym do Polski. Do importu potrzebny jest numer EORI. Cło: kod CN 4412, stawka konwencjonalna 7 % dla sklejki z licem z brzozy, topoli, eukaliptusa i innego drewna twardego, 10 % dla okoumé i wymienionych tropikalnych gatunków; stawka preferencyjna wg EVFTA wymaga dokumentu EUR.1 lub deklaracji pochodzenia, należy sprawdzić w TARIC. VAT importowy wynosi 23 %. Bezpłatne próbki dokładnie tej budowy pozwalają wykonać najpierw test nestingu. Listę elementów lub rysunki warto wysłać na contact@minhthanhplywood.com, a pełny przewodnik po cięciu można znaleźć w jak ciąć sklejkę. Bezpieczeństwo pracy i pyłu: należy stosować się do instrukcji producenta frezarki i przepisów krajowych; jasnym źródłem o odciągu pyłu są wytyczne HSE dotyczące pyłu drzewnego.
Pytania kupujących i odpowiedzi
Czy maszyny CNC potrafią ciąć sklejkę?
Tak. Frezarka CNC tnie sklejkę czysto ostrym frezem kompresyjnym lub dolnotnącym, posuwem dopasowanym do obrotów wrzeciona i arkuszem przytrzymanym płasko na stole próżniowym. Sklejka należy do najczęstszych materiałów CNC w meblarstwie i przy elementach wykończeniowych.
Która sklejka jest najlepsza do frezowania CNC?
Skalibrowana sklejka meblowa z zamkniętym, równym rdzeniem, szlifowanym licem, tolerancją ±0,2–0,3 mm i wilgotnością 8–12 %. Panele z licem z brzozy i z topoli na białym rdzeniu Styrax dobrze się frezują.
Czy sklejka topolowa nadaje się do CNC?
Tak. Sklejka topolowa jest lekka, łatwo się obrabia i dobrze przyjmuje farbę, co pasuje do elementów malowanych i mebli płaskich. Warto zamawiać skalibrowany rdzeń i szlifowane lico, żeby kieszenie i połączenia wychodziły na właściwej głębokości.
Jaki frez jest najlepszy do cięcia sklejki na CNC?
Standardem do cięć na wylot jest frez kompresyjny z węglika spiekanego, bo tnie w dół przy górnej powierzchni, a w górę przy dolnej, i zostawia obie czyste. Do płytkich kieszeni i wpustów warto używać frezu dolnotnącego.
Dlaczego sklejka wyrywa się przy cięciu CNC?
Wykruszenia biorą się z tępego lub złego frezu, posuwu za wolnego lub za szybkiego do obrotów wrzeciona, arkusza unoszącego się ze stołu albo szczelin w rdzeniu pod licem. Ostry frez kompresyjny i płaski arkusz z zamkniętym rdzeniem rozwiązują większość problemów.
Jaka grubość sklejki jest najlepsza do mebli CNC?
18 mm to zwykła grubość korpusów mebli CNC, 12 mm na boki i tylne ścianki szuflad, a 9 mm lub mniej na małe elementy. Rzeczywista grubość ma większe znaczenie niż nominalna, więc warto ją zmierzyć.
Czy tolerancja grubości sklejki ma znaczenie dla połączeń CNC?
Tak. Połączenia wpustowe i zaczepowe tnie się do rzeczywistej grubości arkusza, więc arkusz o zmiennej grubości daje luźne lub ciasne połączenia w całej partii. Skalibrowane panele zapewniają stałe połączenia.
Jaka wilgotność sklejki jest właściwa do cięcia CNC?
Między 8 a 12 %, czyli normalny zakres dla sklejki meblowej. Mokre lub nierówno wilgotne arkusze pracują po cięciu, więc elementy się wyginają albo połączenia zmieniają wymiar.
Czy można zamówić sklejkę ciętą na wymiar prosto z zakładu?
Tak. Minh Thanh tnie jeden panel na 4, 6 lub 8 części i regularnie wysyła elementy cięte na wymiar do Włoch i innych rynków europejskich.
Jaki format arkusza zamówić do nestingu CNC?
Warto zamówić format, który najlepiej wykorzystuje stół maszyny i Państwa układ nestingu: standardowe są 1220 × 2440 mm i 1250 × 2500 mm, a formaty na zamówienie, np. 1220 × 2500 mm, wykonujemy na zlecenie.
Ile kosztuje cięcie sklejki CNC?
Cena zależy od gatunku i grubości. Dla orientacji: w Wielkiej Brytanii pełny arkusz brzozowy BB/BB 18 mm kosztuje w detalu około £118. Minh Thanh nie podaje tu ceny w PLN ani w EUR.
Czy można ciąć sklejkę laserem?
Tak. Laser tnie cienkie arkusze, często od 3 mm do 6 mm, i nadaje się do drobnych profili oraz grawerowania. Przy laserze klej, pustki w rdzeniu i lico mają jeszcze większe znaczenie.
Czy sklejka do CNC wymaga deklaracji due diligence EUDR?
Od 30 grudnia 2026 r. EUDR ([rozporządzenie (UE) 2023/1115](https://eur-lex.europa.eu/eli/reg/2023/1115/oj)) dotyczy dużych i średnich podmiotów, a mikro i małych już objętych EUTR; pozostałych mikro i małych od 30 czerwca 2027 r. Importer składa oświadczenie due diligence, a zakład dostarcza dane o pochodzeniu z geolokalizacją. Data graniczna to 31 grudnia 2020 r.