
Multiplex-CNC-Zuschnitt gelingt sauber, wenn die Platte kalibriert, plan und trocken ist und eine geschlossene Mittellage hat: Dickentoleranz ±0,2 mm, keine Lücken in der Mittellage und 8–12 % Feuchte. Verwenden Sie einen scharfen Kompressionsfräser, den Vorschub, den der Werkzeughersteller für Sperrholz angibt, und eine Verschachtelung, die kleine Teile sicher hält. Importeure in Deutschland verzollen die Ware meist über Hamburg oder Bremerhaven; Österreich und die Schweiz werden über Nordsee- oder Mittelmeerhäfen und Bahn oder Lkw beliefert. Minh Thanh Plywood fertigt Möbelplatten nach dieser Spezifikation und schneidet Teile auf Maß.
Multiplex-CNC-Zuschnitt in Großbritannien: So läuft die Bestellung ab
Wenn Sie nach „CNC-Zuschnitt von Sperrholz“ gesucht haben, um Formen schneiden zu lassen, funktionieren die Dienste in Großbritannien genauso: Sie schicken eine Zeichnung, der Betrieb fräst die Teile, Sie holen sie ab oder lassen sie liefern. Eine falsche Datei oder Platte kostet einen zweiten Durchgang, deshalb spart die folgende Reihenfolge den größten Teil des Hin und Her.
- Zeichnung senden. Die Dienste nehmen DXF- oder DWG-Vektordateien, manche zeichnen eine einfache Skizze nach. Zeichnen Sie die Teile in Fertigmaß und berücksichtigen Sie den Werkzeugdurchmesser: Innenecken nehmen den Radius des Fräsers auf.
- Platte und Stärke wählen. Birkensperrholz ist bei den größeren britischen Diensten von 4 bis 30 mm lagernd, die gängigen Zuschnitte sind 6, 9, 12, 15 und 18 mm. Pappelfurnierte und weiße Melamin-Birkensperrholzplatten werden ebenfalls angeboten. Eine volle 18-mm-Birkenplatte BB/BB wird im Einzelhandel für rund £118 angeboten.
- Tischgröße prüfen. Die größten britischen Fräsen nehmen eine volle Platte von 3050 × 1525 mm auf; die meisten arbeiten mit 2440 × 1220 mm.
- Bearbeitungen wählen. Konturfräsen, Bohren, Scharnier- und Griffbohrungen, Plattennuten sowie gelochte oder durchbrochene Laubsägemuster laufen alle in einem Programm.
- Lieferzeit und Versand klären. Rechnen Sie mit 5–6 Werktagen für einen Fräsauftrag in einem ausgelasteten Betrieb und mit 48 Stunden bei einem kleinen Dienst für digitale Fertigung, der binnen weniger Stunden ein Angebot macht. Abholung oder Kurier ist die Wahl.
Typische Aufträge: Wandpaneele, Raumteiler, Laubsägegitter, Schrank- und Küchentüren mit vorgebohrten Scharnierlöchern sowie Möbelteile für Flat-Pack.
Wo Minh Thanh passt. Minh Thanh fräst keine Teile für Heimwerker in Großbritannien. Das Werk liefert die kalibrierte Platte, die diese Dienste und Möbelbauer zuschneiden: Dickentoleranz ±0,2 mm bei geschliffenen Möbelplatten, geschlossene Mittellage, 8–12 % Feuchte und Zuschnittrohlinge in 4, 6 oder 8 Teilen je Platte.
CNC-Werkstätten, Flat-Pack-Hersteller und Tischlereien in Großbritannien bestellen je 40HC, mit 30–40 Tagen Seefahrt von Hai Phong nach Nordeuropa. Die Platten tragen die Zertifizierung CARB P2 / TSCA Title VI; sechs Kammerprüfungen nach ASTM D6007 ergaben im Mittel 0,014–0,032 ppm gegen den Grenzwert von 0,05 ppm. Fordern Sie ein kostenloses Musterblatt an und schneiden Sie es vor der ersten Bestellung auf Ihrer eigenen Fräse.
Können CNC-Maschinen Sperrholz fräsen?
Ja, CNC-Maschinen fräsen Sperrholz gut, und eine kalibrierte Platte mit geschlossener Mittellage sorgt für den sauberen Schnitt. Die Fräse bestimmt die Kantenqualität erst, wenn die Platte stimmt: plan, trocken, gleichmäßig dick und ohne Lücken in der Mittellage.
Die Plattenspezifikation, auf die es beim CNC-Fräsen von Sperrholz ankommt:
| Eigenschaft | Zielwert für CNC | Warum das an der Fräse zählt |
|---|---|---|
| Dickentoleranz | ±0,2–0,3 mm, bis herab zu ±0,2 mm | Taschentiefe, Nutpassung, Zapfenverbindungen |
| Mittellage | Geschlossen, gleichmäßig, ohne Lücken oder Überlappungen | Kein Ausbrechen oder Hohlstellen an den Schnittkanten |
| Planlage | Plan auf dem Vakuumtisch | Niederhalten und gleichmäßige Tiefe über die Platte |
| Feuchte | 8–12 % bei Versand | Teile bleiben nach dem Fräsen plan |
| Deckfurnier | Geschliffen, einwandfrei, Güte passend zur Oberfläche | Sauberer oberer Kantenabschluss, oberflächenfertige Teile |
| Leim | UF-Leim mit E0-Emission für Innenmöbel | Gleichmäßige Leimfugen, emissionsarme Teile |
| Plattenformat | 1220 × 2440 oder 1250 × 2500 mm, oder Sonderformat | Ausbeute in der Verschachtelung auf Ihrem Tisch |
Minh Thanh baut Möbelplatten standardmäßig nach dieser Liste: Die Mittellage wird zuerst gepresst und kalibriert, danach werden Deck- und Rückfurnier aufgepresst, und die Mittellagen werden waagerecht und senkrecht genäht, damit die Mittellage geschlossen bleibt.
Welches Sperrholz eignet sich zum CNC-Fräsen?
Am besten eignet sich kalibriertes Möbelsperrholz mit geschlossener Mittellage, geschliffener Oberfläche und gleichmäßigem Furnieraufbau; so lässt es sich sauber fräsen und hält das Maß. Die Deckfurnierart bestimmt Aussehen und Preis, Mittellage und Kalibrierung bestimmen, wie es sich fräsen lässt.
| Platte | Fräsverhalten | Typische CNC-Anwendungen |
|---|---|---|
| Birkenfurnier, Mittellage Styrax oder Eukalyptus | Sehr gut, scharfe Kanten, harte Oberfläche | Sichtmöbel, sichtbare Kanten |
| Pappelfurnier, Mittellage Styrax | Sehr gut, leicht, einfach zu bearbeiten | Lackierte und Flat-Pack-Teile |
| Eukalyptusfurnier | Gut, dicht und steif | Regalböden, Tischplatten, tragende Teile |
| Engineered Veneer (EV) | Gut, gleichmäßige Farbe | Dekorfronten und Platten |
| Okoumé-Furnier | Gut, leicht | Innenplatten |
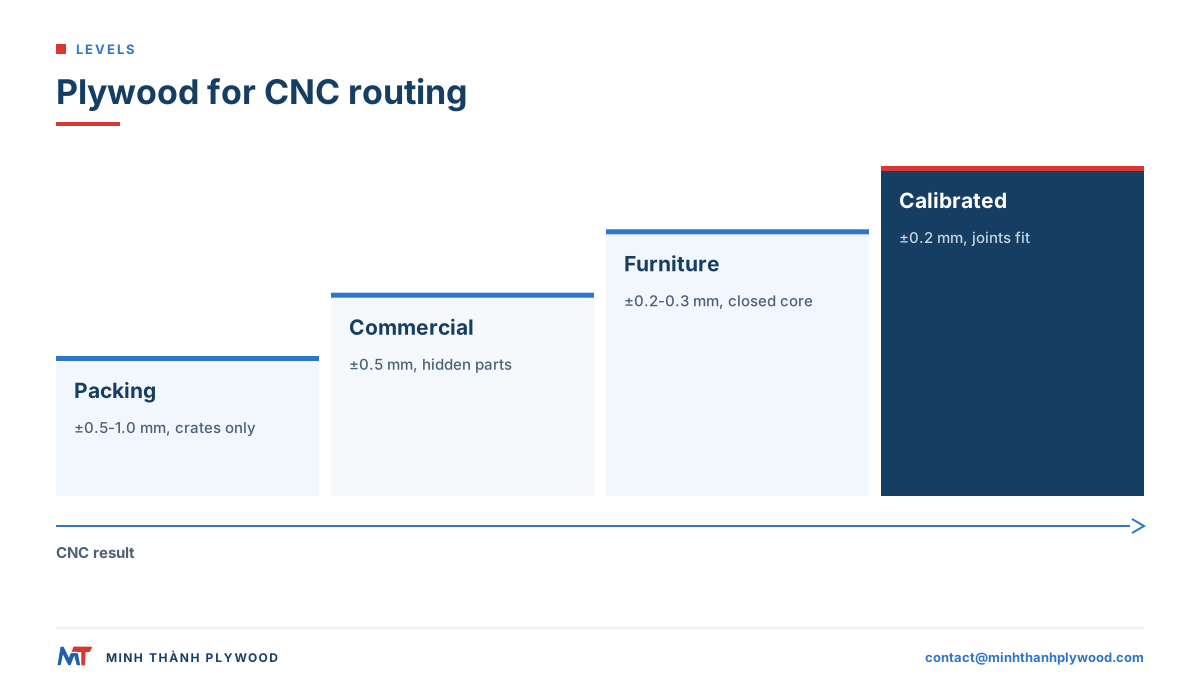
| Handelssperrholz (±0,5 mm) | Mäßig; Toleranz und Mittellage schwanken stärker | Verdeckte Teile, Vorrichtungen |
| Verpackungssperrholz (±0,5–1,0 mm) | Schlecht für Verbindungen | Kisten und Paletten |
Für Möbel mit sichtbarer Kante wählen Käufer oft Birkenfurnier auf weißer Styrax-Mittellage: hell, gleichmäßig und bis in die Kante durchgehend. Für lackierte Flat-Pack-Möbel ist Pappelfurnier auf Styrax die wirtschaftliche Wahl. Birkenfurniere werden in Vietnam in den Güten D+, D und E sortiert, vergleichbar mit den europäischen Birkengüten, und als Paare wie D+/D angeboten.
Eignet sich Pappelsperrholz zum CNC-Fräsen?
Ja, Pappelsperrholz eignet sich gut zum CNC-Fräsen: Es ist leicht, verschleißt die Werkzeuge wenig und nimmt Farbe gut an. Festlegen sollten Sie Kalibrierung, Mittellage und Furniergüte, denn Pappelfurnier ist weich und zeigt Ausrisse bei einem stumpfen Fräser.
- Furniergüte: angegeben als A/A, A/B oder B/B (Deck/Rück), abgestimmt auf das freigegebene Muster. Käufer bestellen auch nach den chinesischen Codes B/BB, BB/CC und CP, die sich in dieselbe Stufenfolge einordnen lassen. A/B eignet sich für Teile mit einer sichtbaren Seite.
- Mittellage: weißes Styrax ergibt eine helle, blasse Kante. Eukalyptus ergibt ein dichteres, steiferes Teil.
- Werkzeug: Fräser scharf halten; Pappel fusselt auf der Oberseite, wenn die Schneide stumpf wird.
- Oberflächenbehandlung: nach dem Fräsen leicht schleifen und grundieren; Pappel ist eine gute Grundlage für Lackierungen.
Aufbauten und Güten siehe Pappelsperrholz.
Warum splittert Sperrholz an der CNC-Fräse?
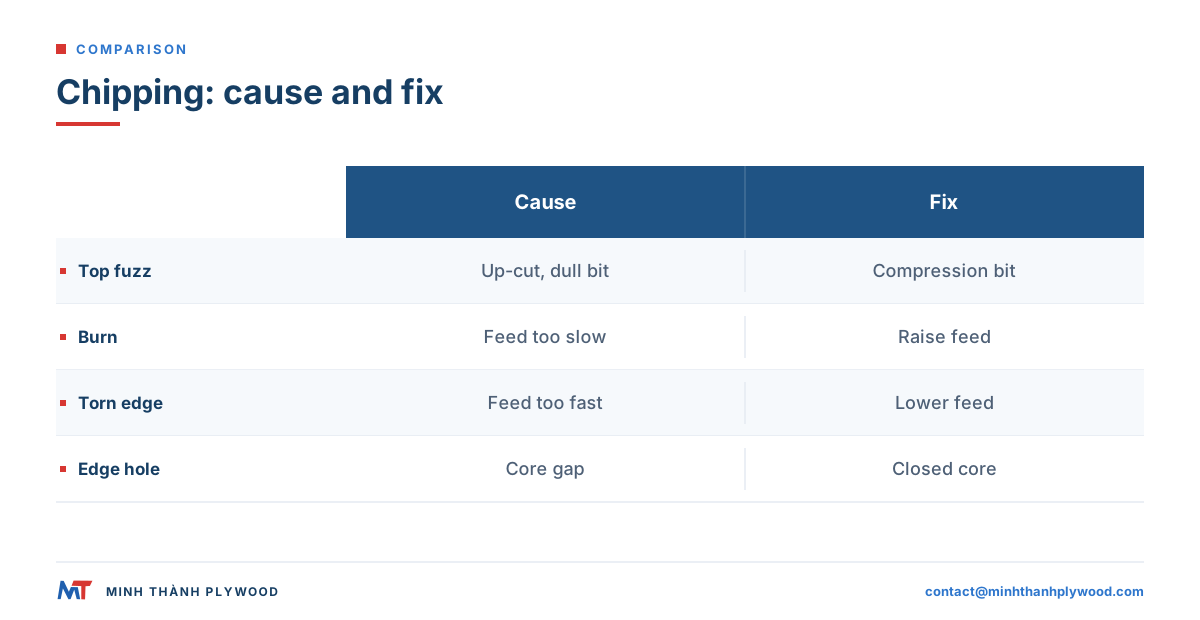
Sperrholz splittert an der CNC-Fräse, weil der Fräser die Fasern nach oben reißt oder nach außen drückt, wo die Oberfläche keine Stütze hat. Die üblichen Ursachen sind ein stumpfer oder falscher Fräser, ein falscher Vorschub für die Drehzahl, eine Platte, die vom Tisch abhebt, oder Lücken in der Mittellage unter dem Deckfurnier.
| Symptom | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Fusseln und Ausrisse auf der Oberseite | Aufwärtsfräser, stumpfe Schneide | Kompressions- oder Abwärtsfräser, neuer Fräser |
| Ausbruch auf der Unterseite | Abwärtsfräser beim Durchschnitt, verschlissene Opferplatte | Kompressionsfräser, frische Opferplatte |
| Brandspuren an der Kante | Vorschub zu langsam, Fräser reibt | Vorschub erhöhen oder Drehzahl senken |
| Raue, ausgerissene Kante | Vorschub zu schnell, Spanbelastung zu hoch | Vorschub senken, Tabelle prüfen |
| Loch oder Bröckeln an der Kante | Lücke oder Überlappung in der Mittellage | Geschlossene, genähte Platte |
| Kleine Teile verrutschen | Vakuum auf kleinen Teilen verloren | Haltestege, dünner Reststeg, Reihenfolge der Verschachtelung |
| Taschentiefe schwankt | Plattendicke oder Planlage schwankt | Kalibrierte Platte, Opferplatte plan abziehen |
Zwei der letzten drei Ursachen liegen an der Platte, nicht am Werkzeug; die dritte am Niederhalten. Eine genähte, kalibrierte Mittellage beseitigt die meisten davon, bevor die Platte an die Maschine kommt.
Welche Fräser für Multiplex? Die CNC-Werkzeuge im Überblick
Der beste Fräser zum Schneiden von Sperrholz auf der CNC ist ein Vollhartmetall-Kompressionsfräser für Durchschnitte und ein Abwärtsfräser für Taschen und Nuten. Ein Kompressionsfräser hat Aufwärtsschneiden an der Spitze und Abwärtsschneiden darüber, so drückt er die Fasern an beiden Seiten nach innen.
| Fräser | Einsatz auf Sperrholz | Kantenergebnis |
|---|---|---|
| Kompressionsfräser, zweischneidig | Durchschnitte bei Teilen in voller Plattendicke | Saubere Ober- und Unterseite |
| Nut-Kompressionsfräser (kurze Aufwärtsspitze) | Flache Taschen und Nuten mit sauberer Oberkante | Saubere Oberkante, Späne werden abgeführt |
| Abwärts-Spiralfräser | Taschen, Nuten, dünne Platten | Saubere Oberseite, Späne bleiben im Schnitt |
| Aufwärts-Spiralfräser | Tiefe Schlitze, aus denen Späne abziehen müssen | Fusseln auf der Oberseite |
| Geradfräser (O-Nut oder zweischneidig) | Vorfräsen, preiswertes Schneiden | Brauchbar an verdeckten Kanten |
| V-Fräser | Fasen, Falzrillen, Gravur | Scharfe Linien in der Oberfläche |
| Kugelfräser | 3D-Formen, Rundungen | Glatte Kurven |
Die Leimfugen im Sperrholz wirken schleifend, deshalb hält Hartmetall ein Vielfaches länger als Schnellarbeitsstahl. Führen Sie ein Werkzeugprotokoll: Kanten fangen an zu flusen und zu brennen, lange bevor ein Fräser verschlissen aussieht.
Drehzahl, Vorschub und Spanbelastung beim CNC-Fräsen von Sperrholz
Stellen Sie den Vorschub nach der Spanbelastung ein, die der Werkzeughersteller für Sperrholz angibt: Vorschubgeschwindigkeit = Spindeldrehzahl × Schneidenzahl × Spanbelastung. Ein zu dünner Span reibt und brennt; ein zu dicker Span reißt die Kante aus.
Beispiel: Ein zweischneidiger Kompressionsfräser bei 18.000 U/min mit 0,25 mm Spanbelastung je Schneide ergibt 18.000 × 2 × 0,25 = 9.000 mm pro Minute. Brennt die Kante, erhöhen Sie den Vorschub oder senken die Drehzahl; reißt sie aus, senken Sie den Vorschub.
Regeln, die auf den meisten Fräsen gelten:
- Vom Werkzeug-Diagramm ausgehen: Starten Sie mit der Tabelle des Werkzeugherstellers für Sperrholz und den Fräserdurchmesser, dann in Schritten anpassen.
- Spanbelastung halten: Wenn Sie die Drehzahl ändern, ändern Sie den Vorschub mit: niedrigere U/min bedeutet niedrigeren Vorschub.
- Volle Tiefe in einem Durchgang mit Kompressionsfräsern bei Platten bis zur Schneidenlänge; der Kompressionspunkt muss in der Platte liegen.
- Langsamer bei kleinen Teilen und Ecken, wo das Vakuum am schwächsten hält.
- Hören und sehen: Ein gleichmäßiges Summen und trockene Späne zeigen, dass der Vorschub stimmt; Staub und Quietschen zeigen, dass der Fräser reibt.
Diese Zahlen sind ein Beispiel, keine Einstellung: Jede Maschine, jeder Fräser und jede Platte braucht einen eigenen Probeschnitt.
Verschachtelung beim Sperrholz-CNC: Plattenformat, Anordnung und Festhalten
Eine gute Verschachtelung bringt die meisten Teile auf eine Platte und hält kleine Teile bis zum letzten Schnitt fest. Bestellen Sie das Plattenformat, das zu Ihrem Tisch und Ihrer Teileliste passt, und planen Sie die Schnittreihenfolge um das Vakuum herum.
- Plattenformat. Standardformate sind 1220 × 2440 mm und 1250 × 2500 mm; Sonderformate wie 1220 × 2500 mm und 1220 × 2280 mm werden auf Bestellung gefertigt und können die Ausbeute bei einer verschachtelten Teileliste erhöhen.
- Faserrichtung. Lange Teile entlang der Deckfurnier-Faser verschachteln, für Optik und Steifigkeit.
- Schnittreihenfolge. Innenkonturen zuerst, kleine Teile vor großen, die Außenkontur zuletzt.
- Festhalten. Lassen Sie einen dünnen Reststeg oder kleine Haltestege an kleinen Teilen stehen oder setzen Sie am Ende einen Abwärtsdurchgang ein, damit sich die Teile nicht bewegen.
- Opferplatte. Plan abziehen und ersetzen, sobald das Vakuum durch verschlissene Stellen entweicht.
- Etiketten. Teileetiketten vor dem letzten Durchgang drucken, damit die Teile beim Abnehmen vom Tisch identifiziert sind.
Standard- und Sonderformate siehe Plattenformate für Sperrholz.
Dickentoleranz und CNC-Zuschnitt von Sperrholz
Beim CNC-Zuschnitt von Sperrholz entscheidet die Dickentoleranz, ob die Verbindungen über die ganze Charge passen. Nuten, Falze und Zapfen werden auf eine Zahl geschnitten, und jede Platte, die davon abweicht, ergibt eine lockere oder zu enge Verbindung.
| Plattentyp | Dickentoleranz | Wirkung auf CNC-Verbindungen |
|---|---|---|
| Geschliffene Möbelplatte | ±0,2–0,3 mm, bis herab zu ±0,2 mm | Verbindungen passen auf allen Platten gleich |
| Handelssperrholz und filmbeschichtet | ±0,5 mm | Lockere oder enge Verbindungen zwischen den Platten |
| Verpackungssperrholz | ±0,5–1,0 mm | Nicht für Tischlerarbeiten |
| Länge und Breite, alle Platten | ±2 mm | Plattenkante in der Verschachtelung beschneiden |
Messen, nicht annehmen: Eine 18-mm-Platte ist nicht genau 18 mm. Messen Sie einige Platten aus jedem Paket mit dem Messschieber und stellen Sie die Nutbreiten auf die gemessene Dicke ein. Kalibrierte Platten machen eine Messung für den ganzen Auftrag gültig. Nennstärke und tatsächliche Stärke je Platte siehe Ratgeber Sperrholzstärken.
Planlage, Feuchte und Lücken in der Mittellage
Planlage, Feuchte und eine geschlossene Mittellage sind die drei Eigenschaften, die entscheiden, ob ein CNC-Teil die Form behält, die Sie gefräst haben. Eine verzogene Platte verliert das Vakuum, eine feuchte Platte bewegt sich nach dem Fräsen, und eine Lücke in der Mittellage zeigt sich als Loch in einer sichtbaren Kante.
- Planlage. Ein ausgewogener, doppelt gepresster Aufbau liegt plan auf dem Tisch. Platten flach auf Auflagern lagern, nie hochkant, damit sie plan bleiben.
- Feuchte. Platten mit 8–12 % Feuchte passen zu einer Werkstatt im Innenraum. Lassen Sie Pakete in der Werkstatt akklimatisieren, bevor Sie schneiden, wenn sie aus einem kalten oder feuchten Lager kommen.
- Hohlstellen in der Mittellage. Lücken und Überlappungen in der Mittellage zeigen sich an jeder Schnittkante und schwächen Verbindungen. Genähte Mittellagen verhindern, dass sich die Mittellagefurniere beim Lagenaufbau verschieben.
Auf der CNC ist eine Platte mit verborgener Lücke erst dann Ausschuss, wenn die Fräse sie erreicht. Deshalb zählt die Mittellage an der CNC mehr als an der Plattensäge: Sie schneiden durch die Mitte der Platte, nicht nur entlang ihrer Ränder.
CNC-Zuschnittteile aus Sperrholz: Verbindungen und Kantenbearbeitung
CNC-Zuschnittteile aus Sperrholz werden mit Schlitzen, Nuten, Zapfen und Fingerzinken verbunden, die direkt aus der Verschachtelung gefräst werden; die Kanten können offen bleiben, wenn die Mittellage sauber ist. Planen Sie die Verbindungen nach der echten Dicke und dem Fräserradius.
- Platte messen und die Nutbreite darauf einstellen, plus ein kleines Spiel für den Leim.
- Dogbone- oder T-Entlastung an Innenecken setzen, weil ein runder Fräser keine scharfe Ecke fräsen kann.
- Zapfen und Finger entlang der Deckfurnier-Faser führen, wo sie Last tragen.
- Kanten brechen mit einer kleinen Fase oder Rundung, damit die Oberfläche nicht ausfasert.
- Kanten leicht schleifen mit Körnung 180 und die Oberfläche danach fertigen. Siehe Anleitung: Sperrholz schleifen.
Bei Möbeln mit sichtbarer Kante zeigt eine helle, gleichmäßige Mittellage eine saubere, gestreifte Kante. Möbelsperrholz mit weißer Styrax-Mittellage wird genau dafür gewählt. Mehr zum CNC-Möbelbau siehe CNC-Möbel aus Sperrholz.
Zuschnitt ab Werk oder eigene CNC-Fräse?
Mit der eigenen CNC-Sperrholzfräse behalten Sie die volle Kontrolle über die Teile; Zuschnitt ab Werk spart Handhabung, Frachtvolumen und Verschnitt bei wiederkehrenden Teilegrößen. Viele Käufer machen beides: Standardrohlinge vom Werk, die Endform auf der eigenen Fräse.
| Option | Geeignet für | Was das Werk leistet |
|---|---|---|
| Ganze Platten | Gemischte oder wechselnde Teilelisten, eigene Verschachtelung | Kalibrierte, geschliffene Platten |
| Zuschnittrohlinge | Wiederkehrende Maße, kleinere Pressen oder Fräsen | Eine Platte, in 4, 6 oder 8 Teile geschnitten |
| Sonderformat | Hohe Ausbeute auf Ihrem Tisch | Formate wie 1220 × 2500 oder 1220 × 2280 mm |
Minh Thanh liefert Zuschnittsperrholz regelmäßig nach Italien und in andere europäische Märkte. Für Flat-Pack-Käufer kommen Zuschnittrohlinge fertig für die Fräse an, mit weniger Verschnitt, auf dessen Fracht Sie zahlen müssten. Siehe Sperrholz als Zuschnitt.
CNC-Maschinentypen für Sperrholz: Fräse, Plattensäge und Laser
Eine CNC-Maschine für Sperrholz kann eine Fräse, eine Formatkreissäge oder ein Laser sein, und jede passt zu einer anderen Aufgabe. Fräsen formen Teile, Formatkreissägen schneiden Stapel gerader Teile schnell, und Laser schneiden und gravieren dünne Platten.
| CNC-Maschine für Sperrholz | Geeignet für | Sperrholzstärke |
|---|---|---|
| CNC-Fräse (Verschachtelung) | Geformte Teile, Verbindungen, Taschen, Bohrungen | Dünne bis dicke Platten |
| CNC-Formatkreissäge | Gerade rechteckige Teile im Stapel | Jede Plattenstärke |
| CNC-Laser | Feine Konturen und Gravur | Dünne Platten, oft 3 mm bis 6 mm |
| Plattensäge mit CNC-Anschlag | Zuschnittrohlinge | Jede Plattenstärke |
Bei Laserarbeiten ändert sich die Plattenspezifikation: Leim, Hohlstellen und Deckfurnier zählen noch mehr. Siehe bestes Sperrholz zum Lasern und Sperrholz-Schneidemaschinen.
Was Sie bei einer CNC-Sperrholzbestellung angeben sollten
Geben Sie auf der Bestellung die Plattenspezifikation an, die Ihre Fräse braucht, damit jedes Paket gleich fräst. Diese Angaben decken eine CNC-Möbelbestellung ab:
- Verwendung: CNC-Möbelteile, lackiert oder mit sichtbarer Kante.
- Deckfurnier und Güte: zum Beispiel Birke D+/D oder Pappel A/B, geschliffen.
- Mittellage: weißes Styrax oder Eukalyptus, genäht und kalibriert.
- Leim und Emission: UF-Leim mit E0-Emission; für US-Bestellungen CARB P2 / TSCA Title VI nach der EPA-Regelung zu Formaldehyd bei Holzwerkstoffen. Der Grenzwert für Hartholz-Sperrholz mit Furnier-Mittellage liegt bei 0,05 ppm nach 40 CFR 770,10. Für Lieferungen in die EU gilt seit dem 6. August 2026 zusätzlich der REACH-Grenzwert von 0,062 mg/m³ für Möbel und holzbasierte Erzeugnisse (Verordnung (EU) 2023/1464).
- Dicke und Toleranz: zum Beispiel 18 mm bei ±0,2 mm.
- Format: 1220 × 2440 mm, 1250 × 2500 mm, ein Sonderformat oder Zuschnittteile.
- Feuchte: 8–12 % bei Versand.
- Menge und Verpackung: Ein 40HC fasst 990 Platten 1220 × 2440 × 18 mm auf Styrax-Mittellage, ca. 53 m³, mit einer geplanten Nutzlast von 28.000 kg.
Die Mindestbestellung ist ein 40HC mit gemischten Spezifikationen nach Vereinbarung; die Fertigung dauert 15–45 Tage nach der Anzahlung von 30 %. Kostenlose Muster des exakten Aufbaus erlauben Ihnen, zuerst eine Testverschachtelung zu fahren. Schicken Sie Ihre Teileliste oder Zeichnungen an contact@minhthanhplywood.com, oder lesen Sie Sperrholz zuschneiden: Anleitung für den vollständigen Schneideleitfaden. Zu Werkzeugsicherheit und Staub folgen Sie der Anleitung des Fräsenherstellers und den Vorschriften Ihres Landes; der Hinweis der britischen HSE zu Holzstaub ist eine klare Referenz zur Absaugung.
Antworten auf Einkaufsfragen
Können CNC-Maschinen Sperrholz fräsen?
Ja. Eine CNC-Fräse schneidet Sperrholz sauber mit einem scharfen Kompressions- oder Abwärtsfräser, einem Vorschub passend zur Spindeldrehzahl und einer Platte, die auf dem Vakuumtisch plan liegt. Sperrholz gehört zu den häufigsten CNC-Materialien für Möbel- und Ausbauteile.
Welches Sperrholz eignet sich am besten zum CNC-Fräsen?
Kalibriertes Möbelsperrholz mit geschlossener, gleichmäßiger Mittellage, geschliffenem Deckfurnier, einer Toleranz von ±0,2–0,3 mm und 8–12 % Feuchte. Birken- und pappelfurnierte Platten auf weißer Styrax-Mittellage lassen sich beide gut fräsen.
Ist Pappelsperrholz für die CNC geeignet?
Ja. Pappelsperrholz ist leicht, lässt sich gut bearbeiten und nimmt Farbe gut an, was sich für Flat-Pack- und lackierte Teile eignet. Bestellen Sie eine kalibrierte Mittellage und ein geschliffenes Deckfurnier, damit Taschen und Fugen auf die richtige Tiefe kommen.
Welcher Fräser eignet sich am besten zum Schneiden von Sperrholz auf der CNC?
Ein Vollhartmetall-Kompressionsfräser ist die Standardwahl für Durchschnitte, weil er an der Oberseite nach unten und an der Unterseite nach oben schneidet und beide Seiten sauber lässt. Für flache Taschen und Nuten nehmen Sie einen Abwärtsfräser.
Warum splittert Sperrholz auf der CNC?
Splittern entsteht durch einen stumpfen oder falschen Fräser, einen zu langsamen oder zu schnellen Vorschub für die Spindeldrehzahl, eine Platte, die vom Tisch abhebt, oder Lücken in der Mittellage unter dem Deckfurnier. Ein scharfer Kompressionsfräser und eine plane Platte mit geschlossener Mittellage lösen das meiste davon.
Welche Sperrholzstärke ist für CNC-Möbel am besten?
18 mm sind die übliche Korpusstärke für CNC-Möbel, 12 mm für Schubkastenseiten und Rückwände und 9 mm oder weniger für kleine Teile. Die tatsächliche Dicke zählt mehr als die Nennstärke, also messen Sie sie nach.
Ist die Dickentoleranz für CNC-Verbindungen wichtig?
Ja. Schlitz- und Zapfenverbindungen werden auf die tatsächliche Dicke der Platte geschnitten; eine Platte mit schwankender Dicke ergibt über eine Charge lockere oder enge Verbindungen. Kalibrierte Platten halten die Verbindungen gleichmäßig.
Welche Feuchte sollte Sperrholz für den CNC-Zuschnitt haben?
Zwischen 8 und 12 %, der übliche Bereich für Möbelsperrholz. Nasse oder ungleichmäßige Platten arbeiten nach dem Schneiden, sodass sich Teile verziehen oder Verbindungen ihre Größe ändern.
Kann ich Sperrholz ab Werk zugeschnitten bestellen?
Ja. Minh Thanh schneidet eine Platte in 4, 6 oder 8 Teile und liefert Zuschnittteile regelmäßig nach Italien und in andere europäische Märkte.
Welches Plattenformat sollte ich für die CNC-Verschachtelung bestellen?
Bestellen Sie das Format, das Ihr Maschinentisch und Ihre Verschachtelung am besten nutzen: 1220 × 2440 mm und 1250 × 2500 mm sind Standard, Sonderformate wie 1220 × 2500 mm werden auf Bestellung gefertigt.
Wo kann man Sperrholz CNC fräsen lassen?
Minh Thanh fräst keine Teile für Heimwerker in Großbritannien. Das Werk liefert die kalibrierte Platte und Zuschnittrohlinge in 4, 6 oder 8 Teilen je Platte. Wer Teile fräsen lassen will, schickt eine Zeichnung an einen CNC-Dienst, wie im ersten Abschnitt beschrieben.
Welcher Formaldehydgrenzwert gilt für Sperrholz in der EU?
Seit dem 6. August 2026 begrenzt REACH Anhang XVII Eintrag 77 Möbel und holzbasierte Erzeugnisse EU-weit auf 0,062 mg/m³ (Verordnung (EU) 2023/1464). E1 nach EN 13986 liegt bei 0,124 mg/m³ (0,1 ppm) und genügt damit allein nicht mehr als Nachweis.