
Het beste multiplex voor lasersnijden is een dunne, vlakke plaat met een egale kern zonder holtes, een lichte lijmlaag en een glad oppervlak: berken voor sterkte en scherpe randen, populier of linde voor snelle sneden en lichte graveringen. Voor interieurbouwers en meubelmakers in Nederland en Vlaanderen begint de keuze bij de specificatie, niet bij de houtsoort. Lijm en holtes bepalen de snede meer dan de houtsoort. Minh Thanh Plywood maakt dunne panelen van 3–5 mm als vijf lagen, en met monsters test u ze op uw eigen laser.
Welk multiplex is het beste voor lasersnijden?
Het beste multiplex voor lasersnijden is een dunne, vlakke plaat met een egale kern zonder holtes, een lichte lijmlaag en een glad, geschuurd oppervlak. De houtsoort van de toplaag bepaalt het beeld en de sterkte; de lijm en de kern bepalen of de laser elke keer schoon doorsnijdt.
| Lasermultiplex | Dichtheid van het paneel | Lasersnede | Graveren | Sterkte | Beste toepassingen met de laser |
|---|---|---|---|---|---|
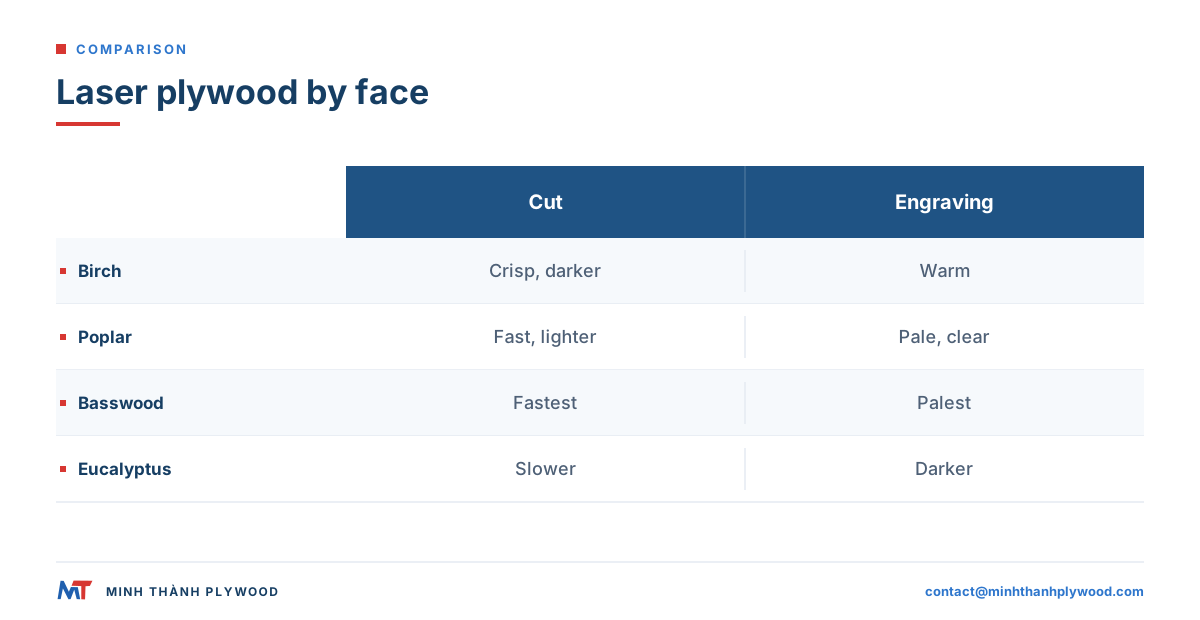
| Berkentoplaag, berken- of hardhouten kern | 650–700 kg/m³ | Scherpe randen, trager, donkerdere verkoling | Goed, warm contrast | Hoog | Modellen, verbindingen, dozen, mallen |
| Populiertoplaag, lichte kern | ca. 455 kg/m³ | Snelle snede, lichte verkoling | Zeer goed, lichte toplaag | Gemiddeld | Borden, decoraties, verpakkingsinzetstukken |
| Lindemultiplex | 400–450 kg/m³ | Zeer snel, zeer lichte verkoling | Uitstekend, licht en egaal | Lager | Fijn detail, architectonische modellen |
| Paulownia-multiplex | 250–385 kg/m³ | Snelst, zeer licht | Licht, maar zachte nerf | Laagst | Lichte modellen, uitsnijdingen waar gewicht telt |
| Plantagehardhout als toplaag (bv. eucalyptus) | 550–620 kg/m³ | Trager, dichter | Goed, donkerder | Hoog | Sterke onderdelen, donkerder uiterlijk |
| Met MDF-kern of gecoate panelen | Varieert | Varieert per coating | Varieert | Varieert | Alleen met een bekende, lasersafe coating |
Dichtheid bepaalt de snede: bij hetzelfde vermogen snijdt een paneel van 400 kg/m³ sneller door dan een van 700 kg/m³, en elke stap omhoog in dichtheid geeft meer verkoling en meer passen. Paulownia is het lichtste gangbare lasermultiplex. Het snijdt snel, maar het zachte vroege hout kan pluizige randen geven en de dunne platen buigen makkelijk, dus test u een plaat voor u een hele partij neemt.
‘Lasermultiplex’ of ‘laserply’ is een specificatie, geen houtsoort: vlak, geschuurd, gesloten kern, lijm die schoon snijdt, gemaakt in dunne platen. De onderstaande secties leggen elk kenmerk uit en hoe u het test.
Wanneer is multiplex veilig voor de laser?
Multiplex is veilig voor de laser wanneer het alleen uit houtfineer en houtlijm bestaat, zonder PVC, vinyl of een onbekende coating op de toplaag. Elk houtmateriaal dat wordt gesneden geeft rook en dampen af, dus ook veilig multiplex heeft afzuiging bij de kop en een filter op de afvoer nodig.
Wat u vóór de eerste snede controleert:
- Geen PVC of vinyl. PVC laat bij verbranding chloorverbindingen vrij, die mensen schaden en de laser aantasten. Snij nooit een paneel met een vinyl- of PVC-overlay of kantenband.
- Bekende lijm. Vraag de leverancier welke lijm het paneel gebruikt. UF-lijm met E0-emissie is de gangbare lijm voor binnenmeubels; MR-lijm (melamineversterkt) en fenollijm (WBP) zijn gemaakt voor vochtige en buitentoepassingen.
- Bekende coating. Gelakte, geverfde of gefilmde panelen hebben de gegevens van de coatingfabrikant nodig voor lasergebruik. Gefilmd bekistingsmultiplex is geen lasermateriaal.
- Emissiedocumenten. Voor producten die in de VS worden verkocht, moet het paneel voldoen aan de formaldehydegrenzen van TSCA Title VI, zoals de EPA composite wood rule beschrijft.
Voor een koper in Griekenland of elders in de EU vraagt u om het Europese bewijs: lijmklasse volgens EN 314-2 (klasse 1 is de droge, binnenklasse die bij UF-lijm past), toplaagkwaliteit volgens EN 635-2 en formaldehydeklasse E1 volgens EN 13986, getest volgens EN 717-1. Minh Thanh regelt op verzoek een EN 717-1-test bij een derde partij via SGS, en de panelen voldoen aan de emissie- en kwaliteitseisen die Europese en Amerikaanse meubelkopers stellen.
Sinds 6 augustus 2026 geldt in de EU via REACH-bijlage XVII, punt 77, een grens van 0,062 mg/m³ voor meubels en houtproducten (verordening (EU) 2023/1464). E1 volgens EN 13986 (0,124 mg/m³, 0,1 ppm) bewijst daarmee alleen niet meer dat aan die grens wordt voldaan.
De meubelpanelen van Minh Thanh gebruiken standaard UF-lijm met E0-emissie en hebben CARB P2- en TSCA Title VI-certificering (ICTT-fabrieksnummer 23024). Zes kamertests volgens ASTM D6007 tussen april 2025 en juni 2026, op panelen van 9, 15 en 18 mm, gaven gemiddeld 0,014–0,032 ppm tegen de grens van 0,05 ppm. Zie formaldehydeemissie E0 en E1.
Welke lijm snijdt schoon op de laser?
Lichte lijmlagen voor binnen snijden het schoonst op de laser: UF-lijm met E0-emissie laat dunne, lichte lijmlijnen en minder verkoling achter. Fenol- en zwaar melamineversterkte lijmlagen zijn harder en donkerder, vragen meer vermogen om te snijden en laten een donkerdere rand achter.
| Lijm | Gangbaar gebruik | Onder de laser | Kies deze voor lasergebruik wanneer |
|---|---|---|---|
| UF-lijm met E0-emissie | Binnenmeubelmultiplex | Schoonste snede, lichte rand | Binnenonderdelen, modellen, borden, speelgoed na test |
| MR (melamineversterkt) | Vochtige binnenruimte, keukens | Hardere lijn, iets donkerder | Onderdelen die vocht kunnen zien |
| Fenol (WBP) | Buiten, marine, bekisting | Harde, donkere lijn, meer vermogen | Buitenonderdelen, alleen na test |
| PVA of andere koude lijmen | Sommige hobbylaminaten | Wisselend | Alleen met de gegevens van de fabrikant |
Lijm en emissieklasse zijn twee aparte regels op een specificatie: UF is de hars, E0 is de emissieklasse. Schrijf beide op, bijvoorbeeld ‘UF-lijm met E0-emissie’.
De lijmlaag is het hardste materiaal in de plaat. Een paneel met een zware lijmspreiding of lijmnesten snijdt door in schoon hout maar niet op de nesten, daarom geeft dezelfde instelling ongelijke resultaten over een goedkope plaat.
Snijden, graveren en CNC-frezen: drie verschillende klussen
Lasersnijden, lasergraveren en CNC-frezen stellen andere eisen aan dezelfde plaat, dus kies het multiplex voor de klus die u het meest doet. Snijden vraagt om een egale kern en lijm; graveren om een glad, licht oppervlak; frezen om dikte-tolerantie en een gesloten kern.
| Klus | Wat er in de plaat wordt getest | Wat het zwaarst weegt |
|---|---|---|
| Lasersnijden door de hele dikte | Elke laag en elke lijmlaag | Lijmtype, holtes, dichtheid, vlakheid |
| Lasergraveren | Alleen de toplaag | Gladheid van de toplaag, kleur, schuren |
| Laserscoren en markeren | De bovenkant van de toplaag | Vlakke, egale toplaag, focus |
| CNC-frezen | Dikte, kern, sterkte van de toplaag | Tolerantie, gesloten kern, kwaliteit van de toplaag |
Een plaat die mooi graveert, kan slecht snijden als de kern lijmnesten verbergt. Een plaat die goed te frezen is op een CNC, kan te dicht zijn om in één pas met de laser te snijden. Voor frezen, zie CNC-bewerking van multiplex.
Berkenmultiplex voor lasersnijden
Berkenmultiplex voor lasersnijden geeft de sterkste dunne onderdelen en de scherpste randen, ten koste van trager snijden en donkerdere verkoling dan populier of linde. Berken is dicht en fijn van nerf, zodat verbindingen, scharnieren en kleine lipjes goed houden.
Wanneer berken de juiste keuze is:
- Dragende onderdelen: dozen, kaders, mechanismen, levende scharnieren en mallen.
- Zichtbare randen: fijne, egale lagen tonen als een net gestreepte rand.
- Fijn detail: dunne bruggetjes en kleine gaatjes houden het hanteren uit.
Wat u specificeert:
- Kwaliteit van de toplaag. In Vietnam worden berkentoplagen geclassificeerd als D+, D en E en genoteerd als toplaag/achterlaag, zoals D+/D of D/E. De ladder is vergelijkbaar met de Europese berkenkwaliteiten: D+ komt ongeveer overeen met B, D ongeveer met BB en E ongeveer met CP/C.
- Kern. ‘Berkenmultiplex’ kan een berkentoplaag op een andere kern betekenen. Schrijf de kern op die u wilt en test hem, want de kern bepaalt de doorsnijding meer dan de toplaag.
- Dikte. 3 mm en 4 mm zijn de gangbare berkendiktes voor laser.
Lasergesneden berkenmultiplex neemt beits en heldere afwerking goed op. Voor de volledige vergelijking met linde, zie berkenmultiplex vs linde voor lasersnijden en ons berkenmultiplex.
Berkenaanbod sinds het Russische importverbod
Russisch berkenmultiplex was het standaardlasermateriaal in Europa tot de EU in april 2022 de invoer van Russische houtproducten verbood, ook berkenmultiplex (eerdere contracten liepen door tot 10 juli 2022). Makers en fablabs die berken in de Baltische stijl snijden, halen nu uit andere herkomsten. Vietnamese berkentoplaag-panelen zijn één vervanging: de fabriek is gebouwd voor eersteklas meubel- en binnenmultiplex met Europa als belangrijkste markt, de toplaagkwaliteiten D+, D en E worden genoteerd tegen de Europese berkenkwaliteiten, en het EUDR-nalevingsdossier (herkomstgegevens en geolocatiebestanden) gaat bij de bestellingen mee.
De EUDR (verordening (EU) 2023/1115) geldt vanaf 30 december 2026 voor grote en middelgrote ondernemers, en voor kleine en micro-ondernemingen die al onder de EUTR vallen; voor overige kleine en micro-ondernemingen vanaf 30 juni 2027. De importeur dient de due-diligenceverklaring in; de fabriek levert de herkomstgegevens met geolocatie. Zeevracht van Hai Phong naar de Middellandse Zee duurt 25–35 dagen.
Berken of populier: welke lasermultiplex?
Berken-lasermultiplex maakt sterkere, scherpere onderdelen; populier-lasermultiplex snijdt sneller met minder verkoling en graveert lichter. Voor borden, displays en lichte onderdelen is populier meestal de kosteneffectieve keuze; voor mechanismen en belasting berken.
| Punt | Berkentoplaag lasermultiplex | Populiertoplaag lasermultiplex |
|---|---|---|
| Dichtheid | Hoger | Lager |
| Snijsnelheid bij hetzelfde vermogen | Trager | Sneller |
| Verkoling op de rand | Donkerder | Lichter |
| Graveercontrast | Warm, goed | Licht oppervlak, hoog contrast |
| Sterkte van dunne onderdelen | Hoog | Gemiddeld |
| Kwaliteiten toplaag | D+, D, E (paren zoals D+/D) | A/A, A/B, B/B |
| Prijs | Hoger | Lager |
Populiertoplagen worden genoteerd als A/A-, A/B- en B/B-paren, afgestemd op het goedgekeurde monster van de koper; kopers bestellen ze ook op de Chinese codes B/BB, BB/CC en CP, die op dezelfde ladder vallen. Zie populiermultiplex.
Lindemultiplex en plantagetoplagen
Lindemultiplex is het zachtste en lichtste gangbare lasermultiplex: het snijdt het snelst, verkoolt het minst en graveert met het meeste contrast, maar de onderdelen zijn zwakker. Plantagetoplagen zoals eucalyptus zijn dichter en donkerder, voor sterke onderdelen waar een warme kleur past.
- Linde: voor architectonische modellen, fijn detail en graveren. Bewaar het droog en vlak; zachte dunne platen buigen makkelijker.
- Populier: het midden, licht van kleur en met meer sterkte dan linde.
- Eucalyptus: dicht en stijf; vraagt meer vermogen en geeft donkerdere randen.
- Okoumé: licht en roodachtig; snijdt makkelijk, met een zichtbaar nerfbeeld.
Beoordeel elk paneel op de werkelijke kern, niet alleen op de toplaag. Een lindetoplaag op een dichte hardhouten kern snijdt als de kern. Vraag wat de kern is en test de hele plaat. Voor technisch fineer en andere toplagen, zie soorten multiplex.
Waarom holtes lasersnedes verpesten, en hoe u ze controleert
Holtes en lijmnesten verpesten lasersnedes omdat de straal door een spleet gaat of in een lijmnest vastloopt, waardoor onderdelen niet loskomen of verbranden. Een plaat met een gesloten kern snijdt overal bij dezelfde instelling door.
Wat er bij een defect gebeurt:
- Holte in de kern (void): de straal heeft geen hout om te snijden, verwijdt en brandt de laag eronder; de rand toont een gat.
- Kernoverlapping: twee fineers liggen op elkaar in één laag; de snede stokt en het onderdeel blijft vastzitten.
- Lijmnest: een dikke lijmvlek absorbeert energie; het onderdeel valt niet los.
- Lap of plug in de toplaag: een andere dichtheid toont als een andere graveertoon.
Hoe u voorraad controleert voordat u die goedkeurt:
- Bekijk alle vier de randen van meerdere platen op spleten, overlappingen en dikke lijmlijnen.
- Snij een testraster over de hele plaat, hoek tot hoek, op één instelling.
- Tel onderdelen die niet losvallen en markeer waar ze zitten: clusters tonen een zone met een defect.
- Houd een gesneden plaat tegen het licht: holtes zijn als heldere vlekken in de snijlijnen zichtbaar.
- Bewaar de testplaat bij de partijregistratie.
Genaaide kernen, met de kernlagen zowel horizontaal als verticaal genaaid, voorkomen dat de kernfineers tijdens het opbouwen verschuiven, zodat spleten en overlappingen minder snel voorkomen. Zo bouwt Minh Thanh zijn meubelkernen.
Dikte van de toplaag tegenover dikte van de plaat
De plaatdikte is de som van alle lagen; de toplaag is alleen de buitenste laag en veel dunner. Lasergraveren blijft in de toplaag, dus een diepe gravure kan in de dwarslaag eronder snijden en een andere nerf tonen.
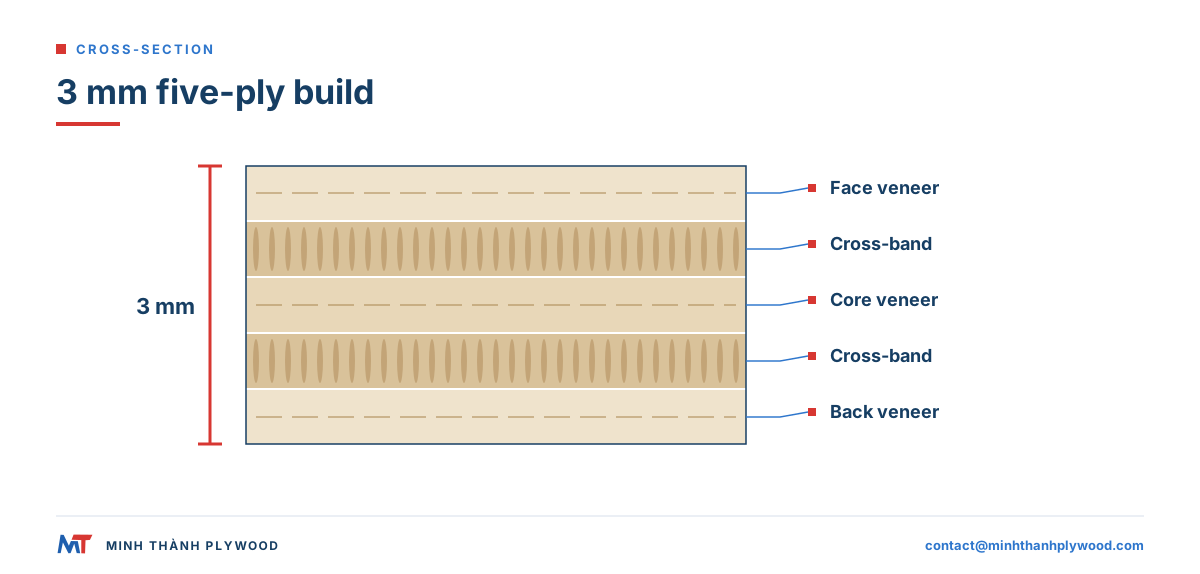
Dun multiplex van 3–5 mm wordt bij Minh Thanh altijd als vijf lagen opgebouwd; het aantal lagen van 6 mm wordt met de bestelling bevestigd:
| Plaat | Opbouw | Wat het betekent voor de laser |
|---|---|---|
| 3 mm | Eén kernfineer, twee dwarsfineers, twee toplagen | Vijf dunne lagen; licht, snelle sneden |
| 4 mm | Drie kernfineers en twee toplagen | Sterker; bijvoorbeeld drie kernfineers van 1,3 mm Styrax |
| 5 mm | Drie kernfineers en twee toplagen | Dikkere kernfineers, stijvere onderdelen |
| 6 mm | Aantal lagen bevestigd met de bestelling | Sterkste dunne opbouw, meer passen |
Omdat de 4 en 5 mm-opbouw dezelfde vijflaagse indeling houdt, worden de kernfineers dikker naarmate de plaat dikker wordt. Dat houdt de plaat in balans en vlak. Dun toplaagfineer van hoge kwaliteit is schaars, dus bestellingen van 4 mm kunnen langer duren; we verlagen de standaard niet om sneller te leveren.
Voor graveren houdt u de diepte binnen de toplaag. Voor snijden telt elke laag, dus de opbouw weegt even zwaar als het totaal.
Welke dikte voor lasersnijden? Lasermultiplex van 3 mm tot 6 mm
3 mm is de meest gesneden dikte van lasermultiplex, 4 mm en 5 mm passen bij sterkere onderdelen, en 6 mm is de praktische grens voor de meeste hobby- en kleine werkplaatslasers in één of twee passen. Dikkere platen vragen meer vermogen, lagere snelheid en geven meer verkoling.
| Dikte | Gangbaar lasergebruik | CO2-laser | Diodelaser (laag vermogen) |
|---|---|---|---|
| 3 mm | Dozen, modellen, puzzels, ornamenten, inlays | Eén pas op de meeste machines; meest populaire lasermultiplex 3 mm | Meerdere passen, traag; populier en linde snijden het best |
| 4 mm | Sterkere dozen, borden, speelgoed | Eén pas op een buis met middelhoog vermogen, goede balans van sterkte en snelheid | Marginaal; reken op verkoling en passen |
| 5 mm | Kaders, grotere behuizingen, mallen | Meer vermogen of een tweede pas | Alleen graveren |
| 6 mm | Dragende onderdelen, meubelmodellen | Tweede pas of een sterkere buis | Praktische grens: graveren en scoren, niet doorsnijden |
Het dunne multiplexassortiment van Minh Thanh is 3–6 mm, de band die het meeste lasergebruik omvat. Vraag de exacte diktetolerantie op het monster, want vingerverbindingen worden op de werkelijke dikte gesneden. Zie dun multiplex.
Vlakheid en dikte: focus en opspanning
Een laser snijdt in zijn brandpunt, dus een plaat die buigt of in dikte varieert, valt uit de focus en snijdt ongelijk. Vlak, gekalibreerd multiplex snijdt op één instelling over de hele tafel.
- Vlakheid. Een gebalanceerde opbouw blijft vlak. Bewaar platen vlak, onder lichte belasting, in een droge ruimte; nooit op de kant.
- Vocht. Platen gedroogd tot 8–12% vocht, het normale bereik voor meubelmultiplex, blijven vlak in een verwarmde werkplaats. Laat pakketten in de ruimte acclimatiseren voor het snijden.
- Dikte. Geschuurde meubelpanelen houden ±0,2–0,3 mm, tot ±0,2 mm; dat houdt de focus en de verbindingsbreedte gelijk.
- Opspanning. Gebruik pinnen, magneten, gewichten of vacuüm op de honingraattafel om dunne platen neer te houden.
Hoe u doorgebogen multiplex voor lasersnijden vlakt: leg het met de holle kant naar beneden op een vlak oppervlak, belast het een dag gelijkmatig in een droge ruimte en snijd het daarna snel. Een plaat die al in de fabriek verbogen is, buigt opnieuw; bestel daarom vlakke, droge voorraad in plaats van het aan de machine te repareren.
Platformaat en nesting voor de lasertafel
Lasertafels zijn kleiner dan volledige multiplexplaten, dus het plaatformaat bepaalt uw afval. Bestel volledige platen die zijn gesneden tot blanco’s die op uw tafel passen, of een maatwerkformaat, in plaats van elke plaat met de hand te verkleinen.
- Volledige platen: 1220 × 2440 mm en 1250 × 2500 mm, plus maatwerkformaten zoals 1220 × 2500 mm en 1220 × 2280 mm.
- Blanco’s op maat: één paneel gezaagd in 4, 6 of 8 stukken bij de fabriek. Zie multiplex op maat gezaagd.
- Nerfrichting: geef aan welke kant de nerf van de toplaag op de blanco loopt; onderdelen die langs de nerf zijn genest, zijn stijver.
- Randmarge: laat een kleine marge aan de rand van de blanco, waar platen bij het hanteren het vaakst deuken krijgen.
Blanco’s bestellen die op uw tafel passen, bespaart snijtijd en vrachtvolume. Schrijf het blancoformaat en de nerfrichting op de bestelling.
Lasergraveren van multiplex: toplagen, contrast en afwerking
Lasergraveren van multiplex werkt het best op een glad, licht, geschuurd oppervlak: populier, linde en berken geven het meeste contrast. De gravure blijft in de toplaag, dus de kwaliteit en het schuren van de toplaag wegen zwaarder dan de kern.
- Kleur van de toplaag: lichte toplagen tonen een donkere gravure duidelijk; donkere toplagen vragen een diepere gravure.
- Kwaliteit van de toplaag: knopen, lapjes en kleurveranderingen tonen in de gravure. Kies een kwaliteit met een schone plek waar u graveert.
- Schuren: een geschuurde toplaag graveert egaal. Toplagen die in de fabriek zijn geschuurd en gepolijst, hoeven voor het graveren niet meer geschuurd te worden.
- Maskeren: afplaktape op de toplaag voorkomt roetvlekken rond de gravure.
- Afwerking: een heldere lak of olie na het graveren verdiept het contrast en beschermt de toplaag.
Voor gedrukte en gegraveerde afwerkingen samen, zie bedrukken van multiplex.
Lasermultiplex testen: een snij- en graveermatrix
Test lasermultiplex op uw eigen machine met een vaste matrix van sneden en gravures, en keur de partij goed op de resultaten, niet op de naam van de houtsoort. Instellingen van een andere laser nemen niet over: vermogen, lens, luchtondersteuning en tafel veranderen allemaal het resultaat.
- Snij een vermogens- en snelheidsraster: een rij kleine vierkanten bij oplopend vermogen, een kolom bij oplopende snelheid, op één plaat.
- Zoek de laagste instelling die overal doorsnijdt op het raster, en voeg een kleine marge toe.
- Snij die instelling over de hele plaat, hoek tot hoek, om holtes en lijmnesten te vinden.
- Graveer een toonraster van grijswaarden op de toplaag om contrast en egaliteit te controleren.
- Noteer de resultaten: doorsnijding, verkoling op de rand, graveercontrast en consistentie van de rand.
- Herhaal op twee of drie platen uit verschillende pakketten.
- Bewaar de testplaten als referentie voor de volgende partij.
| Vastlegging | Wat noteren | Goedgekeurd wanneer |
|---|---|---|
| Doorsnijding | Onderdelen die losvallen bij de gekozen instelling | Alle onderdelen vallen los, geen clusters van mislukkingen |
| Verkoling | Kleur van de rand | Egale randkleur over de plaat |
| Graveercontrast | Resultaat van het toonraster | Egale toon, geen vlekken |
| Consistentie van de rand | Laaglijnen op de snijrand | Geen spleten, geen stokkende sneden |
| Vlakheid | Plaat op de tafel | Ligt vlak zonder extra gewicht |
Lasermultiplex per product: modellen, borden, speelgoed en verpakking
Elk laserproduct vraagt een andere balans van sterkte, snijsnelheid en toplaag, dus kies de plaat op het product, niet op een algemene ‘beste’-lijst. Deze tabel koppelt gangbare lasertoepassingen aan het multiplex dat erbij past.
| Lasertoepassing | Voorgesteld multiplex | Dikte | Wat het zwaarst weegt |
|---|---|---|---|
| Architectonische en schaalmodellen | Linde- of populiertoplaag, lichte kern | 3 mm | Fijn detail, lichte egale toplaag, weinig verkoling |
| Vingerverbonden dozen en behuizingen | Berken- of populiertoplaag | 3–6 mm | Gelijkmatige dikte voor strakke verbindingen |
| Borden en wandkunst | Populier- of berkentoplaag, geschuurd | 3–6 mm | Graveercontrast, vlakke plaat |
| Houten speelgoed en puzzels | Berken of populier, UF-lijm met E0-emissie | 4–6 mm | Sterkte, gladde randen, lage-emissielijm |
| Decoraties en ornamenten | Populier- of lindetoplaag | 3 mm | Snelle snede, lichte rand |
| Verpakkingsinzetstukken en displays | Populiertoplaag, lichte kern | 3–4 mm | Lage kosten per onderdeel, laag gewicht |
| Mallen en sjablonen | Berkentoplaag, dichte kern | 6 mm | Stijfheid, slijtvastheid |
Speelgoed en producten voor kinderen volgen in elke markt hun eigen veiligheidsregels. Behandel de specificatie van het multiplex als startpunt: het afgewerkte speelgoed wordt getest als product, met verf of afwerking, volgens de regels waar het wordt verkocht.
Voor luidsprekerroosters, -kasten en andere akoestische onderdelen weegt de opbouw even zwaar als de toplaag; zie multiplex voor luidsprekerkasten. Voor schroeven en verbindingen in dikkere lasergesneden onderdelen, zie verbindingen in multiplex en schroeven voor multiplex.
Vergelijk de kosten per goed onderdeel, niet per plaat
De goedkoopste lasermultiplex per plaat is vaak de duurste per goed onderdeel. Tel afgekeurde onderdelen, tweede passen en schoontijd mee, en de plaat met de gesloten kern wint meestal.
Een eenvoudige manier om twee platen te vergelijken:
- Goede onderdelen per plaat: onderdelen die doorsnijden en de controle doorstaan.
- Machinetijd per plaat: een tweede pas verdubbelt de lasertijd.
- Afwerktijd: roet schoonmaken, verkoling wegschuren, mislukte onderdelen opnieuw snijden.
- Afval: restanten en mislukte onderdelen die in de bak gaan.
Uitgewerkt voorbeeld: plaat A levert 40 goede onderdelen op 48 in één pas; plaat B levert 47 op 48 in één pas tegen een iets hogere plaatprijs. B kost meer per plaat en minder per goed onderdeel, nog voor de tijd die aan het opnieuw snijden van de mislukkingen van A is besteed. Vraag een leverancier om monsters en voer deze vergelijking uit met uw eigen onderdelen.
Leg de goedgekeurde opbouw vast zodat herhaalpartijen gelijk zijn
Als een lasermultiplex uw test doorstaat, leg de opbouw dan vast en bestel erop, zodat de volgende partij gelijk snijdt. ‘3 mm berkenmultiplex’ is geen specificatie; de opbouw is dat wel.
De vastlegging die u bewaart:
- Dikte en opbouw: bijvoorbeeld 3 mm, vijf lagen.
- Toplaag en achterlaag: houtsoort en kwaliteitspaar, bijvoorbeeld populier A/A.
- Kern: houtsoort en fineerindeling.
- Lijm en emissie: bijvoorbeeld UF-lijm met E0-emissie.
- Tolerantie en vocht: diktetolerantie en 8–12% vocht bij verzending.
- Formaat: plaat- of blancoformaat en nerfrichting.
- Uw laserinstellingen en de testplaat als referentie.
Een fabriek die bouwt volgens een schriftelijke specificatie en een goedgekeurd monster, kan het herhalen. Minh Thanh stemt de kwaliteit van de toplaag af op het goedgekeurde monster van de koper en houdt de opbouw op de bestelling vast.
Rook, afzuiging en laserveiligheid
Elke snede in multiplex geeft rook, fijne deeltjes en gassen af uit hout en lijm, dus gebruik de afzuiging en bedieningen die de lasermaker voorschrijft. Lage-emissielijm vermindert formaldehyde in het paneel; het maakt de laserrook niet veilig om in te ademen.
- Afzuiging: blaas rook naar buiten of via de filterunit die de lasermaker goedkeurt, op maat voor de machine.
- Luchtondersteuning: vermindert vlamuitslagen en verkoling op de rand.
- Laat nooit een snede zonder toezicht: multiplex kan vuur vatten, vooral bij lage snelheid en hoog vermogen.
- Brandbestrijding: houd naast de machine het type brandblusser dat de lasermaker aanraadt.
- Materiaallijst: houd een lijst van goedgekeurde materialen bij, en verbied PVC, vinyl en onbekende coatings.
Voor arbeidsveiligheid bij lasers, zie de laser hazards-pagina van de US Occupational Safety and Health Administration (OSHA); voor houtstof van het schuren van lasergesneden onderdelen, zie de wood dust-richtlijn van de UK HSE.
Waar koopt u multiplex voor lasersnijden?
Koop lasermultiplex in kleine platen bij lasermateriaalhandelaren als u enkele platen nodig hebt, en bij een multiplexfabriek als u herhaalde volumes op één specificatie nodig hebt. Een fabrieksorder wordt op uw specificatie gebouwd, op monsters getest en per container verzonden. Veel Nederlandse importeurs laten de lading via Rotterdam (en Amsterdam) binnenkomen, Vlaamse via Antwerpen-Brugge; dat zijn routes, geen diensten van Minh Thanh.
| Bron | Het beste voor | Wat u krijgt |
|---|---|---|
| Lasermateriaalhandelaar | Kleine series, veel materialen | Voorgesneden platen, kleine hoeveelheden |
| Lokale houthandel | Incidentele klussen | Standaardplaten, wisselende kernen |
| Multiplexfabriek (dun multiplex) | Herhaalde volumes, eigen merk, één specificatie | Gebouwd op uw toplaag, kern, lijm en formaat |
Dun multiplex uit Vietnam is een kosteneffectieve bron van volume lasermateriaal: plantagegekweekte Styrax- en eucalyptuskernen, populier-, berken- en andere toplagen, en persing in meubelkwaliteit. Minh Thanh maakt dun multiplex van 3–5 mm, altijd vijf lagen, met formaten van 1220 × 2440 mm tot blanco’s op maat. De minimale bestelling is één 40HC met gemengde specificaties in overleg, en de productie duurt 15–45 dagen na de aanbetaling van 30%.
Wat zet u op een bestelling voor lasermultiplex?
Zet de volledige opbouw op een bestelling voor lasermultiplex, en keur vóór de productie een monster van precies die opbouw goed op uw eigen laser. Deze regels dekken het:
- Gebruik: lasersnijden, graveren of beide.
- Dikte: bijvoorbeeld 3 mm of 4 mm, vijf lagen.
- Toplaag en achterlaag: bijvoorbeeld populier A/A, of berken D+/D.
- Kern: houtsoort, gesloten kern zonder spleten of overlappingen.
- Lijm en emissie: UF-lijm met E0-emissie, geen PVC- of vinyloverlay.
- Oppervlak: geschuurde toplagen, geen coating.
- Tolerantie en vlakheid: diktetolerantie op het monster, vlakke platen.
- Vocht: 8–12% bij verzending.
- Formaat: volledige platen, een maatwerkformaat of blanco’s op maat, met nerfrichting.
- Verpakking en aantal: pakketten per 40HC, gemengde diktes in overleg.
Minh Thanh stuurt gratis monsters van de opbouw die u opgeeft, zodat u de testmatrix eerst op uw eigen machine kunt uitvoeren. Stuur de specificatie naar contact@minhthanhplywood.com, en lees lasersnijden van multiplex voor vermogen, instellingen en diktegrenzen, of hoe u multiplex snijdt voor elke snijmethode.
Veelgestelde vragen van inkopers
Welk multiplex is het beste voor lasersnijden?
Een dun, vlak multiplex met een egale kern zonder holtes, een lichte lijmlaag en een glad oppervlak. Berkentoplagen geven sterke onderdelen en scherpe randen; populier- en lindetoplagen snijden sneller en graveren lichter.
Wat maakt multiplex veilig voor de laser?
Houtfineer en een op formaldehyde gebaseerde houtlijm, zonder PVC, vinyl of onbekende coatings. Snij nooit multiplex met een PVC- of vinyloverlay, en laat elke laser werken met afzuiging.
Welke lijm snijdt schoon op de laser?
Lichte lijmlagen voor binnen, zoals UF-lijm met E0-emissie, snijden het schoonst en laten minder verkoling achter. Fenol- en zwaar melamineversterkte lijmlagen zijn harder en donkerder, dus ze vragen meer vermogen en geven donkerdere randen.
Berken- of populiermultiplex voor lasersnijden?
Berken voor sterke, scherpe onderdelen zoals modellen, verbindingen en dozen; populier voor lichte onderdelen, borden en snelle sneden, met een lichte toplaag voor graveren. Beide werken wanneer de kern gesloten is en de plaat vlak is.
Welke dikte is het beste voor lasersnijden?
3 mm wordt het meest gesneden, 4 mm en 5 mm passen bij sterkere onderdelen, en 6 mm is de praktische grens voor de meeste hobby- en kleine werkplaatslasers. Dikkere platen vragen meer vermogen en meer passen en geven meer verkoling.
Waar koop ik multiplex voor lasersnijden?
Bij lasermateriaalhandelaren in kleine platen, of voor volume bij een multiplexfabriek die dunne platen bouwt volgens uw specificatie. Een fabrieksorder heeft een schriftelijke opbouw en een goedgekeurd monster nodig, getest op uw laser.
Hoe vlak ik multiplex voor lasersnijden?
Bewaar platen vlak onder gewicht in een droge ruimte, en houd ze op de tafel vast met pinnen, magneten of een honingraat-opspanning. Een plaat die in de fabriek verbogen is, blijft niet vlak; bestel daarom vlakke, droge voorraad.
Waarom snijdt de laser multiplex op sommige plekken niet door?
Lijmnesten, kernoverlappingen, dichter fineer of een plaat die uit de focus komt. Elk van deze vraagt meer energie dan het schone hout eromheen.
Kunt u multiplex lasergraveren?
Ja. Een glad, licht, geschuurd oppervlak zoals populier, linde of berken geeft het beste contrast. Het graveren blijft in de toplaag, dus de kwaliteit van de toplaag weegt zwaarder dan de kern.
Is 3 mm multiplex sterk genoeg voor lasergesneden dozen?
Ja, voor dozen, modellen, puzzels en kleine behuizingen met vingerverbindingen. Voor belasting of grotere panelen gaat u naar 4–6 mm of een berkentoplaag.
Moet lasergesneden multiplex geschuurd worden?
Meestal alleen om roetvlekken op de toplaag te verwijderen. Maskeer de toplaag met afplaktape voor het snijden, of veeg roet af met een vochtige doek en schuur licht met korrel 220.
Wat is lasermultiplex (laserply)?
Lasermultiplex, vaak verkocht als laserply, is dun multiplex dat is geselecteerd of gebouwd voor lasersnijden: vlak, geschuurd, met een gesloten kern en een lijm die schoon snijdt. Het is een specificatie, geen houtsoort.
Welke douanerechten gelden bij invoer van multiplex uit Vietnam?
Onder CN 4412 geldt een gewoon tarief van 7% voor multiplex met toplagen van berk, populier, eucalyptus of ander hardhout, en 10% voor okoumé en genoemde tropische toplagen. Een preferentieel tarief onder de EU-Vietnam-handelsovereenkomst (EVFTA) geldt met een EUR.1 of oorsprongsverklaring; zie TARIC. De invoer-btw bedraagt 21% in Nederland en België, en u hebt een EORI-nummer nodig.
Heeft multiplex voor lasersnijden een CE-markering nodig?
Meubelmultiplex heeft geen CE-markering en geen prestatieverklaring nodig. Die gelden voor multiplex voor bouwwerken onder EN 13986, volgens verordening (EU) 305/2011.
Wat betekent de EUDR voor een bestelling lasermultiplex?
De EUDR (verordening (EU) 2023/1115) geldt vanaf 30 december 2026 voor grote en middelgrote ondernemers en voor kleine en micro-ondernemingen die al onder de EUTR vallen; voor overige kleine en micro-ondernemingen vanaf 30 juni 2027. De referentiedatum is 31 december 2020. De importeur dient de due-diligenceverklaring in; de fabriek levert de herkomstgegevens met geolocatie.