
Sklejka elastyczna to płyta przeznaczona do wygiętych elementów stolarskich, dobierana według kierunku gięcia, dopuszczalnego promienia i gotowego zespołu. Polscy producenci mebli i importerzy, którzy odprawiają towar w Gdańsku lub Gdyni, powinni ustalić te parametry już w zapytaniu ofertowym. Zwykła cienka sklejka to inna konstrukcja. Minh Thanh dostarcza pięciowarstwową cienką sklejkę meblową; ten przewodnik wyjaśnia, jak określać specjalistyczne płyty do gięcia, a standardowe cienkie płyty oceniać osobno. Przed złożeniem powtarzalnego zamówienia należy zatwierdzić pełny wygięty element wraz z podparciem i wykończeniem.
Czym sklejka elastyczna różni się od cienkiej płyty?
Sklejka elastyczna zyskuje zdolność gięcia dzięki układowi fornirów, a nie samej cienkiej grubości. Standardowa sklejka zwykle krzyżuje włókna sąsiednich fornirów. Produkt do gięcia zmienia ten układ tak, by w zamierzonym kierunku dawał się łatwo formować. Kupujący potrzebuje więc konstrukcji i kierunku obok grubości.
Różnica widać przy gięciu listwy w warsztacie. Standardowa cienka płyta może wydawać się elastyczna w dłoni, a mimo to opierać się ciasnemu łukowi, pęknąć na powierzchni lub skręcić się, gdy ją wygina się wokół niewłaściwej osi. Płyta do gięcia ma określone zastosowanie przy formowaniu. Ani potoczna nazwa „flexi ply”, ani zdjęcie wygiętego arkusza nie dostarczają pełnej specyfikacji zakupowej.
Informacja producenta o sklejce do gięcia promieniowego, sprawdzona 8 października 2026, opisuje różne konstrukcje fornirów i określa swoje produkty jako niekonstrukcyjne podłoża do wnętrz. To przydatny dowód, jak definiowany jest produkt specjalistyczny. Jego kierunki i ograniczenia zastosowania dotyczą tego konkretnego produktu i nie powinny być przenoszone na cienką sklejkę innego producenta.
W ofercie Minh Thanh właściwą opublikowaną pozycją jest pięciowarstwowa cienka sklejka do mebli i wnętrz. Na etapie zapytania należy stosować to rozróżnienie: „cienka płyta do próbnego elementu” i „specjalistyczne podłoże do gięcia” to odrębne zapytania zakupowe. Dzięki temu atrakcyjna krzywizna nie przerodzi się w nieuzasadnione twierdzenie o zwykłych arkuszach meblowych.
Do jakich wygiętych zastosowań nadaje się sklejka do gięcia?
Podłoże do gięcia nadaje się do wygiętej okładziny, której podparcie, mocowanie i wykończenie dekoracyjne są zaprojektowane jako jeden zespół. Przykładami są fronty lady recepcyjnej, zaokrąglone boki szafek, obudowy słupów i fasady mebli. Płyta tworzy geometrię powierzchni; rama i połączenia określają, jak element trzyma się w położeniu i przenosi obciążenia.
Zacząć należy od funkcji gotowego elementu. Wolno stojące zaokrąglone drzwiczki szafki wymagają zawiasów, stabilności wymiarowej i obróbki krawędzi. Obudowa słupa wymaga zdefiniowanego sposobu mocowania i połączenia. Front lady musi znosić czyszczenie i uderzenia, a blat lady wymaga osobnej konstrukcji podparcia. Nazywanie każdej części „wygiętymi meblami” ukrywa te różne wymagania.
Przy powtarzalnej produkcji określa się też stronę niewidoczną, nie tylko widoczną. Monter potrzebuje miejsca, by przykręcić okładzinę, zamknąć szew i utrzymać krzywiznę. Ładny rysunek zewnętrzny bez detalu montażowego od wewnątrz może pozostawić wykonawcę z doborem wsporników już po dostawie materiału. Na rysunku zapytania należy pokazać dostęp do montażu i każdą sekcję przeznaczoną do demontażu.
Wygięte elementy wewnętrzne mogą łączyć standardowe płyty ze specjalistycznymi okładzinami. Płaską podstawę lub przegrodę można kupić jako sklejkę meblową, a inne podłoże tworzy fasadę. Te pozycje należy rozdzielić w zestawieniu materiałów. Kupujący ocenią wtedy każdą płytę pod kątem jej faktycznej funkcji, zamiast wymuszać jedną konstrukcję na całym meblu.
Jak określić kierunek gięcia sklejki elastycznej?
Kierunek gięcia określa się szkicem z krawędziami arkusza, osią krzywizny i orientacją gotowego elementu. Opisy „wzdłuż włókien” i „w poprzek włókien” są przydatnymi określeniami dostawców, ale odniesieniem zakupowym jest rysunek. Pokazuje on warsztatowi, który wymiar biegnie wokół łuku, a który pozostaje wzdłuż jego osi.
Wytyczne producenta Latham dotyczące sklejki elastycznej, sprawdzone 8 października 2026, wskazują kierunkowe warianty płyt elastycznych. Schemat kierunku dostawcy należy dopasować do planu cięcia. Oznaczenie na arkuszu musi pozostać czytelne także wtedy, gdy arkusze zostaną pocięte na węższe półfabrykaty.
Dla elementu o kształcie słupa należy odróżnić oś pionową od wymiaru owinięcia. Dla elementu beczkowatego stosuje się analogiczne rozróżnienie według rzeczywistej orientacji montażu. Samego zapisu „zginać wzdłuż długości” należy unikać: jeden czytelnik może to zrozumieć jako zamianę długiej krawędzi w obwód łuku, a inny jako oś krzywizny.
Kierunek włókien wpływa też na wykończenie dekoracyjne. Okleina na krzywiźnie może wymagać pionowego usłojenia, mimo że podłoże wygina się wokół poziomej płaszczyzny. Kierunek gięcia podłoża i kierunek fornirowania wykończenia należy rysować osobno. Odpady i próbki należy oznaczać, aby udaną próbkę dało się odtworzyć z produkcyjnego planu cięcia.
Ten standardowy płaski arkusz pokazuje, dlaczego przed cięciem trzeba zidentyfikować szeroką powierzchnię i orientację arkusza; nie pokazuje promienia gięcia.
Jaki promień gięcia podać w zamówieniu?
Zamówienie powinno określać wymagany promień gotowego elementu oraz powierzchnię odniesienia, według której go mierzy się. Promień wewnętrzny, promień osi i promień zewnętrzny to różne wymiary, gdy zestaw ma grubość. Rysunek warsztatowy powinien wskazać, który z nich steruje wykonaniem, zamiast zostawiać pracownikowi zakupów interpretację krzywej.
Dopuszczalny promień dla dokładnie tej konstrukcji i kierunku, które się zamawia, należy zapytać u dostawcy specjalistycznej płyty. Następnie ocenia się cały gotowy zestaw. Podłoże, które dobrze się formuje, może nie spełnić wymagań projektu, gdy doda się grubszy laminat dekoracyjny, warstwę kleju lub detal krawędzi. Zewnętrzne wykończenie przebiega wokół krzywizny inną drogą niż wewnętrzna powierzchnia podłoża.
Graniczny promień formowania produktu należy odróżniać od celu produkcyjnego. Granica opisuje, co dopuszczają określony materiał i metoda; cel opisuje geometrię, jaką musi zachować zestaw. Forma produkcyjna, dostęp do dociskania i utwardzanie kleju muszą osiągać ten cel powtarzalnie. Pojedynczy pokaz trzymany w dłoniach nie dowodzi takiej powtarzalności.
Ogólnego promienia dla „całej sklejki elastycznej” nie należy podawać. Próbę w pełnym rozmiarze wykonuje się przy promieniu z rysunku, a wynik dokumentuje. Jeśli element ma kilka promieni, należy ocenić razem najciaśniejszy obszar i przejścia. Szeroki, gładki łuk i nagła zmiana krzywizny mogą ujawnić różne słabości tego samego materiału.
Jak porównać grubość i liczbę warstw?
Grubość i liczbę warstw należy porównywać jako osobne pola konstrukcji, a dopiero potem oceniać gotowy element. Cieńszy arkusz może zmniejszyć opór formowania, ale zmienia też obsługę i konstrukcję za widoczną okładziną. Kilka warstw połączonych klejem tworzy nowy zestaw z własną grubością, sekwencją formowania i obróbką krawędzi.
Minh Thanh cienka sklejka 3–5 mm ma zawsze pięć warstw. Wersja 3 mm składa się z jednego fornira rdzeniowego, dwóch warstw poprzecznych i dwóch warstw zewnętrznych. Wersje 4–5 mm mają trzy fornirowe warstwy rdzenia i dwie warstwy zewnętrzne. Ta opublikowana konstrukcja jest cenna dla podpartych elementów meblowych; nie należy jej przemianowywać na specjalistyczną sklejkę do gięcia.
Przy projektowaniu rowków, wpustów i sąsiadujących krawędzi należy używać grubości gotowej. Jeśli warsztat dodaje po formowaniu okładzinę dekoracyjną, jej grubość trzeba uwzględnić w rysunku gotowego elementu. Rowek opracowany na gołej próbce może być za wąski dla pokrytego elementu produkcyjnego. Przewodnik po grubości sklejki wyjaśnia, jak rozdzielać nazwy nominalne, wymiary zmierzone i tolerancje.
Wielowarstwowa wygięta okładzina wymaga też zdefiniowanej sekwencji układania. Warstwy należy ponumerować na rysunku, pokazać ich kierunki i oznaczyć stronę widoczną. Pomaga to zakupom uniknąć zamiennika, który wygląda podobnie jako luźny arkusz, a zmienia sztywność lub powierzchnię klejenia gotowej krzywizny.
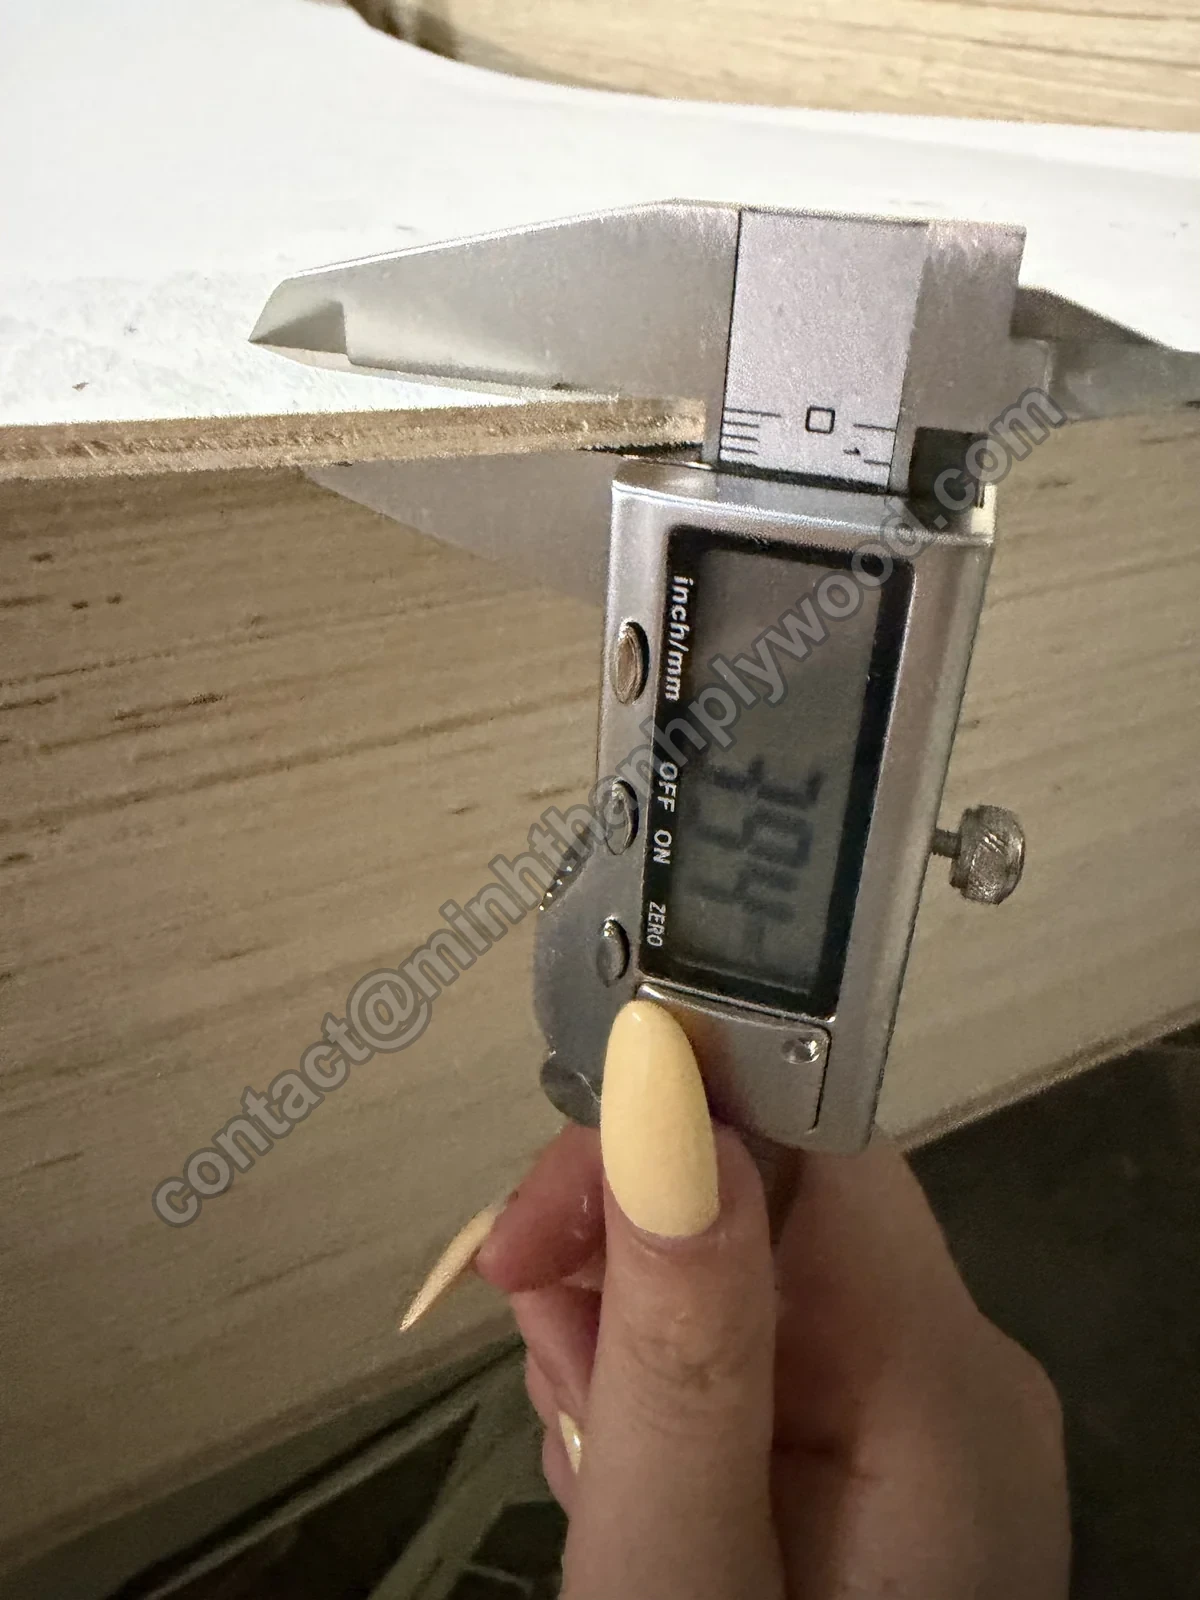
Grubość gotowa to wymiar kontrolny; ten pomiar nie sprawdza zdolności do gięcia.
Jakie podparcie potrzebuje wygięta okładzina z płyty?
Wygięta okładzina wymaga podparcia i sposobu mocowania pokazanych w projekcie elementu. Płyta, która po formowaniu pozostaje wygięta, nie staje się przez to elementem konstrukcyjnym. Sklejka konstrukcyjna i ogólnego przeznaczenia to osobna klasa produktów, objęta PN-EN 636:2012+A1:2015 dla warunków suchych, wilgotnych lub zewnętrznych. Obciążenia od ludzi, okuć, czyszczenia i transportu należy określić, a następnie ustalić, które części zestawu je przenoszą.
W przypadku frontu lady rama może przenosić blat, a zaokrąglona okładzina zapewnia widoczną przednią część. Przy zaokrąglonych drzwiczkach obciążenia od zawiasów i powtarzalna praca należą do próby elementu. W obu przypadkach połączenie ramy i dostępne punkty mocowania należy wpisać do rysunku. Należy testować to, co będzie produkowane, łącznie z połączeniami ukrytymi za powierzchnią.
Połączenia umieszcza się tam, gdzie produkcja może je domknąć, a wykończenie je ukryje lub wyeksponuje. Szew przez mocno widoczną krzywiznę może ujawnić drobną różnicę poziomu lub kształtu. O wyniku decyduje podparcie pod szwem i przygotowanie krawędzi. Należy określić, czy połączenie ma być kryte, równe, wpuszczane czy celowo widoczne.
Transport to też kwestia podparcia. Gotową krzywiznę można uszkodzić, jeśli zapakuje się ją z naciskiem na jej najbardziej giętkie przęsło. Tymczasowe usztywnienia lub podpory projektuje się według gotowej geometrii, a miejsce dopuszczalnego punktu podnoszenia lub podparcia przy pakowaniu należy wskazać. Zakup płyty i wysyłka gotowego wygiętego zestawu wymagają innych planów pakowania.
Które materiały wykończeniowe warto przetestować?
Należy testować dokładnie to pokrycie dekoracyjne i proces wykończenia, które będą stosowane w produkcji. Zdolność podłoża do gięcia nie dowodzi, że laminat, okleina, system malarski lub klej podążą za tą samą geometrią. Wykończenie decyduje o dużej części tego, co widzi klient, i o zachowaniu powierzchni w użytkowaniu.
Niektóre podłoża do gięcia przeznaczone są do przyjęcia pokrycia, a nie do pozostawienia jako widoczna powierzchnia dekoracyjna. Przed zamówieniem należy sprawdzić wymagania przygotowania powierzchni. Szlifowanie może poprawić powierzchnię klejenia, ale niekontrolowane szlifowanie może zmienić zamierzoną grubość lub odsłonić słabe miejsce. Przygotowanie ustala się według instrukcji producenta materiału i kleju.
Dla fornirów dobiera się kierunek włókien, zakres barw i położenie szwu, mając przed oczami zakrzywiony element. Światło przesuwające się po łuku uwidacznia nierówności powierzchni bardziej niż to samo wykończenie na małym płaskim kawałku. Gotową makietę ocenia się przy oświetleniu, które będzie użyte podczas montażu lub zatwierdzenia przez klienta.
Przy malowaniu ocenia się połączenie krzywizny z sąsiednią częścią płaską. Przy laminacie sprawdza się minimalny promień formowania i obróbkę krawędzi tego laminatu. Zatwierdzenie kleju dotyczy obu materiałów, a sama linia klejenia sklejki ma osobne wymaganie: PN-EN 314-2 określa wymagania dotyczące jakości klejenia. Dobra próbka podłoża i dobra próbka wykończenia badane osobno nie rozstrzygną ich zachowania po połączeniu.
Rzeczywistą powierzchnię klejenia i próbkę wykończenia należy sprawdzić; sama jasna powierzchnia nie określa systemu dekoracyjnego.
Czy sklejkę elastyczną można moczyć, parować lub nacinać?
Należy stosować metodę formowania określoną dla zakupionej płyty, a nie dodawać wody, ciepła ani nacięć jako skrótu. Te metody zmieniają element i proces produkcyjny. Sklejka do gięcia na zimno, standardowa cienka sklejka i płyty z nacięciami wymagają oddzielnych prac rozwojowych.
Moczenie lub parowanie wprowadza wilgoć do płyty klejonej. Warsztat musi wtedy opanować jej stan przed klejeniem i wykończeniem. Ogólne polecenie zwilżenia każdego arkusza pozostawia bez odpowiedzi suszenie, zmiany wymiarowe i przydatność kleju. Procesy wspomagane wilgocią traktuje się jako zaprojektowaną próbę z dostawcami płyty i kleju.
Nacinanie usuwa materiał, aby płyta mogła zamknąć się wokół krzywizny. Zmienia pozostały przekrój, tylną powierzchnię i możliwości mocowania. Może też dać powierzchnię złożoną z małych fasetek zamiast ciągłej krzywizny, którą zamówił klient. Wzór nacięć i zamierzony podkład należy określić, jeśli ten proces ma być częścią projektu.
Te alternatywy warto mieć na widoku przy porównywaniu ofert warsztatów. „Wygięty front ze sklejki” może oznaczać specjalistyczne podłoże do gięcia, warstwowy pakiet lub obrobioną standardową płytę. Oferta powinna wskazać, którą drogę wyceniono, jak uzyskuje się gotową powierzchnię i jaka próba produkcyjna ją wspiera.
Jak zatwierdzić powtarzalną próbkę produkcyjną?
Gotowy element w pełnym rozmiarze, wykonany z zamierzonej płyty, podparcia, kleju i wykończenia, należy zatwierdzić. Mała listwa nadaje się do wstępnej selekcji, ale zatwierdzenie produkcyjne wymaga geometrii i połączeń, które mają znaczenie w użytkowaniu. To etap, na którym zakupy i warsztat powinny razem uzgodnić próbkę odniesienia.
- Wystawić rysunek pokazujący kontrolowany promień, wysokość, połączenie i orientację powierzchni.
- Oznaczyć każdy materiał nazwą produktu, konstrukcją i partią produkcyjną.
- Zapisać formę, kierunek płyty i sposób przygotowania przed montażem.
- Formować i kleić element na proponowanym sprzęcie produkcyjnym, według instrukcji kleju.
- Zapewnić określone utwardzanie przed zwolnieniem zestawu i pomiarem kształtu.
- Sprawdzić powierzchnię, szwy i mocowania, a następnie nanieść zamierzone wykończenie.
- Porównać gotowy element z szablonem akceptacji i zatwierdzić próbkę odniesienia.
Sprężynowanie należy zapisywać jako zmierzony wynik tego procesu. Materiał, układ warstw, dociskanie i utwardzanie kleju należą do tego zapisu. Jeśli warsztat kompensuje kształt przez geometrię formy, tę formę należy dokumentować osobno od rysunku gotowego, aby produkcja nie odtworzyła przypadkiem skompensowanego kształtu jako ostatecznego promienia klienta.
Odrzucone próby należy też rejestrować. Pęknięcie na zewnętrznej powierzchni, uniesiona krawędź wykończenia i kształt, który otwiera się po zwolnieniu, to różne awarie. Miejsce i etap każdego problemu należy zapisać przed zmianą materiału lub metody. Zmiana kilku zmiennych naraz może dać udany element, ale nie pokaże, jak go odtworzyć.
Jak porównywać konkurencyjne oferty?
Oferty należy porównywać dla tego samego gotowego elementu i tej samej drogi materiałowej. Cena za arkusz staje się użyteczna dopiero po ustaleniu liczby użytecznych elementów i wymaganych dodatkowych warstw. Grubsza płyta lub inny kierunek gięcia może zmienić wydajność cięcia równie mocno, jak zmienia operację formowania.
| Pole oferty | Wymagany szczegół zakupowy | Co zmienia niezgodność |
|---|---|---|
| Droga materiałowa | Specjalistyczne podłoże do gięcia, standardowa cienka płyta lub obrobiona płyta | Proces formowania i przygotowanie |
| Konstrukcja | Grubość, układ fornirów i stan powierzchni | Gotowa budowa i obsługa |
| Kierunek | Oznaczony schemat arkusza i orientacja półfabrykatów | Czy półfabrykaty pasują do krzywizny |
| Geometria | Gotowy promień, wysokość i powierzchnia odniesienia | Forma i szablon kontrolny |
| Klejenie | System kleju, powierzchnia łącząca i metoda utwardzania | Niezawodność zestawu i nakład pracy |
| Wykończenie | Dokładne pokrycie, kierunek usłojenia i detal krawędzi | Wygląd i graniczny promień formowania |
| Wydajność | Zaakceptowane elementy z planu cięcia | Koszt materiału na zaakceptowany element |
| Pakowanie | Płaskie arkusze lub podparte gotowe zestawy | Obsługa i uszkodzenia transportowe |
Koszt próby i formy produkcyjnej należy uwzględnić. Materiał tani, lecz trudny do utrzymania podczas klejenia, może zabrać dodatkowy czas warsztatu. Czysty proces formowania może też zmienić miejsce obróbki w sekwencji. Porównując drogi materiałowe, należy uwzględnić te operacje, zamiast zakładać, że każda oferta kończy się na tym samym etapie.
Dla dystrybutora warto prowadzić odrębne kody magazynowe dla produktów kierunkowych. Personel magazynu powinien widzieć kierunek przy kompletacji, zanim wykonawca otworzy paczkę. Schemat kierunku dostawcy warto przenosić do informacji o produkcie, a orientację arkusza zachowywać w instrukcjach cięcia dla klienta. To drobne pole danych o dużym wpływie na zwroty.
Lico i krawędź cięcia pomagają zidentyfikować konstrukcję standardowej płyty, zanim trafi do próby elementu.
Co powinna obejmować kontrola przy przyjęciu i składowanie?
Kontrola przy przyjęciu powinna sprawdzić tożsamość produktu, kierunek i stan fizyczny, zanim arkusze wejdą do formowania. Należy zachować numer paczki, obejrzeć lica i krawędzie oraz dopasować oznaczenie kierunku do zamówienia. Uszkodzenia wykryte przy rozładunku należy oddzielić od problemów powstałych podczas formowania.
Paczki płaskich płyt należy składować na równomiernym podparciu, w suchym, zabezpieczonym miejscu. Arkusze trzyma się z dala od podłogi, a instrukcje przechowywania producenta zachowuje. Płyta czekająca na precyzyjne gięcie wymaga kontrolowanego stanu wyjściowego; arkusz wzięty z odkrytego, nierównego stosu może utrudnić odtworzenie wcześniej zatwierdzonej metody.
Półfabrykaty należy przygotowywać z nienaruszonymi oznaczeniami kierunku. Widoczne odniesienie umieszcza się na stronie odpadowej albo stosuje kartę roboczą powiązaną z planem cięcia. Operator powinien sprawdzić orientację przed przycinaniem, a wykonawca przed formowaniem. Zapobiega to odkryciu błędu kierunku dopiero po naniesieniu kleju.
Pierwsze elementy produkcyjne warto wykorzystać do sprawdzenia procesu względem zatwierdzonej próbki. Kontroluje się pęknięcia, miejscowe spłaszczenia, ustawienie szwów i odstawanie pokrycia. Każdy materiał zamienny przechodzi przez tę samą kontrolę. Oznaczenie produktu u dostawcy i akceptacja gotowego elementu w warsztacie służą różnym celom i obie powinny pozostać widoczne.
Co Minh Thanh może dostarczyć do programu mebli z gięciem?
Minh Thanh może dostarczyć standardowe pięciowarstwowe cienkie płyty meblowe oraz płaskie elementy sklejkowe wokół wzornictwa z krzywizną. Nasza gama meblowa wykorzystuje rdzenie ze Styrax lub eukaliptusa z wybranym licem dekoracyjnym. Są to opcje materiałowe do próbnego programu kupującego, a nie zadeklarowany produkt do gięcia o minimalnym promieniu.
Nasza gama cienkiej sklejki ma zakres 3–6 mm: wersje 3–5 mm mają zawsze pięć warstw, a liczbę warstw dla 6 mm określa się w zamówieniu. Standardowe formaty arkuszy to 1220 × 2440 mm i 1250 × 2500 mm, a formaty na zamówienie w opublikowanym zakresie. W płytach meblowych rdzeń jest najpierw prasowany i kalibrowany, a dopiero potem dociskane są lico i spód. Wymiary i powierzchnię, jakich wymaga zestaw, należy podać już na etapie dostarczonej płyty.
Rysunek elementu warto wysłać, gdy ocenia się standardową cienką płytę. Linię wygiętego podłoża należy oddzielić od płaskich korpusów, przegród, elementów szuflad i podpór. Przewodnik doboru sklejki meblowej i przewodniki po typach sklejki pomagają przypisać te części do właściwej konstrukcji.
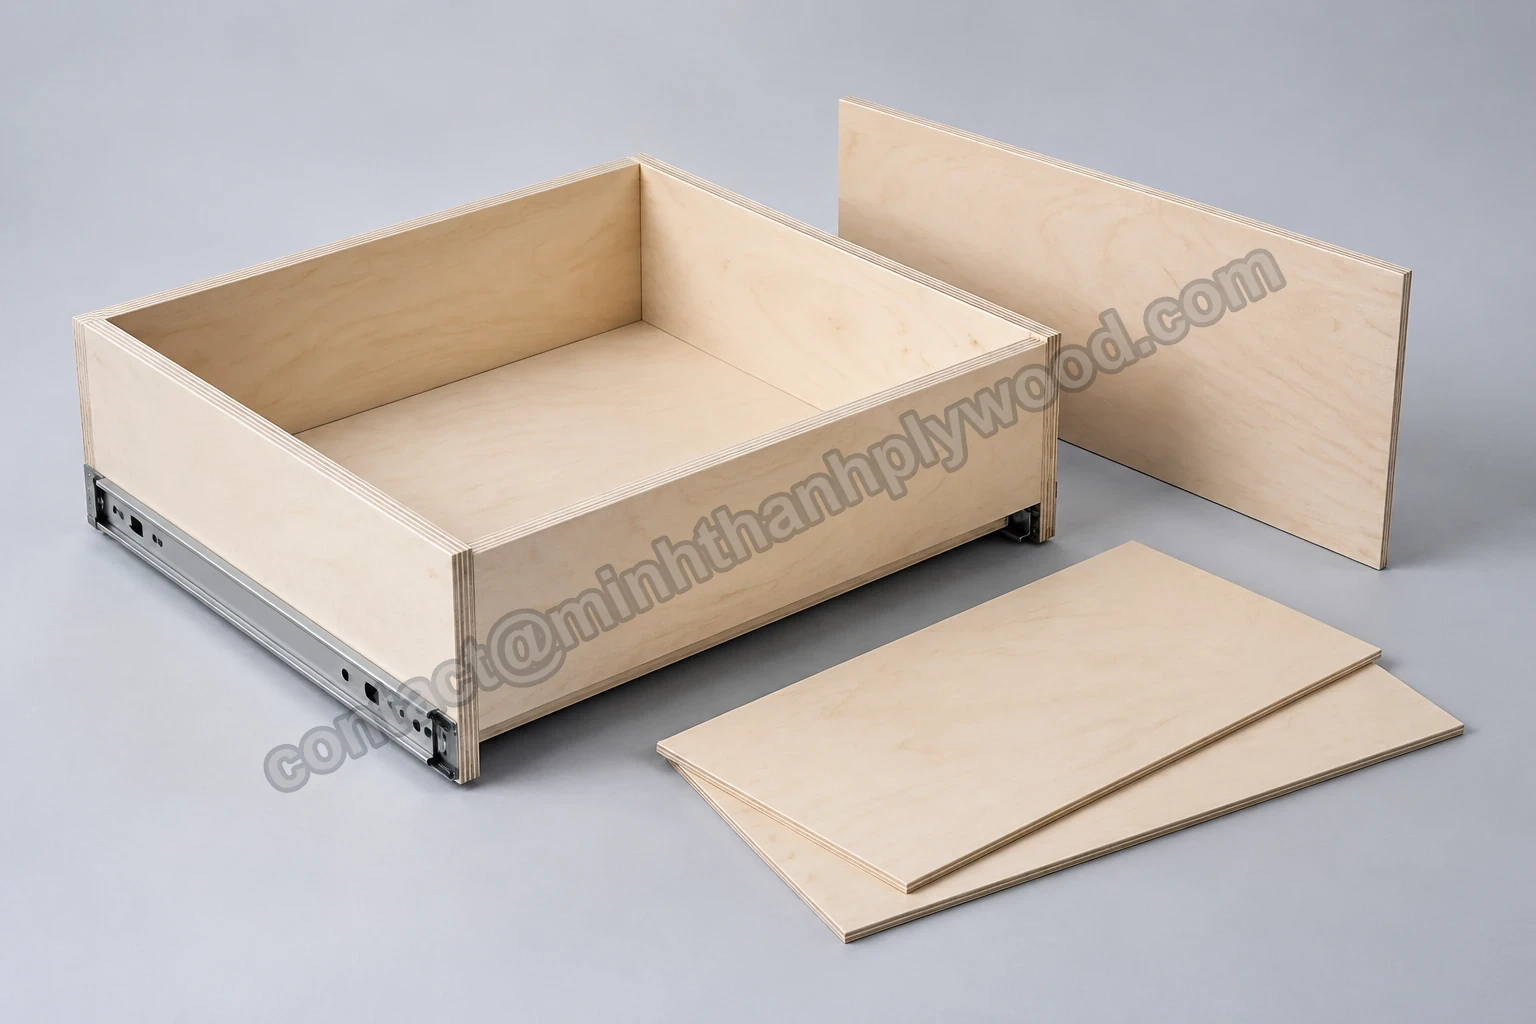
Płaskie elementy meblowe z cienkiej płyty ilustrują zastosowanie odrębne od specjalistycznej sklejki elastycznej.
Do wyceny standardowych płyt Minh Thanh należy podać zastosowanie, wymagania dla lica i spodu, rdzenia, klejenia i emisji, grubość gotową, wymiar arkusza, plan cięcia, pakowanie i ilość. Miejsce dostawy i rysunek dla każdej części próbnej należy dodać. Zapytanie o specyfikację sklejki z wyraźnie oznaczonymi liniami standardowych płyt; wymagania dotyczące specjalistycznych wyrobów do gięcia powinny pozostać osobną pozycją w zapytaniu zakupowym.
W przypadku regulowanej płaskiej sklejki liściastej o rdzeniu fornirowym wysyłanej do USA limit emisji wynosi 0,05 ppm zgodnie z wytycznymi EPA. Przy zakupie już wygiętego elementu zakres regulacyjny wyrobu należy ustalić osobno.
Pytania kupujących i odpowiedzi
Czym jest sklejka elastyczna?
Sklejka elastyczna to specjalistyczna płyta fornirowa, zbudowana tak, by łatwo się giąć w określonym kierunku przy wygiętej stolarce. Zamawia się ją według konstrukcji wyrobu, kierunku gięcia, dopuszczalnego promienia i wykończenia, a nie tylko według grubości.
Czy cienka sklejka to to samo co sklejka elastyczna?
Nie. Standardowa cienka sklejka zachowuje zwykłą, krzyżowo klejoną konstrukcję, natomiast sklejka do gięcia ma układ warstw dobrany pod elastyczność. Pięciowarstwowa cienka sklejka meblowa Minh Thanh o grubości 3–5 mm ma zawsze pięć warstw i wymaga własnej próby zastosowania.
Czy sklejka elastyczna gnie się w obu kierunkach?
Kierunkowa płyta do gięcia jest dostarczana dla określonej orientacji gięcia. Oś krzywizny i wymiary arkusza należy zaznaczyć na rysunku i dopasować do schematu kierunku dostawcy; określenia wzdłuż i w poprzek włókien wymagają tego odniesienia.
Jaki jest minimalny promień sklejki elastycznej?
Należy stosować promień określony dla dokładnego produktu, grubości i kierunku. Gotowy laminat, fornir, klej i podparcie też muszą odpowiadać temu promieniowi, dlatego zatwierdza się gotowy łuk, a nie przepisuje promień z innej płyty do gięcia.
Czy sklejka do gięcia wymaga moczenia lub parowania?
Wyroby do gięcia na zimno powinny być formowane metodą producenta. Moczenia, parowania ani ciepła nie wprowadza się jako nieuzgodnionego obejścia: te kroki zmieniają stan wilgotnościowy płyty i późniejsze klejenie.
Czy sklejka elastyczna może nosić półkę lub blat?
Dekoracyjna wygięta okładzina powinna przenosić obciążenia na zaprojektowaną ramę lub podparcie. Specjalistyczna sklejka do gięcia, sprzedawana do niekonstrukcyjnej stolarki, nie otrzymuje oceny nośności pod półkę lub blat tylko dlatego, że utrzymuje wygięty kształt.
Czy mogę użyć sklejki elastycznej na zewnątrz?
Należy wybrać wyraźnie określony produkt zewnętrzny i odpowiedni kompletny zespół do prac na zewnątrz. Wewnętrzna sklejka do gięcia nie staje się przydatna na zewnątrz dlatego, że jej powierzchnia została pomalowana lub pokryta laminatem dekoracyjnym.
Dlaczego wygięta płyta sprężynuje?
Uformowana płyta zachowuje skłonność do powrotu w stronę pierwotnego kształtu. Zwolniony zestaw należy ocenić po określonym utwardzeniu kleju, łącznie z podparciem i wykończeniem, a wynik wykorzystać do ustawienia formy produkcyjnej i szablonu kontrolnego.
Czy mogę skleić ze sobą dwie płyty do gięcia?
Tak, zaprojektowany zestaw warstwowy może łączyć warstwy, lecz jego klej, układ warstw, forma i proces utwardzania muszą być opracowane razem. Gotowy pakiet należy przetestować przy wymaganej krzywiźnie; granica gięcia jednego luźnego arkusza nie określa gotowego komponentu.
Czy Minh Thanh dostarcza certyfikowaną sklejkę do gięcia?
Opublikowana oferta cienkich płyt Minh Thanh to pięciowarstwowa sklejka meblowa 3–5 mm. Dla tego zakresu należy wysłać rysunek elementu i wymagania próby; gdy projekt wymaga specjalistycznej płyty do gięcia, należy użyć specyfikacji takiego produktu.
Jakie grubości ma cienka sklejka Minh Thanh?
Nasza cienka sklejka mieści się w zakresie 3–6 mm. Opublikowana oferta cienkich płyt to pięciowarstwowa sklejka meblowa 3–5 mm. Dla elementów wymagających określonego gięcia stosuje się osobną specyfikację płyty do gięcia.
Którędy polscy importerzy sprowadzają sklejkę?
Polscy importerzy odprawiają towar w Gdańsku i Gdyni albo docierają do Polski przez Hamburg lub Rotterdam, dalej transportem drogowym lub kolejowym. Są to trasy przewozu, a nie usługi Minh Thanh; wybór portu należy uzgodnić z własnym spedytorem.