
Buigbaar multiplex is een speciaal ontwikkeld paneel voor gebogen schrijnwerk, gekozen op buigrichting, toegestane straal en de afgewerkte opbouw. Gewoon dun multiplex heeft een andere opbouw. Voor interieurbouwers en meubelmakers in Nederland en Vlaanderen is de vraag daarom niet of een plaat buigt, maar welk paneel de bocht in het eindproduct echt aankan. Minh Thanh levert vijflaags dun meubelmultiplex; deze gids legt uit hoe kopers gespecialiseerde buigpanelen specificeren en standaard dunne panelen apart beoordelen. Keur een bocht op ware grootte goed, met ondersteuning en afwerking, voordat u een herhaalorder plaatst.
Waarin verschilt buigbaar multiplex van dun multiplex?
Buigbaar multiplex krijgt zijn buiggedrag uit de fineeropbouw, niet uit een dunne afmeting alleen. Standaard multiplex wisselt normaal de nerf tussen aangrenzende fineerlagen om een paneel te maken. Een buigproduct past die opbouw aan, zodat het in de beoogde richting makkelijk vormt. De koper heeft daarom de constructie en de richting naast de dikte nodig.
In de praktijk blijkt het verschil wanneer de werkplaats een strip buigt. Een standaard dunne plaat kan in de hand buigzaam aanvoelen, maar toch weerstand bieden aan een strakke bocht, een oppervlaktescheur ontwikkelen of verdraaien als hij om de verkeerde as wordt gebogen. Een speciaal buigpaneel heeft een vastgelegd vormgebruik. Noch de informele naam ‘flexi ply’ noch een foto van een gebogen plaat levert de volledige inkoopspecificatie.
In de productinformatie van de fabrikant over radiusbuigend multiplex, geraadpleegd op 8 oktober 2026, worden verschillende fineerconstructies beschreven. De producten worden aangemerkt als niet-dragende binnendragers. Dat is bruikbaar bewijs van hoe een gespecialiseerd product wordt gedefinieerd. De richtingen en toepassingsgrenzen horen bij dat product; ze mogen niet worden overgenomen voor het dunne multiplex van een andere fabrikant.
Voor Minh Thanh is het relevante gepubliceerde aanbod vijflaags dun multiplex voor meubels en interieurs. Gebruik dit onderscheid al bij de aanvraag: ‘dun paneel voor een proefonderdeel’ en ‘gespecialiseerde buigdrager’ zijn aparte inkoopvragen. Zo wordt een mooie bocht niet een onbewezen claim over gewone meubelplaten.
Welke gebogen toepassingen passen bij buigbaar multiplex?
Een buigdrager past bij een gebogen beplating waarvan ondersteuning, bevestiging en decoratieve afwerking als één opbouw zijn ontworpen. Voorbeelden zijn baliefronten, gebogen kastzijden, kolombekledingen en meubelfronten. Het paneel bepaalt de oppervlaktegeometrie; het frame en de verbindingen bepalen hoe het onderdeel op zijn plaats blijft en de belastingen opvangt.
Begin met de functie van het afgewerkte onderdeel. Een op zichzelf staande gebogen kastdeur heeft scharnieren, dimensionele stabiliteit en randafwerking nodig. Een kolombekleding heeft een vastgelegde bevestiging en verbinding nodig. Een baliefront heeft te maken met reiniging en stoten, terwijl het baliebblad een apart ondersteuningsontwerp nodig heeft. Wie elk onderdeel ‘gebogen meubel’ noemt, verbergt deze verschillende eisen.
Bij herhaalde productie moet u de verborgen zijde even goed aanwijzen als de zichtzijde. De monteur heeft ruimte nodig om de beplating vast te zetten, de naad te sluiten en de bocht te behouden. Een mooie tekening van de buitenzijde zonder detail van de binnenopbouw laat de maker na aankomst van het materiaal montagebeugels zelf verzinnen. Teken op de aanvraag daarom de toegang voor montage en elk verwijderbaar deel.
Gebogen interne onderdelen kunnen ook standaardpanelen combineren met gespecialiseerde beplating. Een vlakke bodem of tussenwand kan als meubelmultiplex worden gekocht, terwijl een andere drager de frontlijst vormt. Scheid die materiaallijnen in de stuklijst. Kopers beoordelen dan elk paneel op zijn werkelijke taak, in plaats van één constructie het hele stuk te laten oplossen.
Hoe werken langsvezel- en dwarsvezelrichtingen bij het buigen?
Geef de buigrichting aan met een schets die de plaatranden, de bochtas en de oriëntatie van het afgewerkte onderdeel toont. Langsvezel en dwarsvezel zijn nuttige termen van leveranciers, maar de tekening is de inkoopreferentie. Zij laat de werkplaats zien welke afmeting om de bocht loopt en welke langs de as blijft.
In de productgids van Latham voor buigbaar multiplex, gecontroleerd op 8 oktober 2026, worden richtingsopties voor flexibele panelen beschreven. Vergelijk het aangeboden richtingsschema met uw zaagplan. Het etiket van de leverancier moet herleidbaar blijven nadat de platen in smallere zaagdelen zijn verdeeld.
Bij een kolomvormig onderdeel houdt u de verticale as gescheiden van de omtrekafmeting. Bij een tonvormig onderdeel maakt u hetzelfde onderscheid op basis van de werkelijke inbouworiëntatie. Schrijf niet alleen ‘buig langs de lengte’: de ene lezer begrijpt dan dat de lange rand de gebogen omtrek wordt, de andere leest de as van de bocht.
Nerfrichting beïnvloedt ook de decoratieve afwerking. Een gefineerde bocht heeft misschien verticale nerf nodig, terwijl de drager om een horizontaal grondplan buigt. Teken de buigrichting van de drager en de richting van het toplaagfineer afzonderlijk. Merk reststukken en proefstukken aan, zodat een geslaagd monster kan worden nagemaakt met het productiezaagplan.
Deze standaard vlakke plaat laat zien waarom de brede zijde en de plaatoriëntatie moeten worden vastgelegd voordat er wordt gezaagd; hij toont geen buigstraal.
Welke straal moet de inkooporder vermelden?
De inkooporder moet de vereiste afgewerkte straal vermelden, samen met het referentievlak waarmee die wordt gemeten. De binnenstraal, de hartlijnstraal en de buitenstraal zijn verschillende afmetingen zodra de opbouw dikte heeft. Een werkplaatstekening moet aangeven welke maat bepalend is, zodat een inkoper de gebogen lijn niet zelf moet uitleggen.
Vraag de gespecialiseerde leverancier naar de toegestane straal van de exacte constructie en richting die u bestelt. Beoordeel daarna de volledige afgewerkte stapel. Een drager die de vorm wel haalt, kan het ontwerp toch laten falen wanneer een dikker decoratief laminaat, een lijmlaag of een randdetail wordt toegevoegd. De buitenafwerking loopt om de bocht een ander pad dan het binnenoppervlak van de drager.
Onderscheid de vormgrens van een product van uw productiedoel. Een grens beschrijft wat het gespecificeerde materiaal en de methode toestaan; het doel beschrijft de geometrie die uw opbouw moet behouden. De productievorm, de toegang voor klemmen en de lijmuitharding moeten dat doel telkens opnieuw halen. Eén demonstratie die strak in de handen wordt gehouden, bewijst die herhaalbaarheid niet.
Geef geen algemene straal voor ‘alle buigbaar multiplex’. Kies een proef op ware grootte bij de tekeningstraal en leg het resultaat vast. Heeft het onderdeel meerdere stralen, beoordeel dan het strakste gebied en de overgangen samen. Een brede, soepele bocht en een plotselinge kromtewisseling kunnen zwakke punten in hetzelfde materiaal aan het licht brengen.
Hoe vergelijkt u dikte en aantal lagen?
Vergelijk dikte en aantal lagen als afzonderlijke constructievelden en beoordeel daarna het afgewerkte onderdeel. Een dunnere plaat kan de vormweerstand verlagen, maar hij verandert ook de hantering en de opbouw achter de zichtbare beplating. Meerdere lagen die aan elkaar zijn gelijmd, vormen een nieuwe opbouw met een eigen dikte, vormvolgorde en randbehandeling.
Het dunne multiplex van Minh Thanh van 3–5 mm is altijd vijflaags. De 3 mm-versie heeft een kernfineer, twee kruislagen en twee toplagen. De versies van 4–5 mm hebben drie kernfineers en twee toplagen. Deze gepubliceerde constructie is waardevol voor ondersteunde meubelonderdelen; ze mag niet opnieuw als gespecialiseerd buigmultiplex worden benoemd.
Gebruik de afgewerkte dikte bij het ontwerpen van groeven, sponningen en aansluitende randen. Voegt de werkplaats na het vormen een decoratieve bekleding toe, neem dan de opbouw daarvan op in de tekening van het afgewerkte onderdeel. Een groef die is ontworpen rond een kale proefplaat kan te smal zijn voor het gecoate productieonderdeel. De gids voor multiplexdikte legt uit hoe u nominale namen, gemeten afmetingen en toleranties gescheiden houdt.
Een gelaagde gebogen beplating heeft ook een vastgelegde laagvolgorde nodig. Nummer de lagen op de tekening, toon hun richting en geef de zichtzijde aan. Zo voorkomt de inkoper dat een vervanger die als losse plaat lijkt op het origineel, maar de stijfheid of het lijmoppervlak van de gemonteerde bocht verandert.
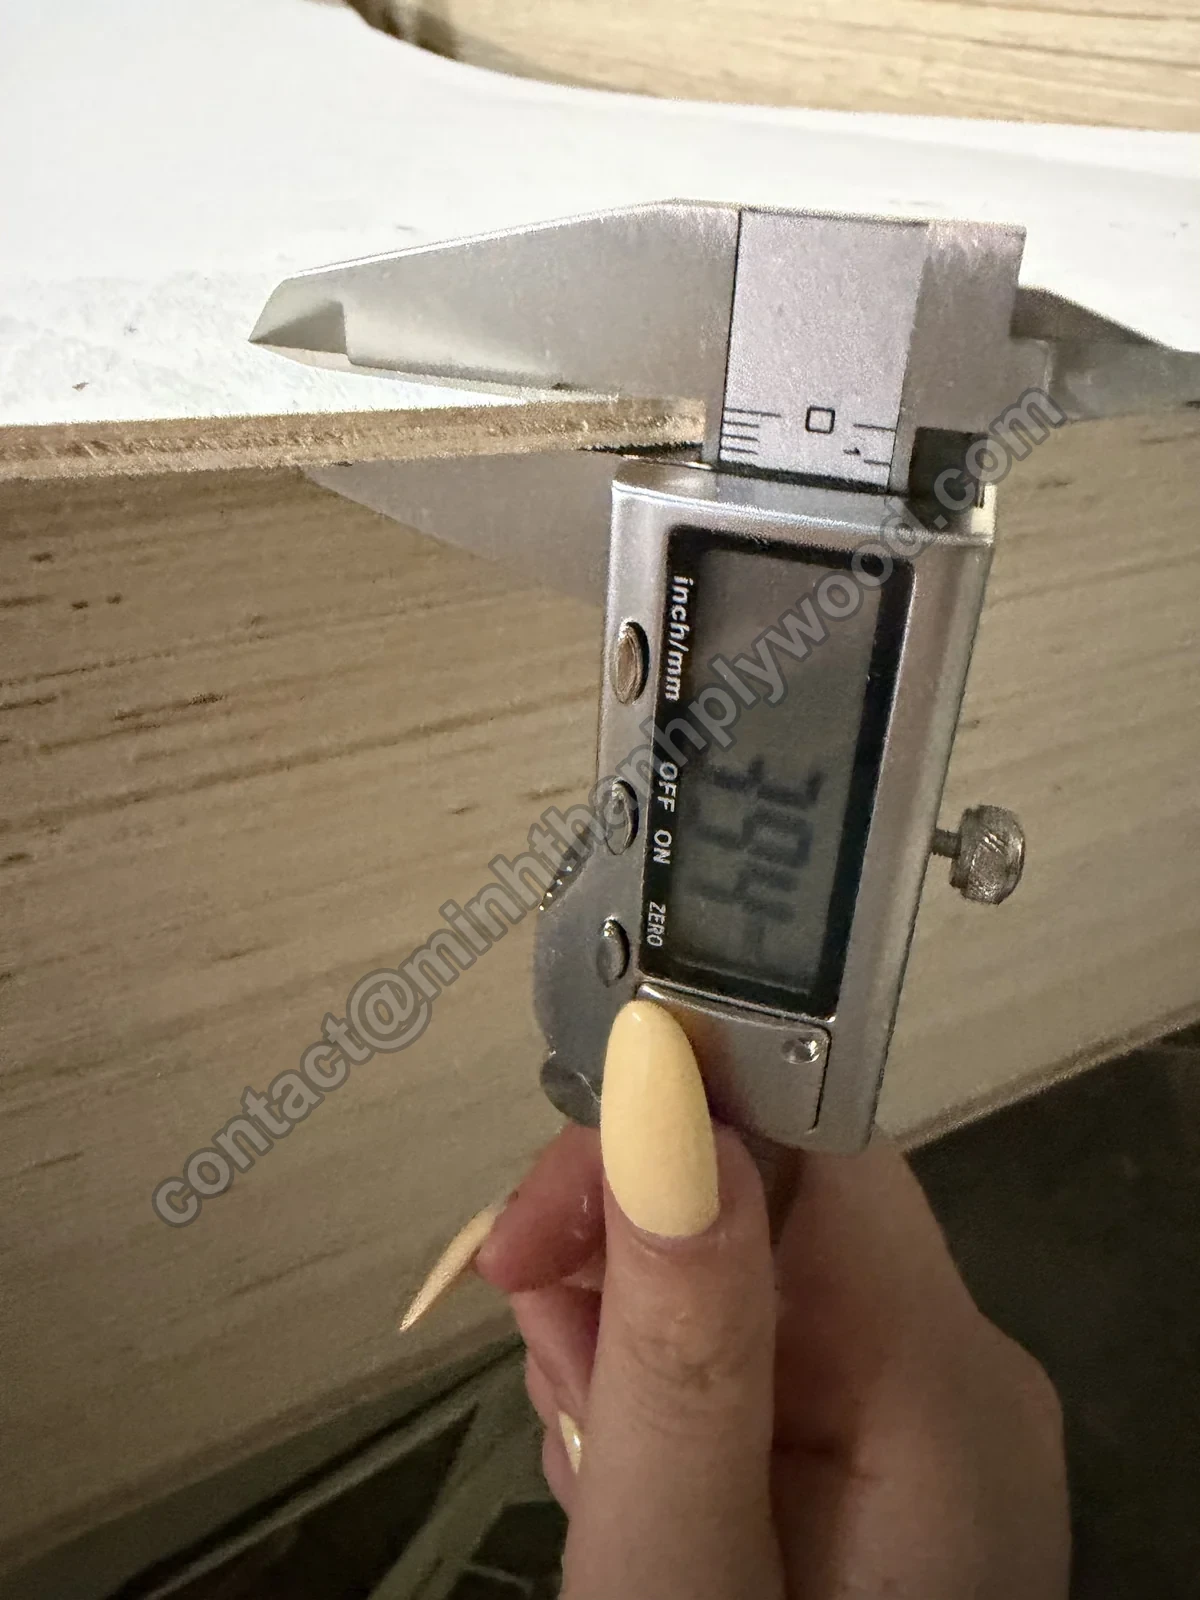
De afgewerkte dikte is een inspectiemaat; deze controle meet de buigprestatie niet.
Welke ondersteuning heeft een gebogen multiplexbeplating nodig?
Een gebogen beplating heeft de ondersteuning en bevestiging nodig die in het ontwerp van het onderdeel is aangegeven. Een paneel dat na het vormen gebogen blijft, is daarmee nog geen constructief onderdeel. Multiplex voor constructieve en algemene toepassingen is een aparte productklasse, behandeld in BS EN 636:2012+A1:2015 voor droge, vochtige of buitenomstandigheden. Bepaal welke belastingen van personen, beslag, reiniging en transport komen, en beslis daarna welke delen van de opbouw ze dragen.
Bij een balie-frontlijst kan het frame het blad dragen, terwijl de gebogen beplating de zichtbare voorzijde vormt. Bij een gebogen deur horen scharnierbelastingen en herhaalde bediening in de componentproef. Leg in beide gevallen de framingverbinding en de bereikbare bevestigingspunten vast in de tekening. Test wat wordt gemaakt, inclusief de verbindingen achter het front.
Plaats naden waar de productie ze kan sluiten en de afwerking ze kan verbergen of zichtbaar maken. Een naad over een sterk zichtbare bocht kan een kleine niveau- of vormafwijking laten zien. De ondersteuning onder die naad en de randvoorbereiding bepalen het resultaat. Geef aan of de verbinding wordt afgedekt, vlak wordt afgewerkt, wordt verzonken of zichtbaar moet blijven.
Ondersteuning is ook een transportkwestie. Een afgewerkte bocht kan beschadigd raken als hij wordt verpakt met druk op de meest flexibele overspanning. Ontwerp tijdelijke borgingen of steunen rond de afgewerkte geometrie, en geef aan waar een hijs- of verpakkingscontact is toegestaan. Een paneel kopen en een afgewerkt gebogen onderdeel verzenden vraagt om verschillende verpakkingsplannen.
Welke afwerkingen moet u in een proef testen?
Test de exacte decoratieve bekleding en afwerkmethode die in de productie wordt gebruikt. Het buigvermogen van de drager bewijst niet dat een laminaat, fineer, verfsysteem of lijm dezelfde geometrie kan volgen. De afwerking bepaalt een groot deel van wat de klant ziet en hoe het oppervlak zich in gebruik gedraagt.
Sommige buigdragers zijn bedoeld om een bekleding te ontvangen en niet als zichtbaar decoratief oppervlak te blijven. Controleer hun eisen voor oppervlaktevoorbereiding vóór het bestellen. Schuren kan het hechtoppervlak verbeteren, maar ongecontroleerd schuren kan de bedoelde dikte veranderen of een zwakke plek blootleggen. Stel de voorbereiding in volgens de voorschriften van de fabrikant van het materiaal en de lijm.
Kies voor fineer de nerfrichting, het kleurbereik en de naadpositie met het gebogen onderdeel in het oog. Licht dat langs een bocht strijkt, maakt oppervlakteonregelmatigheden zichtbaarder dan dezelfde afwerking op een klein vlak stuk. Beoordeel een afgewerkt mock-up onder de verlichting die bij de installatie of de goedkeuring door de klant wordt gebruikt.
Bij verf beoordeelt u de overgang tussen de bocht en het aangrenzende vlakke deel. Bij laminaat controleert u de minimale vormstraal en de randbehandeling van dat laminaatproduct. Goedkeuring van de lijm hoort bij beide materialen, en de eigen lijmlaag van het multiplex heeft een aparte eis: BS EN 314-2 bepaalt de eisen voor de lijmkwaliteit. Een goed substraatmonster en een goed afwerkmonster die afzonderlijk zijn getest, kunnen hun gedrag niet vaststellen wanneer ze samen zijn gelijmd.
Beoordeel het werkelijke hechtoppervlak en het afwerkmonster; een lichte zijde alleen bepaalt geen decoratief systeem.
Moet buigbaar multiplex worden geweekt, gestoomd of ingezaagd?
Gebruik de vormmethode die voor het gekochte paneel is vastgelegd, in plaats van water, warmte of zaagsneden als snelle oplossing toe te voegen. Die methoden veranderen het onderdeel en het productieproces. Speciaal koud te buigen multiplex, standaard dun multiplex en ingezaagde panelen vragen elk een eigen ontwikkelingswerk.
Weken of stomen brengt vocht in een gelijmd paneel. De werkplaats moet dan zijn conditie beheersen vóór het latere lijmen en afwerken. Een achteloze instructie om elke plaat nat te maken laat drogen, dimensionele veranderingen en de geschiktheid van de lijm onbeantwoord. Behandel een vochtondersteund proces als een technische proef, samen met de leveranciers van paneel en lijm.
Inzagen verwijdert materiaal zodat een paneel om een bocht kan sluiten. Het verandert de overblijvende doorsnede, de achterzijde en de bevestigingsmogelijkheden. Het kan ook een oppervlak opleveren dat uit kleine facetten bestaat in plaats van de doorlopende bocht die de klant heeft besteld. Leg het zaagpatroon en de bedoelde achterconstructie vast als dat proces in het ontwerp hoort.
Houd deze alternatieven zichtbaar wanneer u werkplaatsoffertes vergelijkt. ‘Gebogen multiplexfront’ kan een speciaal buigdrager beschrijven, een gelamineerde stapel of een machinaal bewerkt standaardpaneel. In de offerte moet staan welke route wordt geprijsd, hoe het afgewerkte oppervlak wordt verkregen en welke productieproef het voorstel ondersteunt.
Hoe keurt u een reproduceerbaar productiemonster goed?
Keur een afgewerkt onderdeel op ware grootte goed, gemaakt met het beoogde paneel, de ondersteuning, de lijm en de afwerking. Een klein strookje is nuttig voor een eerste screening, maar voor productiegoedkeuring zijn de geometrie en verbindingen nodig die in gebruik belangrijk zijn. In deze fase moeten inkoop en werkplaats het referentiemonster samen afstemmen.
- Geef een tekening met de gecontroleerde straal, hoogte, verbinding en oppervlakteoriëntatie.
- Identificeer elk materiaal met productnaam, constructie en productielot.
- Leg de vorm, de paneelrichting en de voorbereidingsmethode vast vóór de montage.
- Vorm en lijm het onderdeel met de voorgestelde productieapparatuur en lijmvoorschriften.
- Laat de voorgeschreven uitharding plaatsvinden voordat u de opbouw vrijgeeft en de vorm meet.
- Inspecteer het oppervlak, de naden en de bevestigingen, en breng daarna de beoogde afwerking aan.
- Vergelijk het afgewerkte onderdeel met de acceptatiesjabloon en keur het referentiemonster goed.
Leg terugveer vast als een gemeten resultaat van dit proces. Het materiaal, de laagvolgorde, het klemmen en de lijmuitharding horen allemaal bij dat dossier. Als de werkplaats via de vormgeometrie compenseert, documenteer die vorm dan apart van de tekening van het afgewerkte onderdeel, zodat de productie de gecompenseerde vorm niet per ongeluk als de definitieve straal van de klant reproduceert.
Houd afgekeurde proeven informatief. Een scheur aan de buitenkant, een loslatende afwerkrand en een vorm die na het vrijgeven opent, zijn verschillende storingen. Leg de plaats en het stadium van elk probleem vast voordat u materiaal of methode verandert. Meerdere variabelen tegelijk wijzigen kan een geslaagd onderdeel opleveren zonder te laten zien hoe het te reproduceren is.
Hoe vergelijkt u concurrerende offertes?
Vergelijk offertes voor hetzelfde afgewerkte onderdeel en dezelfde materiaalroute. Een prijs per plaat is pas bruikbaar nadat het bruikbare aantal stuks en de benodigde extra lagen zijn vastgesteld. Een dikkere plaat of een andere buigrichting kan de zaagopbrengst net zo sterk veranderen als de vormbewerking.
| Offerte-onderdeel | Vereiste inkoopgegevens | Wat een afwijking verandert |
|---|---|---|
| Materiaalroute | Gespecialiseerde buigdrager, standaard dun paneel of machinaal bewerkt paneel | Vormproces en voorbereiding |
| Constructie | Dikte, fineeropbouw en oppervlaktestaat | Afgewerkte opbouw en hantering |
| Richting | Gemarkeerd plaatschema en oriëntatie van de zaagdelen | Of de zaagdelen bij de bocht passen |
| Geometrie | Afgewerkte straal, hoogte en referentievlak | Vorm en controlesjabloon |
| Verlijming | Lijmsysteem, passend oppervlak en uithardingsmethode | Betrouwbaarheid van de montage en arbeid |
| Afwerking | Exacte bekleding, nerfrichting en randdetail | Uiterlijk en vormgrens |
| Opbrengst | Geaccepteerde onderdelen uit het zaagplan | Materiaalkosten per geaccepteerd stuk |
| Verpakking | Vlakke platen of ondersteunde gevormde opbouwen | Hantering en transportschade |
Reken de kosten van de proef en de productievorm mee. Een materiaal dat goedkoop is maar moeilijk vast te houden is tijdens het lijmen, kost extra werkplaatstijd. Een schoon vormproces kan ook veranderen waar de bewerking in de volgorde plaatsvindt. Neem die bewerkingen mee bij het vergelijken van routes, in plaats van aan te nemen dat elke offerte op hetzelfde stadium eindigt.
Voor een distributeur houdt u aparte artikelnummers aan voor richtingsgebonden producten. Magazijnmedewerkers moeten de richting zien bij het orderpicken, voordat een aannemer een pak opent. Neem het richtingsschema van de leverancier op in de productinformatie en bewaar de plaatoriëntatie op de zaaginstructies voor de klant. Dat is een klein gegevensveld met een groot effect op retouren.
De zijde en de gezaagde rand helpen de constructie van een standaardpaneel te herkennen voordat het in een componentproef gaat.
Wat moet de ontvangstcontrole en opslag omvatten?
De ontvangstcontrole moet productidentiteit, richting en fysieke staat controleren voordat platen de vormingsfase ingaan. Bewaar de packreferentie, inspecteer zijden en randen, en vergelijk de geleverde richtingsmarkering met de bestelling. Scheid schade die bij het lossen is ontdekt van problemen die tijdens het vormen ontstaan.
Bewaar vlakke paneelpakken op een gelijkmatige ondersteuning in een droge, beschermde ruimte. Houd de platen los van de vloer en volg de opslagvoorschriften van de fabrikant. Een paneel dat op een precieze bocht wacht, heeft een beheerste uitgangsconditie nodig; een plaat die uit een blootgestelde, ongelijke stapel wordt gepakt, kan een eerder goedgekeurde methode moeilijker reproduceerbaar maken.
Bereid zaagdelen voor met de richtingsmarkeringen nog intact. Plaats een zichtbare referentie aan de afvalkant of gebruik een werkplaatsbegeleidingskaart die aan het zaagplan is gekoppeld. De machinist moet de oriëntatie kunnen controleren vóór het bijsnijden, en de maker vóór het vormen. Zo wordt een richtingsfout niet ontdekt nadat de lijm al is aangebracht.
Gebruik de eerste productiestukken om het proces te controleren aan het goedgekeurde monster. Inspecteer op scheuren, plaatselijk afvlakken, naduitlijning en loslaten van de bekleding. Volg elk vervangend materiaal langs dezelfde controle. Het productnummer van de leverancier en de acceptatie van het afgewerkte werkplaatsonderdeel dienen verschillende doelen en moeten allebei zichtbaar blijven.
Wat kan Minh Thanh leveren voor een programma met gebogen meubels?
Minh Thanh kan standaard vijflaags dun meubelmultiplex leveren en de vlakke multiplexonderdelen rond een gebogen ontwerp. Ons meubelassortiment gebruikt Styrax- of eucalyptuskernen met een geselecteerde decoratieve toplaag. Dit zijn materiaalopties voor een proefprogramma van de koper, geen verklaard buigproduct met minimale straal.
Ons assortiment dun multiplex loopt van 3–6 mm: 3–5 mm is vijflaags, terwijl het aantal lagen van 6 mm per order wordt gespecificeerd. Standaard plaatformaten zijn 1220 × 2440 mm en 1250 × 2500 mm; op maat gemaakte formaten zijn mogelijk binnen het gepubliceerde assortiment. Meubelpanelen krijgen een geperste en gekalibreerde kern voordat de toplaag en de achterlaag erop worden geperst. Vermeld de afmetingen en het oppervlak die uw opbouw nodig heeft al bij het geleverde paneel.
Stuur de onderdeeltekening wanneer een standaard dun paneel wordt beoordeeld. Scheid de gebogen drager van het vlakke korpus, de tussenwanden, laadjesonderdelen en steunen. De gids voor materiaalkeuze voor meubels en de typegidsen helpen die onderdelen aan de juiste constructie te koppelen.
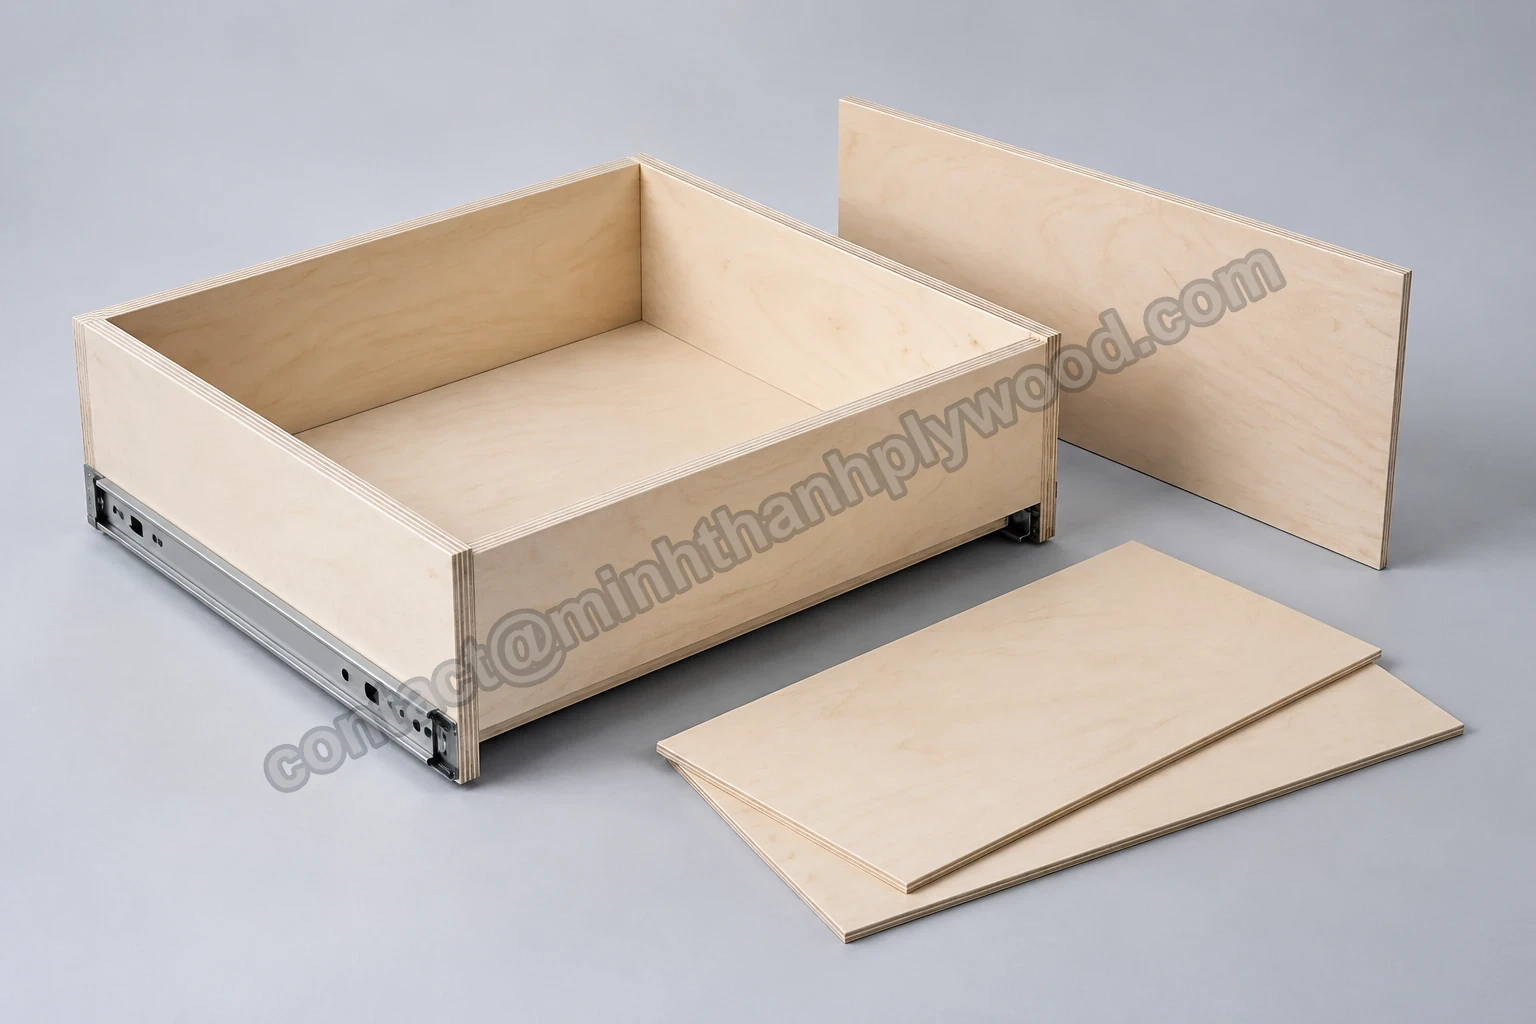
Vlakke dunne meubelonderdelen illustreren een andere toepassing dan gespecialiseerd buigmultiplex.
Voor een offerte op de standaardpanelen van Minh Thanh stuurt u de toepassing, toplaag/achterzijde, kern, lijm- en emissie-eis, afgewerkte dikte, plaatformaat, zaagplan, verpakking en hoeveelheid. Voeg de bestemming en de tekening voor elk proefonderdeel toe. Stuur uw multiplexspecificatie met de standaardpaneellijnen duidelijk aangegeven; eisen voor gespecialiseerde buigproducten horen op een aparte regel in de inkoopaanvraag.
Voor gereguleerd vlak loofhoutmultiplex met fineerkern dat naar de VS wordt verzonden, is de emissiegrens 0,05 ppm volgens de richtsnoeren van de EPA. Bepaal de regelgeving voor het product apart wanneer u een al gebogen paneel koopt.
Veelgestelde vragen van inkopers
Wat is buigbaar multiplex?
Buigbaar multiplex is een speciaal fineerpaneel dat in een vastgelegde richting gemakkelijk buigt voor gebogen schrijnwerk. Bestel het op productopbouw, buigrichting, toegestane straal en afwerking, en niet op dikte alleen.
Is dun multiplex hetzelfde als buigbaar multiplex?
Nee. Standaard dun multiplex behoudt zijn gewone kruislings opgebouwde constructie, terwijl buigbaar multiplex een opbouw heeft die is gekozen op buigbaarheid. Het dunne meubelmultiplex van Minh Thanh van 3–5 mm is altijd vijflaags en heeft een eigen toepassingsproef nodig.
Buigt buigbaar multiplex in beide richtingen?
Een richtingsgebonden buigpaneel wordt geleverd voor een vastgelegde buigrichting. Zet de bochtas en de plaatafmetingen op de tekening en vergelijk ze met het richtingsschema van de leverancier; de termen langsvezel en dwarsvezel hebben die referentie nodig.
Wat is de minimale straal voor buigbaar multiplex?
Gebruik de straal die is vastgelegd voor het exacte product, de dikte en de richting. Het afgewerkte laminaat, het fineer, de lijm en de ondersteuning moeten ook bij die straal passen. Keur daarom het voltooide gebogen onderdeel goed in plaats van een straal van een ander buigpaneel over te nemen.
Moet buigbaar multiplex worden geweekt of gestoomd?
Speciaal koud te buigen producten moeten worden gevormd volgens de methode van hun fabrikant. Gebruik weken, stomen of warmte niet als ongeautoriseerde noodoplossing: die stappen veranderen de vochtconditie van het paneel en het daaropvolgende lijmproces.
Kan buigbaar multiplex een plank of werkblad dragen?
Een decoratieve gebogen beplating moet belastingen overdragen naar het ontworpen frame of de ondersteuning. Gespecialiseerd buigmultiplex dat voor niet-dragend schrijnwerk wordt verkocht, krijgt geen draaglast voor een plank of werkblad alleen omdat het een gebogen vorm houdt.
Kan ik buigbaar multiplex buiten gebruiken?
Kies een uitdrukkelijk gespecificeerd buitenproduct en een geschikte complete opbouw voor buitenwerk. Binnen-buigmultiplex krijgt geen geschiktheid voor buitengebruik doordat het oppervlak is geschilderd of met decoratief laminaat is bekleed.
Waarom veert een gebogen paneel terug?
Het gevormde paneel heeft de neiging terug te keren naar zijn oorspronkelijke vorm. Beoordeel de vrijgegeven opbouw na de vastgelegde lijmuitharding, inclusief ondersteuning en afwerking, en gebruik dat resultaat om de productievorm en de inspectiesjabloon in te stellen.
Kan ik twee buigpanelen samen laminaat maken?
Ja, een ontworpen gelamineerde opbouw kan lagen combineren, maar lijm, laagvolgorde, vorm en uithardingsproces moeten samen worden ontwikkeld. Test de definitieve stapel bij de vereiste bocht; de buigelimiet van één losse plaat bepaalt het eindonderdeel niet.
Levert Minh Thanh gecertificeerd buigmultiplex?
Het gepubliceerde dunne-paneelaanbod van Minh Thanh is vijflaags meubelmultiplex van 3–5 mm. Voor dat bereik stuurt u de onderdeeltekening en de proefeisen op. Gebruik een specificatie voor een gespecialiseerd buigpaneel wanneer het project speciaal gemaakt buigbaar multiplex vraagt.
Welke documenten vragen kopers in Nederland en Vlaanderen bij multiplex?
Voor formaldehyde geldt sinds 6 augustus 2026 via REACH bijlage XVII, vermelding 77, een grens van 0,062 mg/m³ voor meubels en houtgebaseerde artikelen in de hele EU (Verordening (EU) 2023/1464). E1 volgens EN 13986 (0,124 mg/m³, 0,1 ppm) is daarmee op zichzelf geen bewijs meer van naleving. CE-markering en prestatieverklaring gelden alleen voor multiplex voor bouwwerken onder EN 13986; meubelmultiplex heeft die niet nodig. Het KOMO-keurmerk wordt door veel bouwkopers gevraagd; Minh Thanh heeft geen KOMO-certificaat.
Via welke havens komt multiplex uit Vietnam in Nederland en Vlaanderen binnen?
Nederlandse importeurs klaren meestal via Rotterdam (en Amsterdam); Vlaamse via Antwerpen-Brugge. Dit zijn routes, geen dienst van Minh Thanh. Van Hai Phong naar Noord-Europa duurt het vervoer over zee 30 tot 40 dagen.
Wat zijn invoerheffing, btw en EORI bij multiplex uit Vietnam?
Het douanetarief voor CN 4412 is conventioneel 7% voor berken-, populieren-, eucalyptus- en andere loofhouten toplagen, en 10% voor okoumé en genoemde tropische toplagen. Het preferentiële tarief onder de EVFTA vraagt een EUR.1 of oorsprongsverklaring; zie TARIC. De invoer-btw is 21% in Nederland en in België. Een EORI-nummer is nodig.
Wat betekent EUDR voor deze producten?
EUDR (Verordening (EU) 2023/1115) geldt vanaf 30 december 2026 voor grote en middelgrote exploitanten, en vanaf 30 juni 2027 voor overige micro- en kleine ondernemingen. De importeur dient de due diligence-verklaring in. De fabriek levert oorsprongsgegevens met geolocatie; de cut-off datum is 31 december 2020.