
夾板貼皮是以膠和均勻壓力,把薄木皮貼合在平整夾板芯材的兩面。台灣的傢俱與系統櫃製造商、清水模板業者及進口商,可依用途選擇施工方式;進口路線可考慮高雄、台中或基隆。工坊通常以PVA膠或接觸膠搭配真空袋或夾板壓合,工廠則在熱壓機中使用UF膠。Minh Thanh Plywood在越南富壽省壓製貼皮傢俱板,本指南涵蓋這兩種做法。
什麼是夾板貼皮?
夾板貼皮是把薄木皮以膠貼在夾板基材上,讓板材呈現實木外觀,同時保有平整與穩定。夾板適合作為基材,因為交錯層壓的芯材能抵抗翹曲,也能牢固鎖螺絲。
木皮是從原木刨切或旋切而成。夾板表層木皮很薄,業界厚度約為0.2–0.5 mm;歐洲傢俱買家通常會指定約0.3 mm。木皮薄,基材、膠與壓力對成品的影響遠大於木皮本身。
「貼木皮」有兩種不同做法:
- 工坊自行貼皮:櫥櫃或傢俱製作者在買來的夾板上,貼上指定木皮。
- 工廠生產貼皮夾板:夾板廠在校準厚度的芯材上鋪貼表層與背層木皮,再以熱壓機壓合。成品可直接採購,例如EV貼皮夾板、白楊木、樺木或奧古曼木表面的夾板。
本指南先介紹工坊做法,再說明工廠流程,方便依專案需求選擇。
夾板貼皮怎麼做?九個施工步驟
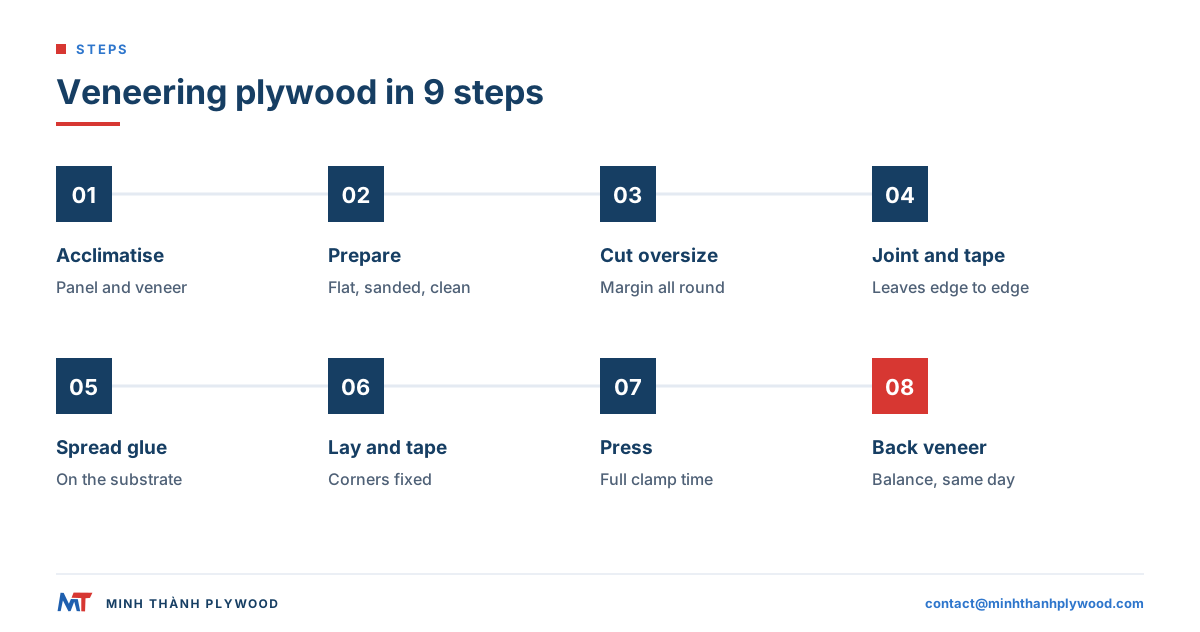
夾板貼木皮時,先整平基材、均勻塗膠,壓到膠固化,再以相同方式貼合背面。以下九個步驟適用於搭配PVA或UF膠的原木木皮:
- 調濕:讓夾板與木皮放在施工空間中適應環境,使兩者含水率接近。
- 檢查基材:確認表面平整、已砂磨,且沒有灰塵或油污;填補凹痕,磨除凸起的木紋。
- 木皮裁大:四邊都預留修邊餘量,之後才能修出整齊邊緣。
- 拼接並貼膠帶:若單片木皮寬度不足以覆蓋板材,先拼接木皮(見下方相應段落)。
- 在基材上塗膠:用滾輪或齒狀刮膠器,均勻塗上一層完整而薄的膠膜,不要把膠塗在木皮上。
- 鋪上木皮:鋪好後在四角貼膠帶,避免木皮滑動。
- 加壓:放入真空袋、夾在壓板之間,或使用壓機;依膠材製造商的完整夾壓時間操作。
- 貼合背面:趁正面尚未拉彎板材前,以平衡木皮和相同方法貼合背面。
- 修邊、砂磨與表面處理:待膠固化,並讓板材平放休息後再進行。
| 步驟 | 省略後可能發生的問題 | 板面徵兆 |
|---|---|---|
| 調濕 | 壓合後木皮收縮或膨脹 | 拼縫張開、沿木紋裂開 |
| 基材清潔且平整 | 灰塵或凹陷處膠合失效 | 起泡、敲擊時有空洞聲 |
| 膠膜均勻 | 局部缺膠或膠滲出 | 起泡、表面出現深色膠斑 |
| 完整夾壓時間 | 解除壓力時膠尚未固化 | 邊緣翹起、鼓泡 |
| 背面貼平衡木皮 | 單面受力不均 | 板材彎成杯狀 |
膠膜最能左右貼合結果。膠太少會留下乾燥區,日後鼓泡;膠太多則可能滲入開放導管木皮,弄髒表面。
夾板貼木皮該用哪種膠?
夾板貼木皮宜用在壓力下固化、硬化後不易變形的膠:工坊可用交聯型PVA膠,量產則多在熱壓機中使用UF膠。柔韌型膠材雖然能快速黏住木皮,卻也讓木皮有移動空間。
| 木皮用膠 | 適用情況 | 壓合方式 | 優點 | 限制 |
|---|---|---|---|---|
| PVA膠(白膠或黃色木工膠) | 小型工坊板材、原木木皮 | 真空袋或夾板 | 黏著力強;交聯型PVA較耐濕 | 受力時可能滑移;含水量高時可能使薄木皮起皺 |
| UF膠(脲醛樹脂粉末或液態) | 量產板材、原木木皮 | 冷壓機、熱壓機或真空袋 | 固化後硬,不易滑移,也較少滲膠 | 需控制混合比例與可使用時間;須指定甲醛釋出等級 |
| 接觸膠 | 美耐板、背有紙的木皮 | 滾輪加壓,不用夾具 | 瞬間黏著 | 原木木皮可能滑移、起泡或沿拼縫裂開 |
| 熱熔木皮膠(熨燙膠膜或預塗膠木皮) | 封邊、小範圍修補 | 家用熨斗加熱,再用滾輪壓合 | 中等 | 受熱後可能重新軟化;不適合大面積貼合 |
| 環氧樹脂 | 含油木種、木材與金屬或複合材料貼合 | 夾具或真空袋 | 強度很高,可填補縫隙 | 成本、混合與清潔較費工 |
| 動物膠(熱膠或液態膠) | 傳統工法與修復 | 木皮錘貼或夾具 | 黏著良好,可用熱與水分拆除 | 怕潮濕 |
剛性膠比柔韌型膠好嗎?
木皮吸收或散失水分時,剛性膠能把木皮固定在基材上。PVA膠與接觸膠仍帶有些微柔韌性,季節性伸縮可能使薄木皮在拼縫處滑移或從邊緣翹起。UF膠與環氧樹脂固化後較硬、不易滑移,因此量產貼皮會採用剛性樹脂膠。
膠種與甲醛釋出等級是兩項不同規格
UF說明的是樹脂種類;E0、E1或CARB第二階段則是成品板材的甲醛釋出量等級。UF膠可依不同釋出等級配方製作。Minh Thanh Plywood的傢俱板使用E0等級UF膠。美國TSCA Title VI對單板芯硬木夾板的甲醛釋出上限為0.05 ppm,依40 CFR 770.10規定,板材須以認證證明符合要求。工坊混合UF膠是另一種暴露情況,OSHA甲醛標準1910.1048訂有工作場所暴露限值。夾板本身的膠合線則依EN 314-2膠合品質標準分級。
什麼情況適合用接觸膠貼木皮?
接觸膠適合背有襯材的木皮,例如背面貼紙或酚醛背襯的木皮,也適合塑膠美耐板。用在沒有背襯的原木木皮上則不是好選擇,因為接觸膠固化後仍有橡膠般的柔韌性,木皮容易移動。
接觸膠貼木皮的做法:
- 在基材與木皮背面都均勻塗膠。
- 等到兩面摸起來乾燥;多孔夾板可能需要再塗一層。
- 先在板面放置圓木棒或隔條,再鋪上木皮,接著由中央開始逐支抽出隔條。
- 用J型滾輪或木皮錘,從中央往邊緣用力壓實。
接觸膠一貼上就會黏住,對位沒有第二次機會。水性接觸膠對工坊空氣較友善;溶劑型接觸膠則黏得較快。若原木木皮必須搭配接觸膠,選擇同一木種、背面貼紙的木皮較合適。
夾板貼皮用真空袋、壓板還是壓機?
夾板貼皮的關鍵在壓力,它決定膠膜能否薄而完整。選擇方法時,應考量板材尺寸與生產量。
| 方法 | 板材尺寸 | 壓力 | 設備 | 適用情況 |
|---|---|---|---|---|
| 真空袋 | 不超過袋子尺寸,也適用曲面工件 | 大氣壓力均勻作用於整個板面 | 袋體、幫浦、承托板 | 工坊、單件傢俱 |
| 夾板壓合 | 小型板材 | 夾具位置壓力高、夾具間較低;弧形壓板可分散壓力 | 平板、夾具 | 小零件、門片 |
| 冷壓 | 整張板材 | 均勻且高 | 螺旋式或油壓式壓機 | 小批量生產 |
| 熱壓 | 大量整張板材 | 均勻且高,並以熱固化膠 | 多層熱壓機 | 夾板工廠 |
| 接觸滾輪 | 美耐板、背襯木皮 | 滾輪形成局部壓力 | J型滾輪 | 僅適用接觸膠 |
真空袋是工坊常用方式,因為它能讓整個板面均勻受壓。板材下方放平整承托板,上方放透氣墊,讓空氣能從中央排出。小板材可用夾板壓合;在每片壓板上刨出些微弧度,能讓壓力先集中在中央。
為什麼夾板兩面都要貼木皮?
夾板兩面都要貼木皮,因為單面木皮會把板材拉彎成杯狀。膠會讓木皮吸收水分,木皮乾燥後沿木紋方向收縮,正面因此縮短,背面卻沒有相同變化。
做法是讓兩面平衡:背面木皮的厚度與伸縮特性要和正面相近,木紋方向也要一致。背面可以選較便宜的木種。工廠遵循相同原則,每張貼皮夾板都有表層與背層,因此等級會以正面/背面成對標示,例如A/B或D+/D。
最好在同一天貼上背面,或同一輪壓合時完成兩面。若板材只貼一面放了幾天,背面貼上前可能已經彎曲。
貼木皮前如何處理夾板基材?
先把夾板砂磨平整、除塵,再確認表面沒有缺陷。凹痕、凸起木紋或表層下方的芯材空隙,都可能透出0.3 mm的薄木皮。
- 選擇表面平滑、厚度校準的芯材:厚度穩定的砂光傢俱用夾板,比表面粗糙的商用板更適合貼木皮。Minh Thanh Plywood砂光傢俱板的厚度公差為±0.2–0.3 mm,最低可到±0.2 mm。
- 檢查平整度:用直尺從不同方向檢查。已彎曲的基材無法靠真空袋壓平。
- 砂磨:用細砂紙搭配砂磨塊或隨機軌道砂磨機,磨開表面即可;不要把邊角磨圓。
- 除塵:用吸塵器和乾布清潔。手上沾的油或矽膠會使PVA膠無法潤濕表面。
- 檢查芯材:敲擊板面,若聲音空洞,表示表層下方有空隙,貼皮後仍會顯現。
- 調整含水率:夾板與木皮的含水率應接近。Minh Thanh Plywood出廠板材含水率為8–12%,是傢俱用夾板的常見範圍。
芯材若有重疊或空隙,薄木皮表面就會顯出凸脊與凹陷。這也是傢俱板工廠會拼接芯層的原因:Minh Thanh Plywood的芯材在貼表層前,會先橫向與縱向拼接。詳見拼接芯材夾板,了解這項處理的重要性。
木皮片如何拼接與配色?
先把兩片木皮的接合邊裁直,在正面用膠帶貼緊,再把拼好的木皮整片壓合。拼花方式決定接合後表面的視覺效果。
| 拼花方式 | 木皮排列方式 | 外觀 |
|---|---|---|
| 對花 | 每隔一片將木皮翻面,如翻書頁 | 每道接縫呈鏡像對稱 |
| 順拼 | 木皮依序並排,同一面朝上 | 花紋連續重複,不呈鏡像 |
| 隨機拼 | 混用不同原木或非連續順序的木皮 | 類似木板的自然、不拘形式外觀 |
| 中心對稱拼 | 使用偶數片等寬木皮,接縫位於中央 | 表面左右對稱 |
要讓接縫密合,可將兩片木皮疊在一起,夾在直木板之間,再刨平或砂磨接合邊。從表面用木皮膠帶拉緊接縫,壓合後再撕除。常見錯誤是在上膠面貼藍色遮蔽膠帶,這會在木皮下方留下空縫。
木皮的切法也會改變木紋效果。旋切木皮與刨切木皮說明旋切木皮為何幅面較寬、紋理較奔放,而刨切木皮的木紋較窄、較直。
貼皮夾板如何修邊、砂磨與塗裝?
等膠固化後,再用利刃或靠著基材邊緣走刀的修邊刀修整貼皮夾板。接著輕磨並完成表面處理。
- 修除多出的木皮:從正面下刀,或使用修邊刀。板材端部沿木紋方向順切,避免撕裂木纖維。
- 撕除膠帶:先稍微沾濕再刮除,不要連同木皮一起砂掉。
- 小心砂磨:約0.3 mm的表層木皮可砂磨的厚度很有限。用細砂紙手磨,或以低力道使用軌道砂磨機,表面平整就停手。
- 塗裝:使用預定的塗裝系統。部分油品與水性塗料可能使膠斑浮起或木紋翹起,先用邊角料測試。
- 處理板邊:依接合方式,在貼皮前或貼皮後加裝實木封邊條或封邊帶。
砂穿是最常見的塗裝缺失,深色芯材會從邊角或凸起處露出。工廠板材出貨時,表面已砂磨並拋光;Minh Thanh Plywood的板材兩面也已做好UV塗裝前處理,符合客戶自行施作UV塗層的需求。
夾板如何貼美耐板、富美家板或森美板?
夾板貼美耐板、富美家板或森美板,可用接觸膠黏合,也可在壓機中使用PVA或UF膠;背面也必須貼上飾面。高壓美耐板比木皮硬挺,但仍會隨濕度變化,因此板材同樣需要雙面平衡。
- 美耐板裁大,並輕磨夾板表面。
- 兩面塗接觸膠,等到表面摸起來乾燥。
- 放置隔條,鋪上美耐板,再由中央往外抽出隔條。
- 用力滾壓,從中央往板材邊緣壓實。
- 修邊:使用帶軸承的修邊刀,並以微斜角銼平邊緣。
- 貼合背面:使用平衡飾面,或選擇伸縮特性相近、價格較低的背襯美耐板。
量產時會在壓機中使用PVA或UF膠貼合美耐板,形成剛性膠線,避免接觸膠日後慢慢滑移。廚房與傢俱櫃體用板材,買家常會直接訂購已在工廠壓合三聚氰胺飾面或美耐板的夾板。
夾板工廠如何熱壓木皮?
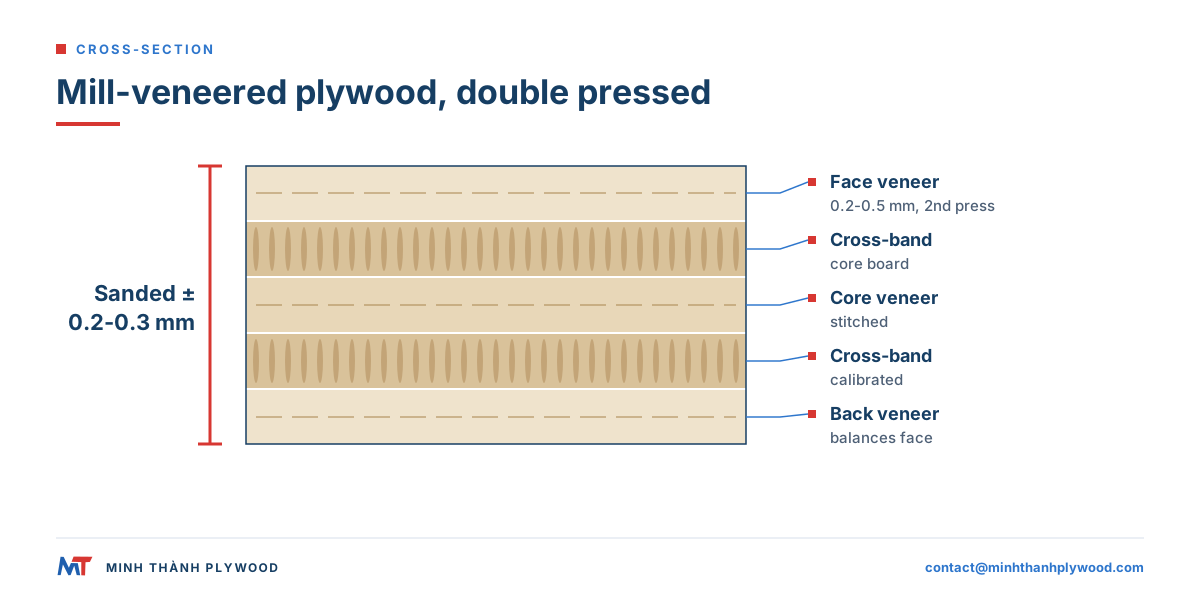
夾板工廠以熱壓機貼合木皮:先壓製並校準芯板,再塗膠貼上表層與背層木皮,進行第二輪壓合。Minh Thanh Plywood所有傢俱等級板材,標準流程都是壓合兩次。
| 階段 | 工廠作業 | 對表面的影響 |
|---|---|---|
| 木皮乾燥 | 表層與芯材木皮送入乾燥機乾燥 | 避免收縮裂紋與膠合問題;詳見木皮乾燥 |
| 木皮分級 | 依等級與顏色挑選表層木皮 | 確保同一訂單外觀一致;詳見工廠木皮分級 |
| 芯材鋪排與拼接 | 芯材木皮交錯鋪排,並橫向、縱向拼接 | 避免空隙或重疊透出表面 |
| 第一次壓合 | 芯板塗膠後熱壓 | 形成紮實、平整的芯材 |
| 校準砂磨 | 砂磨芯板至指定厚度 | 為薄表層木皮提供均勻表面 |
| 塗膠 | 用滾輪在芯材上均勻塗膠 | 膠膜均勻,避免局部缺膠 |
| 第二次壓合 | 鋪上表層與背層木皮後熱壓 | 表層平整貼合,兩面保持平衡 |
| 砂磨與拋光 | 砂磨並拋光兩面 | 可進行後續塗裝 |
| 檢驗 | 檢查表面、厚度、平整度與膠合 | 包裝前挑出缺陷 |
壓合溫度依膠種而定:MR膠約110–120 °C,WBP(酚醛)膠約130–145 °C。傢俱板使用E0甲醛釋出等級的UF膠。表層貼合前先校準芯材,因此砂光傢俱板的厚度公差可維持在±0.2–0.3 mm,最低可到±0.2 mm。
雙重壓合是工廠貼皮板與工坊加工的主要差別:芯材經過校準,可消除單次壓合後留在薄表層下方的凹陷。製造流程頁介紹完整製程,夾板熱壓與冷壓則比較兩種壓合方式。
貼木皮常見哪些缺失?原因是什麼?
多數貼皮缺失都和膠膜、壓力或含水率有關。先辨認問題,再從成因改善。
| 缺失 | 外觀 | 主要原因 | 下次改善方式 |
|---|---|---|---|
| 氣泡或鼓泡 | 局部隆起、按壓柔軟,敲擊有空洞聲 | 膠膜有乾燥區、過早解除壓力、表面有灰塵 | 均勻塗膠、完整夾壓時間、清潔基材 |
| 膠液滲出 | 開放導管表面出現深色或發亮斑點 | 膠量過多、木皮太薄或孔隙太大 | 薄塗膠、使用調色膠、降低膠中水分 |
| 接縫張開 | 木皮拼縫處出現空隙 | 壓合後木皮乾燥、拼接不佳 | 先調濕、接合邊磨合、膠帶貼緊 |
| 沿木紋裂開 | 表面出現細長裂縫 | 木皮太乾或太濕、膠太柔韌 | 調整含水率、改用剛性膠 |
| 底層透影 | 斜光下可見凸脊與凹陷 | 基材不平、芯材有空隙或重疊 | 使用校準並拼接的芯材,將基材砂平 |
| 板材彎曲 | 板材朝表面方向彎起 | 背面沒有平衡木皮 | 兩面都貼木皮,並在同一天完成 |
| 邊緣翹起 | 木皮從板材邊緣剝離 | 邊緣缺膠、砂磨穿透木皮 | 膠塗到邊緣,完全固化後再修邊 |
| 砂穿 | 凸起處露出較深色芯材 | 表層太薄、砂磨力道太大 | 輕手砂磨、先整平基材 |
鼓泡通常還能修復:沿木紋割開鼓泡,用針筒注入膠,再以壓板和重物壓住;若使用熱熔膠或PVA膠,也可用溫熱熨斗加壓。
什麼時候該買工廠貼皮夾板,而不是自己貼?
需要多片外觀一致的板材時,直接買貼皮夾板較合適。工廠會在熱壓機中把木皮貼到校準芯材上,再砂磨、分級,讓訂單內每張板材都符合核准樣品。
| 評估項目 | 自行貼木皮 | 購買工廠貼皮夾板 |
|---|---|---|
| 數量 | 單件、小批量板材 | 重複生產傢俱、整櫃訂購 |
| 表層選擇 | 能買到的木皮都可選 | 10種以上表層木皮:EV、白楊木、樺木、奧古曼木、松木等,也可依需求訂製 |
| 平整度與厚度 | 取決於基材與壓合方式 | 芯材經校準,砂光厚度公差±0.2–0.3 mm |
| 甲醛釋出 | 取決於所選膠材 | E0等級UF膠;通過CARB P2/TSCA Title VI認證 |
| 每片成本 | 人工成本較高 | 量大時較低 |
| 一致性 | 每片可能不同 | 依核准樣品配對 |
在英國採購貼皮夾板
英國買家搜尋「貼皮夾板」時,往往已準備採購,而非只想了解施工,因此以下列出英國零售板材與整櫃訂購規格的差異。英國零售商販售的貼皮夾板尺寸為2440 × 1220 mm(8 x 4 ft)及2500 × 1250 mm,厚度3.6至25 mm;表面木皮有冠狀刨切橡木、胡桃木與梣木,等級包括A/B與A/CC,可做單面或雙面,甲醛釋出等級為E1,部分品項提供FSC選項。
| 項目 | 英國零售參考(2026年10月) | Minh Thanh Plywood |
|---|---|---|
| 尺寸 | 2440 × 1220及2500 × 1250 mm | 1220 × 2440及1250 × 2500 mm,或依尺寸裁切 |
| 厚度 | 3.6–25 mm(Plydirect可裁切4–30 mm) | 3–40 mm |
| 表層 | 白楊木或樺木基材上的冠狀刨切橡木、胡桃木、梣木 | EV、白楊木、樺木、奧古曼木、松木等,也可依需求訂製 |
| 等級 | A/B與A/CC,單面或雙面 | 正面與背面成對標示,例如EV A/B、白楊木A/B、樺木D+/D |
| 甲醛釋出 | E1 | E0(通過CARB P2/TSCA Title VI認證) |
| 認證 | 部分品項提供FSC | 每筆訂單附EUDR文件資料 |
| 3.6 mm橡木貼皮白楊木夾板,單面 | 每片£36.80,未含增值稅 | 原板FOB參考價格為US$350/m³起:約每片US$3.8 |
| 9 mm橡木貼皮白楊木夾板,單面 | 每片£48.89,未含增值稅 | 原板FOB參考價格為US$350/m³起:約每片US$9.4 |
| 10 mm橡木貼皮樺木夾板,雙面 | 每片£121.80,未含增值稅 | 依表層木皮與等級報價 |
板材批發商Sheet Materials Wholesale所列價格,及Plydirect與Chiltern Timber提供的尺寸與裁切條件,均按其公開資訊整理。Minh Thanh Plywood欄位則把傢俱與室內用夾板每立方公尺的起始貨櫃價格,換算成一張1220 × 2440 mm板材(板材體積=2.44 × 1.22 × 厚度公尺,乘以US$350/m³)。這只是素板的FOB原料價格示例,不是單片報價;實際報價還要加上表層木皮、等級、包裝、運費、英國進口稅與增值稅。
進口方面,英國貿易關稅中夾板歸在商品代碼4412;外層為非針葉樹木皮的貼皮板(4412 33與4412 34),第三國進口稅率為6%,增值稅為20%。越南原產貨物可依英越貿易協定優惠申請優惠稅率,須提供原產地證明;裝櫃報價前,請先用GOV.UK工具確認適用的細分稅則。需要反覆採購相同表層的英國買家,可以據此比較零售單片與整櫃採購的價差。
台灣進口商採購夾板時,須留意經濟部標準檢驗局列入應施檢驗的木製板材項目;相關檢驗涉及甲醛釋出量與標示,並依型式認可逐批檢驗或驗證登錄辦理,列明的標準包括CNS 1349、8058、11671、8057、11670、15583及11669。進口營業稅為5%,由海關按完稅價格加進口稅等計徵。
重組木皮(EV)是以速生木材製成、木紋與顏色較一致的再造木皮,是Minh Thanh Plywood產量最高的表層;詳見EV貼皮夾板。從越南採購貼皮夾板前,請先確認芯材木種、壓合方式、膠種與甲醛釋出等級、表層木皮等級是否符合樣品,以及厚度公差。夾板品質管理介紹各項檢查方式。
貼皮夾板訂單應列出哪些規格?
貼皮夾板訂單應寫明表層與背層木皮、芯材、膠種與甲醛釋出等級、厚度及公差、尺寸與包裝。提供以下資料即可依實際規格報價:
- 用途:傢俱、廚具櫃體、門片、牆板、店面裝修。
- 芯材:標準使用白色Styrax或尤加利木;可依訂單提供相思木或松木。平整表面採用拼接芯材。
- 膠與甲醛釋出等級:室內用採E0等級UF膠;MR(三聚氰胺強化)或酚醛WBP依規格指定。
- 表層與背層:木種與等級組合,例如EV A/B、白楊木A/B或樺木D+/D;砂磨並拋光,如要自行塗裝,可指定做好UV塗裝前處理。
- 板材:厚度3至40 mm;尺寸1220 × 2440或1250 × 2500 mm,也可依尺寸裁切。
- 包裝與數量:出口包裝;可協議一個40HC貨櫃混裝不同規格;請提供目的港。
收到30%訂金後,生產需15–45天;交易條件可為FOB海防、CFR或CIF。下單前可索取免費樣品確認表層。請將規格寄至contact@minhthanhplywood.com,數小時內會收到回覆。
採購常見問題
夾板貼皮的步驟是什麼?
先把夾板砂磨平整並清潔,木皮裁大一圈,在基材上均勻塗膠後鋪上木皮,再用真空袋、夾板或壓機加壓,直到膠固化。背面也以相同方式貼上平衡木皮,最後修邊、砂磨並完成表面處理。
木皮貼合用哪種膠最好?
多數工坊在夾板上貼木皮,使用交聯型PVA膠或脲醛(UF)木皮膠,搭配真空袋或壓機,可形成較耐久的膠合。接觸膠適合美耐板及背有紙的木皮;用於未背襯的原木木皮時,木皮可能滑移或起泡。
木皮可以用接觸膠貼嗎?
可以,主要適用於背有紙或酚醛背襯的木皮,背襯能避免木皮移動;美耐板也適用。未背襯的原木木皮用接觸膠,日後可能翹起、龜裂或顯出膠線,使用剛性膠並加壓較穩妥。
夾板兩面都需要貼木皮嗎?
需要。只貼單面時,木皮和膠吸收、散失水分會拉扯板材,使板面彎成杯狀。背面貼上厚度相近的平衡木皮,可讓板材保持平整。
沒有真空壓機也能貼夾板木皮嗎?
可以。小板材可用平整壓板與夾具固定,也可用接觸膠或熨燙式熱熔膠貼合。真空袋能讓整個板面受力均勻,板材越大,這點越重要。
木皮要加壓多久?
依膠材製造商針對當時溫度所列的完整夾壓時間加壓,接著讓板材平放休息後再修邊。過早解除壓力是最常見的起泡原因。
貼皮夾板是什麼?
貼皮夾板是在夾板芯材上壓合裝飾木皮作為表層與背層,例如白楊木、樺木、奧古曼木或重組木皮(EV)。芯材提供強度與平整度,表層木皮則呈現木材外觀。
夾板怎麼貼美耐板?
先把夾板砂磨並除塵,在夾板與美耐板背面都塗接觸膠,等到表面摸起來乾燥後,以隔條定位板材,再用J型滾輪從中央往外壓實,最後用修邊刀修齊並銼平邊緣。
自己貼木皮比較便宜,還是買貼皮夾板比較便宜?
只做少數幾片,自己貼可能划算。若要反覆生產傢俱,工廠貼皮夾板通常每片成本較低、品質也較一致,因為表層、用膠、壓力與砂磨都在同一套流程中控制。
夾板工廠貼木皮會用哪種膠?
傢俱用夾板工廠多以E0甲醛釋出等級的UF膠,在熱壓機中固化。板材需要更耐水時,會依需求使用三聚氰胺強化膠或酚醛(WBP)膠合。