
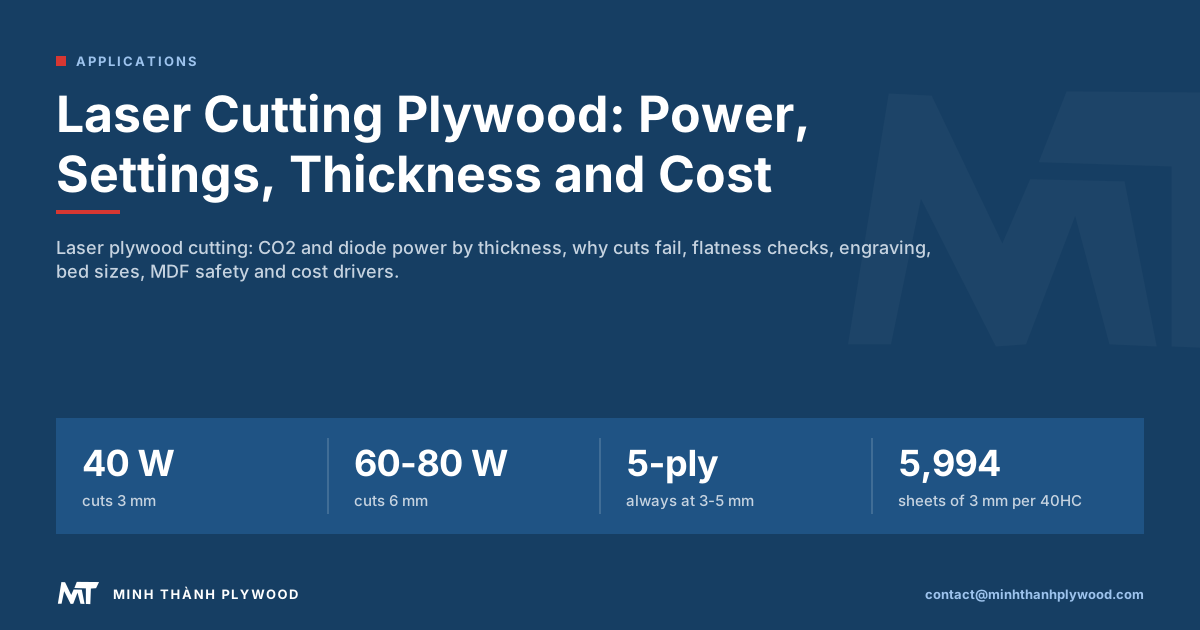
Cięcie sklejki laserem najlepiej wychodzi przy laserze CO2: 40 W tnie 3 mm w jednym przejściu, 60-80 W tnie 6 mm, a 100-150 W sięga 9-12 mm. Lasery diodowe tną cienką sklejkę w kilku przejściach. Większość nieudanych cięć wynika z arkusza, nie z maszyny: linie kleju, pustki w rdzeniu i wypaczone płyty zatrzymują wiązkę. Importerzy i producenci mebli w Polsce najpierw pytają o moc, arkusz i ustawienia. Minh Thanh Plywood wyjaśnia moc, ustawienia i arkusz, który trzeba zamówić.
Cięcie sklejki laserem: jaka moc tnie jaką grubość?
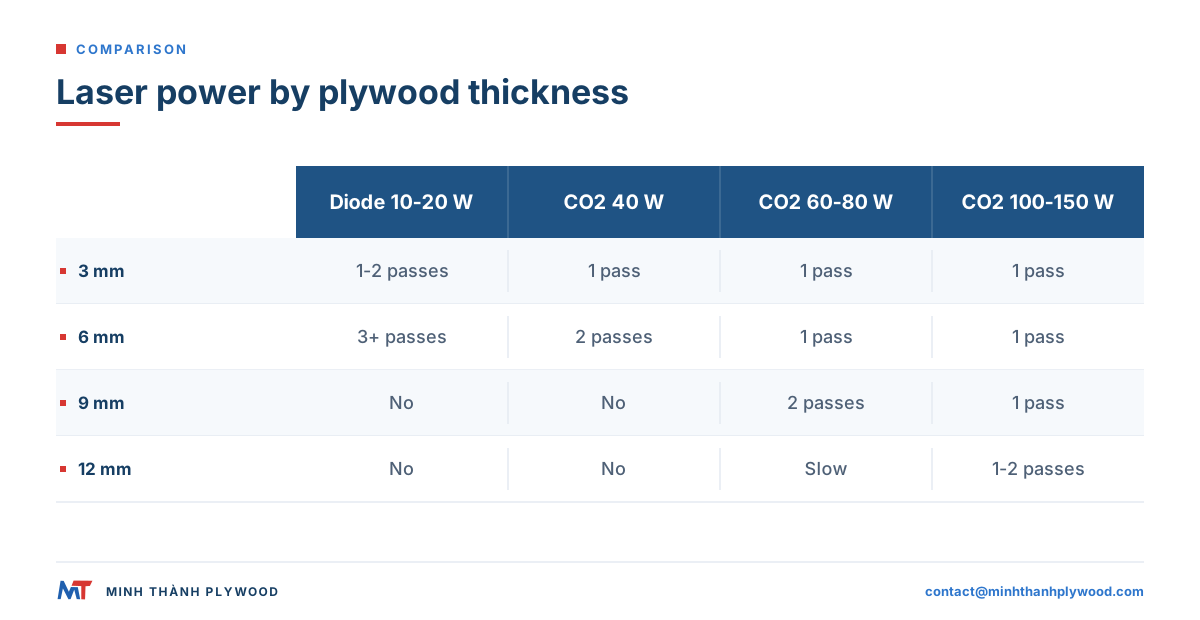
Laser CO2 o mocy 40 W tnie sklejkę 3 mm w jednym przejściu, 60-80 W tnie 6 mm, a 100-150 W sięga 9-12 mm. Lasery diodowe, oznaczane mocą wyjściową optyczną, tną te same arkusze w kilku wolniejszych przejściach i są praktyczne do około 6 mm.
| Grubość sklejki | Laser diodowy (moc optyczna) | CO2 40 W | CO2 60-80 W | CO2100-150 W |
|---|---|---|---|---|
| 3 mm | 1-2 przejścia przy 10-20 W | 1 przejście | 1 przejście, szybko | 1 przejście, bardzo szybko |
| 4-5 mm | 2-3 przejścia przy 10-20 W | 1-2 przejścia | 1 przejście | 1 przejście |
| 6 mm | 3+ przejść przy 20 W | 2 przejścia | 1 przejście | 1 przejście |
| 9 mm | Niepraktyczne | Niepraktyczne | 2 przejścia | 1 przejście |
| 12 mm | Niepraktyczne | Niepraktyczne | Wolno, kilka przejść | 1-2 przejścia |
| 15-18 mm | Niepraktyczne | Niepraktyczne | Niepraktyczne | Wolno; lepsza frezarka CNC |
To typowe punkty startowe z bibliotek materiałowych producentów laserów, dla dobrej sklejki do lasera. Płyta z pustkami lub twardymi spoinami klejowymi wymaga więcej mocy lub przejść. Powyżej 12 mm frezarka CNC tnie szybciej i daje proste krawędzie.
Który laser do cięcia sklejki wybrać: CO2, diodowy czy światłowodowy?
Najlepszą wycinarką laserową do sklejki jest laser CO2. Jego długość fali 10,6 mikrometra jest silnie pochłaniana przez drewno, więc tnie grubsze arkusze w jednym przejściu, z wąską szczeliną cięcia.
- CO2 (rura szklana lub RF). Tnie i grawiruje sklejkę, MDF, akryl i papier. Standard w pracowniach laserowych i u producentów wyrobów.
- Dioda. Niski koszt i kompaktowa budowa; świetna do grawerowania i cienkich arkuszy, przy grubości powyżej 3 mm wolna.
- Światłowód. Zbudowany do znakowania i cięcia metali. Jego długość fali jest słabo pochłaniana przez drewno, więc to złe narzędzie do cięcia sklejki.
Dla firmy, która tnie sklejkę codziennie, typowym wyborem jest maszyna CO2 60-100 W ze stołem dopasowanym do formatu kupowanych arkuszy.
Dlaczego sklejka się przypala lub nie przecina?
Większość niepełnych cięć i silnego przypalenia wynika z arkusza, a nie z lasera. Płyta sklejkowa to warstwy fornirów i kleju, a wiązka musi równomiernie przejść przez każdą z nich.
| Problem | Przyczyna w arkuszu | Przyczyna w ustawieniach |
|---|---|---|
| Cięcie zatrzymuje się w jednym miejscu | Fornir rdzeniowy zachodzi na siebie, podwajając drewno | Ostrość ustawiona na inną grubość |
| Cięcie zatrzymuje się wzdłuż linii | Twarda spoina klejowa, np. klej fenolowy | Prędkość za wysoka do mocy |
| Błyski ognia, przypalone kieszenie | Pustki w rdzeniu zapełniają się płomieniem | Nadmuch powietrza za słaby |
| Tylna strona przypalona | Arkusz leży na zabrudzonym stole | Stół nieoczyszczony; brak plastra miodu |
| Cięcie ucieka w głąb i na zewnątrz | Płyta wygięta, w miejscach poza ostrością | Brak docisków |
| Silne przypalenie krawędzi | Rdzeń bogaty w żywicę lub mokry | Za dużo mocy, za wolno |
Rodzaj kleju ma największe znaczenie. Klej UF, stosowany w płytach meblowych do wnętrz, tnie się czysto. Klej fenolowy (WBP) i klej UF wzmocniony melaminą w sklejce zewnętrznej stawiają opór wiązce i zostawiają ciemne, twarde krawędzie, więc płyty zewnętrzne słabo nadają się do pracy laserem.
Jakość rdzenia to drugi czynnik. W Minh Thanh warstwy rdzenia są zszywane zarówno poziomo, jak i pionowo, więc fornir w każdej warstwie przylega ściśle, bez nakładek i szczelin, które zatrzymują cięcie albo powodują zapłon.
Jak linie kleju i pustki w rdzeniu wpływają na cięcia laserowe?
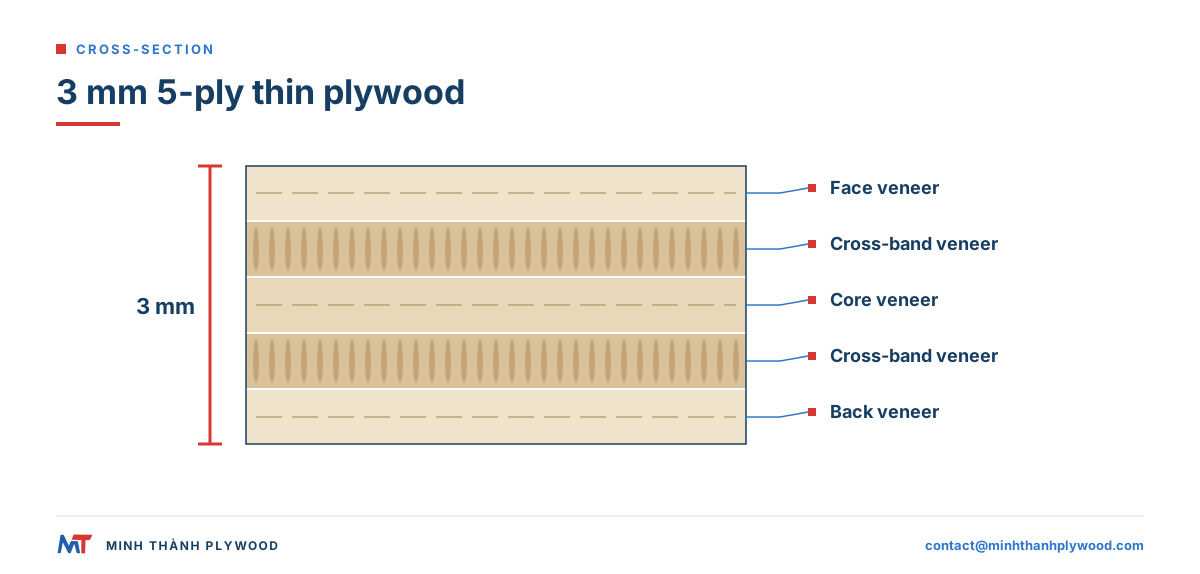
Każda spoina klejowa to cienka warstwa, którą laser musi przepalić, a każda pochłania więcej energii niż drewno. Płyta 3 mm ma cztery spoiny klejowe między pięcioma warstwami; płyta 5 mm pięciowarstwowa ma te same cztery spoiny między grubszymi warstwami. Dlatego cienkie płyty pięciowarstwowe tną się czyściej w przeliczeniu na milimetr niż grube.
Cienka sklejka Minh Thanh, od 3 do 5 mm, jest zawsze pięciowarstwowa. Płyta 3 mm ma jeden fornir rdzeniowy, dwa fornire poprzeczne i dwa fornire licowe. Płyty 4 i 5 mm mają trzy fornire rdzeniowe i dwa fornire licowe, a grubość fornirów rdzeniowych jest dopasowana do płyty. Zrównoważona konstrukcja pięciowarstwowa utrzymuje płaskość na stole lepiej niż arkusz trzywarstwowy tej samej grubości.
Pustka, czyli szczelina w warstwie rdzenia, pozwala wiązce przejść przez powietrze, a potem trafić w warstwę pod spodem z błędną ostrością. Pozwala też powstać płomieniowi wewnątrz arkusza. Nakładki działają odwrotnie, podwajając drewno, które napotyka wiązka. Oba przypadki widać po cięciu jako niewycięte wyspy w arkuszu.
Jak sprawdzić płaskość i wilgotność przed cięciem?
Każdy arkusz sprawdza się, zanim trafi na stół. To taniej niż ponowne cięcie nieudanego zlecenia.
- Zmierzyć grubość w czterech rogach i w środku suwmiarką. Ustawić ostrość na średnią; rozrzut kilku dziesiątych milimetra będzie widoczny w cięciu.
- Sprawdzić płaskość, kładąc arkusz na stole. Arkusz, który buja się lub unosi o więcej niż kilka milimetrów, wymaga docisków albo wymiany.
- Sprawdzić wilgotność wilgotnościomierzem iglicowym. Sklejka meblowa opuszcza fabrykę z wilgotnością 8-12 %; mokry arkusz przypala się bardziej i tnie wolniej.
- Aklimatyzować nowe arkusze w pomieszczeniu do cięcia przez dobę, płasko na legarach.
- Wyczyścić stół i plaster miodu, aby tylna strona nie łapała śladów przypaleń.
Nasze szlifowane płyty meblowe utrzymujemy w tolerancji ±0,2-0,3 mm, a nawet do ±0,2 mm, i są prasowane dwukrotnie: płyta rdzeniowa jest prasowana i kalibrowana, a dopiero potem nakładane są lico i spód. Takie połączenie daje równomierną odległość ogniskowania, jakiej laser potrzebuje na całej powierzchni arkusza.
Jakie ustawienia lasera są dobre dla sklejki?
Zacząć od biblioteki materiałowej producenta maszyny, a potem wykonać siatkę testową na ścinku z tej samej partii. Siatka testowa to rząd małych kwadratów cięty przy rosnącej mocy i malejącej prędkości; najczystszy kwadrat, który wypada bez oporu, daje ustawienia dla danej maszyny.
Ustawienia cięcia sklejki laserem według grubości
Opublikowane punkty startowe, do potwierdzenia na własnej siatce testowej, bo soczewka, wiek lampy i spoiny klejowe je zmieniają:
| Sklejka | Laser | Moc i prędkość startowa | Przejścia |
|---|---|---|---|
| 3 mm | 40–50 W CO2 | 70–95 % mocy, 10–25 mm/s | 1 |
| 3 mm | 10 W dioda | 90–100 % mocy, 200–600 mm/min | 2–3 |
| 6 mm | 60 W CO2 | ok. 80 % mocy, 6 mm/s | 1 |
| 6 mm | 80 W CO2 | ok. 90 % mocy, 10 mm/s | 1–2 |
| 6 mm | 10 W dioda | 100–150 mm/min | wiele; mało wskazane |
Głowice grawerujące diod podają prędkości do 4 000 mm/s, ale dotyczy to znakowania powierzchni, a nie cięcia. Prosta zawieszka do drzwi z płyty 3 mm, od wyboru arkusza do gotowego elementu, zajmuje na hobbystycznej maszynie około pół godziny.
Praktyczne zasady dla sklejki:
- Ustawić ostrość na powierzchni przy cienkich arkuszach, a lekko w materiale przy grubszych.
- Stosować mocny nadmuch powietrza przy cięciu; odprowadza dym, chłodzi krawędź i ogranicza przypalenia.
- Wybrać jedno przejście przy właściwej mocy zamiast kilku szybkich; każde kolejne przejście znów nagrzewa krawędź.
- Najpierw ciąć wewnętrzne kształty, potem zewnętrzny kontur, aby elementy się nie przesuwały.
- Zakryć lico taśmą papierową o niskiej przyczepności, by dym nie brudził wokół cięcia.
- Powtórzyć siatkę testową dla każdej nowej partii arkuszy, nawet tego samego produktu.
Jak grawerować sklejkę laserem?
Sklejkę grawiruje się w trybie rastrowym, przy dużej prędkości i małej mocy, tak aby wiązka przyciemniała fornir licowy, nie przepalając się do spoiny klejowej pod spodem.
- Wybrać jasne, równe lico. Najwięcej kontrastu dają brzoza i topola; żywiczne lub łatane lico grawiruje się nierówno.
- Pozostać w warstwie licowej przy zdjęciach i cieniowaniu. Gdy wiązka dotrze do spoiny klejowej, zmieniają się głębokość i kolor.
- Zakryć taśmą papierową dla ostrych krawędzi i bez aureoli dymu; zdjąć ją po zakończeniu pracy.
- Zabezpieczyć po grawerowaniu bezbarwnym wykończeniem, aby przypalony obszar się nie rozmazywał.
Grawerowanie dobrze łączy się z nadrukiem: obraz z nadrukiem UV z grawerowanym tekstem albo wyciętym konturem to częsty produkt. Nasz przewodnik po nadruku na sklejce opisuje stronę drukarską.
Jaki stół lasera pomieści arkusz 1220 x 2440 mm?
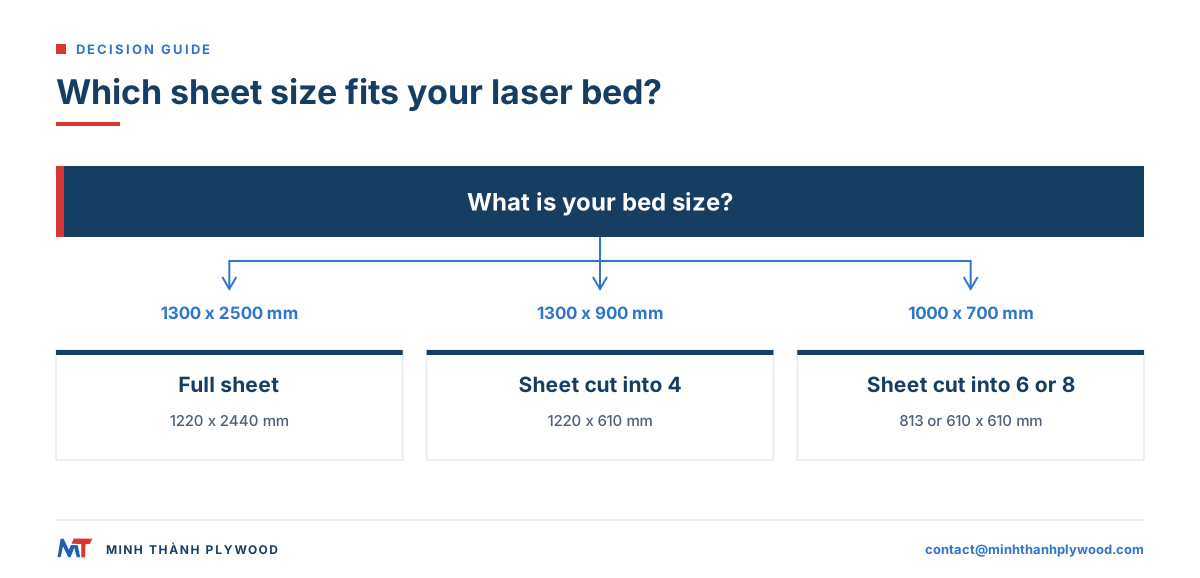
Pełny arkusz 1220 x 2440 mm wymaga stołu około 1300 x 2500 mm. Mniejsze maszyny potrzebują pociętych arkuszy, a kupno już pociętych oszczędza etap piłowania i pyłu, który z nim idzie.
| Stół maszyny | Arkusz, który się mieści | Jak dostarczać |
|---|---|---|
| 1300 x 2500 mm | Pełny arkusz 1220 x 2440 mm | Pełne arkusze |
| 1300 x 900 mm | 1220 x 610 mm | Jeden arkusz cięty na 4 |
| 1000 x 700 mm | 813 x 610 mm lub 610 x 610 mm | Jeden arkusz cięty na 6 lub 8 |
| 600 x 400 mm lub mniej | Małe półfabrykaty | Pociąć kawałki 610 x 610 mm na mniejsze |
| Hobbystyczne maszyny A4 | Arkusze A4 210 x 297 mm | Pocięte półfabrykaty; cienkie arkusze 0,5, 1 i 2 mm to sklejka lotnicza, inny produkt |
Minh Thanh tnie jedną płytę na 4, 6 lub 8 kawałków przed pakowaniem: z arkusza 1220 x 2440 mm wychodzą przedmioty około 1220 x 610 mm, 813 x 610 mm lub 610 x 610 mm, pomniejszone o szerokość szczeliny piły. Formaty opisuje sklejka cięta na wymiar.
Czy MDF można bezpiecznie ciąć laserem i czy jest lepszy od sklejki?
MDF można ciąć laserem bezpiecznie w zamkniętej maszynie z odciągiem dymu wyprowadzonym na zewnątrz. MDF to włókno drzewne sklejone dużym udziałem żywicy, więc daje więcej dymu niż sklejka, a jego opary nie mogą trafiać do pomieszczenia. Informacje o zagrożeniach laserowych w miejscu pracy podaje amerykańska agencja OSHA na stronie o zagrożeniach laserowych.
MDF tnie się gładką, ciemną krawędzią i bez słojów, a arkusz jest tańszy. Sklejka jest lżejsza, mocniejsza i sztywniejsza przy tej samej grubości, lepiej trzyma wkręty i połączenia oraz ma prawdziwe lico drewniane, które przyjmuje bejcę i wykończenie. Przy elementach nośnych, narażonych na obciążenie lub zginanie albo często używanych, takich jak zabawki, meble i zestawy do składania, sklejka jest mocniejszym wyborem.
Nigdy nie ciąć laserem PVC, winylu ani żadnej płyty z licem albo okleiną krawędziową z PVC: wydzielają gazy zawierające chlor, które szkodzą ludziom i korodują maszynę.
Ile kosztuje wycinarka laserowa do drewna?
Koszt cięcia sklejki laserem to czas pracy maszyny, arkusz i odpad. Oto, co wpływa na każdy z nich:
| Czynnik kosztu | Co go podnosi | Co go obniża |
|---|---|---|
| Maszyna | Wyższa moc, większy stół, lampa RF | Dioda lub biurkowy CO2 do cienkiej pracy |
| Czas cięcia | Grube arkusze, wiele przejść, wolne prędkości | Cienkie arkusze pięciowarstwowe cięte w jednym przejściu |
| Nieudane cięcia | Pustki w rdzeniu, spoiny klejowe, wypaczone arkusze | Skalibrowane, bezpustkowe płyty |
| Materiał | Lica premium, małe partie | Zakup kontenerami, lica dopasowane do zadania |
| Odpad | Słabe rozmieszczenie na pełnych arkuszach | Oprogramowanie do rozmieszczania elementów; kawałki cięte na wymiar |
| Dym i serwis | Płyty bogate w żywicę, zabrudzona optyka | Czysta optyka, dobry odciąg |
Jako typowe ceny detaliczne w 2026 roku: hobbystyczny laser diodowy kosztuje około US$300-1 500, biurkowy CO2 40-60 W US$2 000-6 000, a pełnoformatowy CO2 1300 x 2500 mm US$10 000-30 000. Sklejka meblowa z Minh Thanh zaczyna się od US$350/m³ (październik 2026), około £270/m³ FOB, przy kursie około US$1,30 za funta. Ostateczna cena zależy od lica, rdzenia, kleju, grubości, formatu i ilości.
Kupcy z Wielkiej Brytanii otrzymują na życzenie wycenę CIF do swojego portu, przy 30–40 dniach żeglugi do Europy Północnej, dzięki czemu cenę po dostarczeniu porównuje się na tych samych warunkach co u brytyjskiego importera lub hurtownika.
Dokumenty dotyczące sklejki do cięcia laserem
Sklejka Minh Thanh jest wykonana z drewna z upraw plantacyjnych i wysyłana z dokumentacją zgodności z EUDR (zapisy pochodzenia i pliki geolokalizacji). Ta sama dokumentacja służy importerowi z Wielkiej Brytanii jako plik due diligence na podstawie UK Timber Regulation.
Dowodem emisji jest certyfikat CARB P2 / TSCA Title VI (numer zakładu ICTT 23024), z sześcioma badaniami komorowymi ASTM D6007, których średnia wynosi 0,014–0,032 ppm wobec limitu USA. Ten limit to 0,05 ppm dla sklejki liściastej z rdzeniem fornirowym, zgodnie z 40 CFR 770,10. Materiał z certyfikatem FSC® jest dostępny*, a kupiec wolumenowy otrzymuje od nas także dokumentację i raporty z badań. *Dostarczany bezpośrednio lub za pośrednictwem kwalifikowanych zakładów partnerskich.
Gdzie kupić sklejkę do cięcia laserem?
Małe partie można kupić u lokalnego dystrybutora lub w sklepie z materiałami do lasera. Kontenerami kupuje się bezpośrednio z zakładu, gdy wolumen jest stały. Bezpośrednia dostawa z zakładu ustala lico, rdzeń, klej i grubość dla każdego zamówienia, co utrzymuje ustawienia lasera na tym samym poziomie od partii do partii. Importerzy w Polsce zwykle odprawiają towar w Gdańsku i Gdyni albo przez Hamburg lub Rotterdam, dalej transportem drogowym lub kolejowym.
Kontener 40HC z cienką sklejką 1220 x 2440 mm na rdzeniu Styrax mieści 18 paczek. Przy 3 mm to 5 994 arkuszy (333 na paczkę, około 4,5 kg każdy); przy 6 mm 2 988 arkuszy (166 na paczkę, około 8,9 kg każdy). Nasz przewodnik po najlepszej sklejce do cięcia laserem porównuje lica i rdzenie do lasera, a sklejka brzozowa a lipa amerykańska opisuje ulubieńca hobbystów.
Co podać w zamówieniu na sklejkę do lasera?
Warto podać zadanie i maszynę, a zakład dopasuje płytę do obu:
- Grubość: na przykład 3 mm do modeli i puzzli, 6 mm do pudełek i znaków; cienkie płyty 3-5 mm są zawsze pięciowarstwowe.
- Lico: topola za lekką wagę i cenę, brzoza D+/D za lico premium albo wzór EV dla jednolitego wyglądu.
- Rdzeń i klej: biały rdzeń Styrax, klej UF z emisją E0; bez kleju fenolowego do pracy laserem.
- Tolerancja i płaskość: płyty szlifowane w tolerancji ±0,2 mm.
- Format: pełne arkusze 1220 x 2440 mm albo płyty cięte na 4, 6 lub 8 części pod stół maszyny.
- Ilość: od jednego kontenera 40HC, z mieszanymi grubościami za porozumieniem.
Strona cienkiej sklejki opisuje konstrukcje 3-6 mm, a przewodnik jak ciąć sklejkę dotyczy pił i frezarek. Zasady dla formaldehydu w wyrobach z drewna w USA opisuje strona EPA. Płyty przeznaczone do USA mają certyfikat CARB P2 / TSCA Title VI (numer zakładu ICTT 23024). Bezpłatne próbki można zamówić, by uruchomić siatkę testową, a specyfikację wysłać na contact@minhthanhplywood.com, aby otrzymać wycenę w ciągu kilku godzin.
Pytania kupujących i odpowiedzi
Jaką moc lasera potrzebuję do cięcia sklejki 6 mm?
Laser CO2 60-80 W tnie sklejkę 6 mm w jednym przejściu przy umiarkowanej prędkości. Laser CO2 40 W zwykle potrzebuje dwóch przejść, a laser diodowy 10-20 W wymaga kilku wolnych przejść.
Który laser jest lepszy do sklejki: CO2 czy diodowy?
CO2 jest lepszy do cięcia: jego wiązka 10,6 mikrometra jest dobrze pochłaniana przez drewno i tnie grubsze arkusze w jednym przejściu. Lasery diodowe są tańsze i dobre do grawerowania oraz cienkich arkuszy do około 3-6 mm.
Dlaczego sklejka się przypala lub nie przecina do końca?
Zwykle przyczyną jest linia kleju lub nakładka rdzenia, których wiązka nie pokona, arkusz wybrzuszony poza ostrością, za słaby nadmuch powietrza albo prędkość za wysoka do mocy. Przypalanie wynika z zbyt dużej mocy przy zbyt małej prędkości.
Czy MDF można bezpiecznie ciąć laserem?
Tak, w zamkniętej maszynie z dobrym odciągiem dymu na zewnątrz. MDF zawiera więcej żywicy niż sklejka, więc daje więcej dymu, a opary nie mogą być wdychane.
Jaka sklejka jest najlepsza do cięcia laserem?
Cienka sklejka topolowa lub z licem brzozowym, z rdzeniem bez pustek, klejem UF i płaską, równą grubością. Unikać zewnętrznej sklejki fenolowej i płyt z licem winylowym lub PVC.
Jaki stół pomieści pełny arkusz 1220 x 2440 mm?
Maszyna pełnoformatowa ze stołem około 1300 x 2500 mm. Mniejsze maszyny używają pociętych arkuszy; zakład może przed wysyłką pociąć jedną płytę 1220 x 2440 na 4, 6 lub 8 części.
Ile kosztuje wycinarka laserowa do drewna?
Jako typowe przedziały cen detalicznych w 2026 roku: hobbystyczny laser diodowy około US$300-1 500, biurkowe maszyny CO2 40-60 W US$2 000-6 000, a pełnoformatowe CO2 1300 x 2500 mm US$10 000-30 000.
Jak wypłaszczyć sklejkę przed cięciem laserem?
Arkusze przechowuje się płasko na legarach w pomieszczeniu do cięcia, na stole z plastrem miodu stosuje dociskowe szpilki lub magnesy, a kupuje skalibrowane płyty o wąskiej tolerancji grubości. Wygiętego arkusza nie da się w pełni wyprostować samym dociskiem.
Czy można grawerować sklejkę laserem?
Tak. Grawerowanie wykonuje się przy dużej prędkości i małej mocy w trybie rastrowym, a lico zakrywa się taśmą papierową, aby uniknąć plam od dymu. Lica brzozowe i topolowe dają najwyraźniejszy kontrast.
Gdzie kupić sklejkę do cięcia laserem?
Lokalni dystrybutorzy sprzedają na arkusze. Pracownie laserowe i producenci wyrobów, kupujący kontenerami, zamawiają bezpośrednio z zakładu: Minh Thanh produkuje cienką sklejkę 3-5 mm, zawsze pięciowarstwową, z jednego kontenera 40HC.
Czy sklejka do cięcia laserem wymaga oznaczenia CE?
Oznaczenie CE i deklaracja właściwości użytkowych dotyczą wyłącznie sklejki budowlanej według EN 13986 (rozporządzenie (UE) nr 305/2011, CPR). Sklejka meblowa nie wymaga żadnego z nich.
Jaki limit formaldehydu obowiązuje w UE dla mebli?
Od 6 sierpnia 2026 r. rozporządzenie REACH (załącznik XVII, wpis 77) ogranicza formaldehyd w meblach i wyrobach z drewna do 0,062 mg/m³ w całej UE. E1 wg EN 13986 wynosi 0,124 mg/m³ (0,1 ppm), więc sama klasa E1 już nie dowodzi zgodności.
Przez które porty sprowadza się sklejkę do Polski?
Importerzy w Polsce zwykle odprawiają towar w Gdańsku i Gdyni (bezpośrednie linie Azja–Europa zawijają do Gdańska) albo przez Hamburg lub Rotterdam, dalej transportem drogowym lub kolejowym. Z Hai Phong do Europy Północnej to 30-40 dni żeglugi.
Jakie cło i VAT płaci importer sklejki z Wietnamu?
Taryfa CN 4412: podstawowo 7 % dla lica z brzozy, topoli, eukaliptusa i innego drewna liściastego, 10 % dla okoumé i wymienionych gatunków tropikalnych. Preferencyjną stawkę z EVFTA trzeba udokumentować świadectwem EUR.1 lub deklaracją pochodzenia (sprawdzić w TARIC). VAT importowy w Polsce wynosi 23 %, a potrzebny jest numer EORI.