
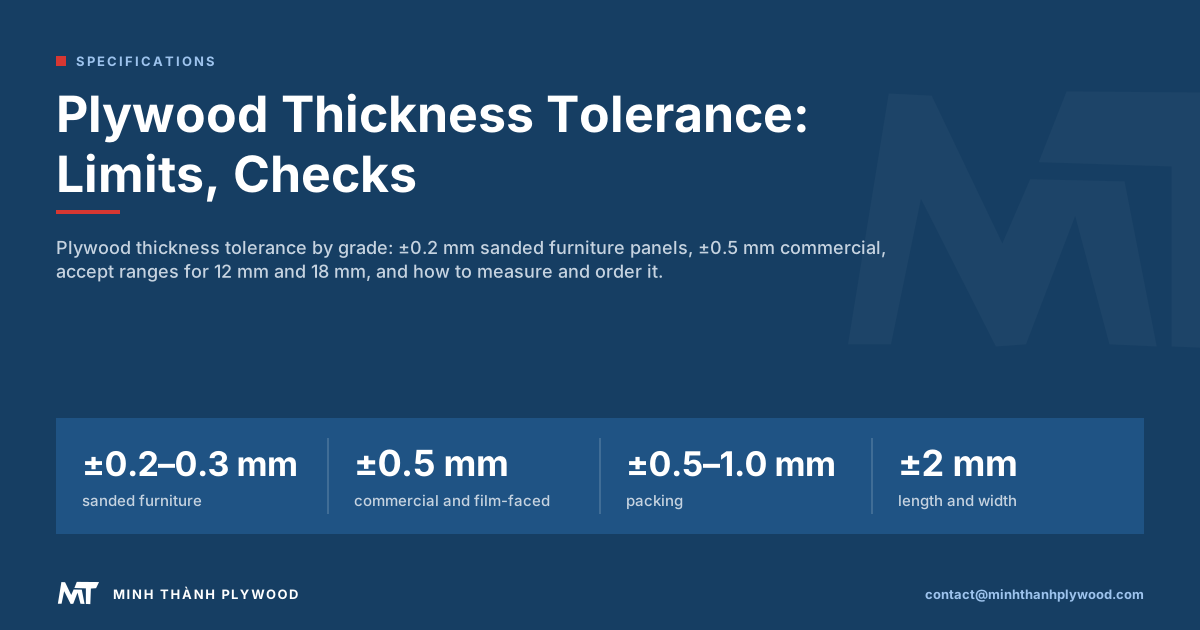
합판 두께 공차는 판재의 실측 두께가 호칭 두께에서 얼마나 벗어나도 발주 사양에 적합한지를 나타냅니다. 가구 제조사와 거푸집 시공업체는 CNC 홈 가공과 거푸집용 판재 선택에 앞서 이 수치를 확인합니다. 한국에서는 부산·인천·광양항을 통해 합판이 주로 통관되며, KS F 3101 보통합판 같은 표준 명칭도 구매 사양을 살필 때 참고할 수 있습니다. Minh Thanh Plywood의 연마 가구용 합판은 ±0.2–0.3 mm, 최소 ±0.2 mm까지 관리하며, 일반 합판과 코팅합판은 ±0.5 mm까지 관리합니다. 이 안내에서는 허용 범위, 두께 편차의 원인, 측정 절차와 발주서에 적을 내용을 설명합니다.
합판 두께 공차란 무엇인가요?
합판 두께 공차는 판재의 호칭 두께와 실측 두께 사이에 허용되는 차이입니다. ±0.2 mm 공차를 적용한 18 mm 판재는 모든 측정값이 17.8–18.2 mm 안에 있어야 적합합니다. 기준은 제품 등급에 따라 다릅니다. 연마 가구용 판재는 ±0.2–0.3 mm, 일반 합판은 ±0.5 mm로 관리합니다.
두 가지 수치로 공차를 설명할 수 있습니다.
- 호칭 두께에 대한 공차: 표시된 규격에서 측정값이 벗어날 수 있는 범위입니다.
- 판재 한 장 안의 편차: 같은 판재에서 가장 두꺼운 지점과 가장 얇은 지점 사이의 차이입니다.
가구 공장에서는 두 편차가 모두 중요합니다. 첫 번째는 홈, 경첩 컵 가공부와 판재 이음부가 맞는지를 좌우합니다. 두 번째는 CNC 작업대에 판재가 평평하게 놓이고, 라미네이트를 붙였을 때 단차가 보이지 않는지를 결정합니다.
호칭 두께와 실측 두께를 혼동하는 경우가 많습니다. 호칭 두께는 18 mm, 12 mm, 9 mm처럼 판매 규격에 표시하는 값입니다. 실측 두께는 판재를 캘리퍼스로 측정한 값입니다. 적합한 판재의 실측값은 호칭 두께보다 조금 크거나 작을 수 있지만, 공차 범위를 벗어나서는 안 됩니다. 인치 규격에는 세 번째 기준이 더해집니다. 3/4 inch로 판매되는 판재가 실제로는 18 mm로 만들어지는 경우가 많으므로, 발주서에는 미터법 규격과 공차를 함께 적으십시오.
제품군별 합판 두께 공차
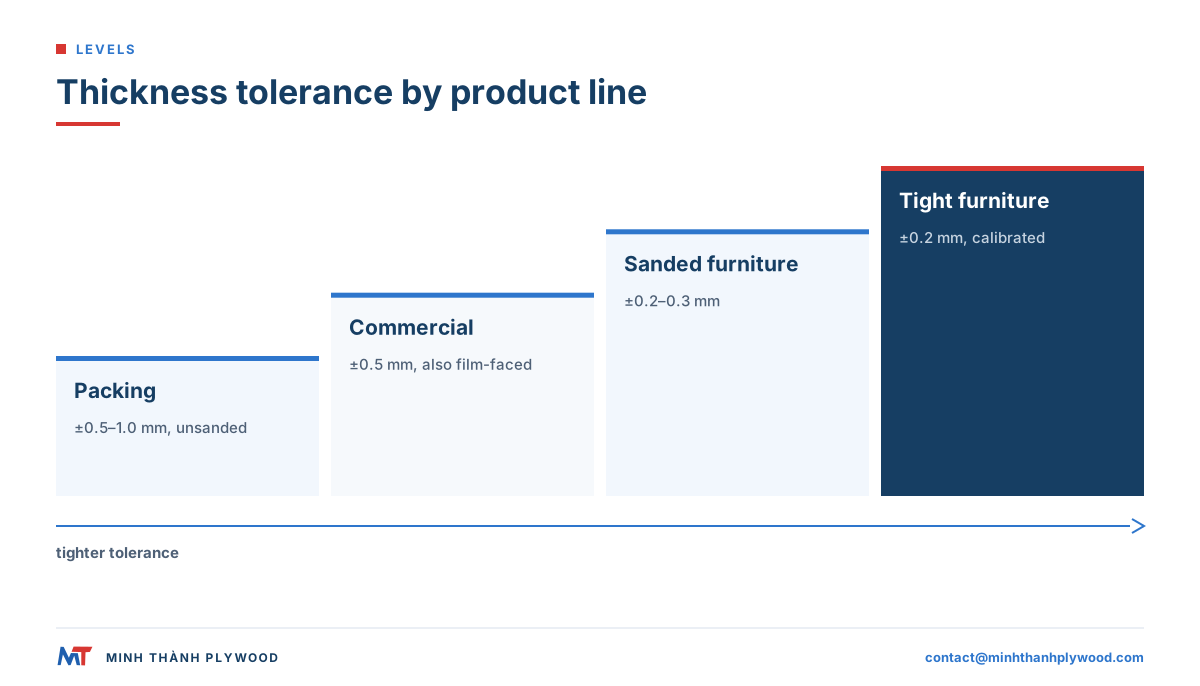
두께 공차는 연마 여부와 판재 구조가 다른 제품군별로 달라집니다. 아래는 출고 시 측정한 Minh Thanh의 제품군별 공차입니다.
| 제품군 | 표면 | 두께 공차 | 길이와 폭 |
|---|---|---|---|
| 가구·인테리어용 합판 | 연마 및 광택 처리 | ±0.2–0.3 mm, 최소 ±0.2 mm | ±2 mm |
| 일반 합판 | 무연마 또는 가벼운 연마 | ±0.5 mm | ±2 mm |
| 코팅합판 | 코팅면, 무연마 | ±0.5 mm | ±2 mm |
| 포장용 합판 | 무연마 | ±0.5–1.0 mm | ±2 mm |
이 표는 구매자가 가장 자주 확인하는 합판 치수 공차이기도 합니다. 등급별 두께와 길이·폭 ±2 mm를 함께 보여줍니다. 제품군 옆에 공차를 반드시 적으십시오. ±0.5 mm는 거푸집에는 적합하지만 수납장 문짝에는 맞지 않을 수 있습니다.
베트남산 12 mm 합판의 두께 허용 범위
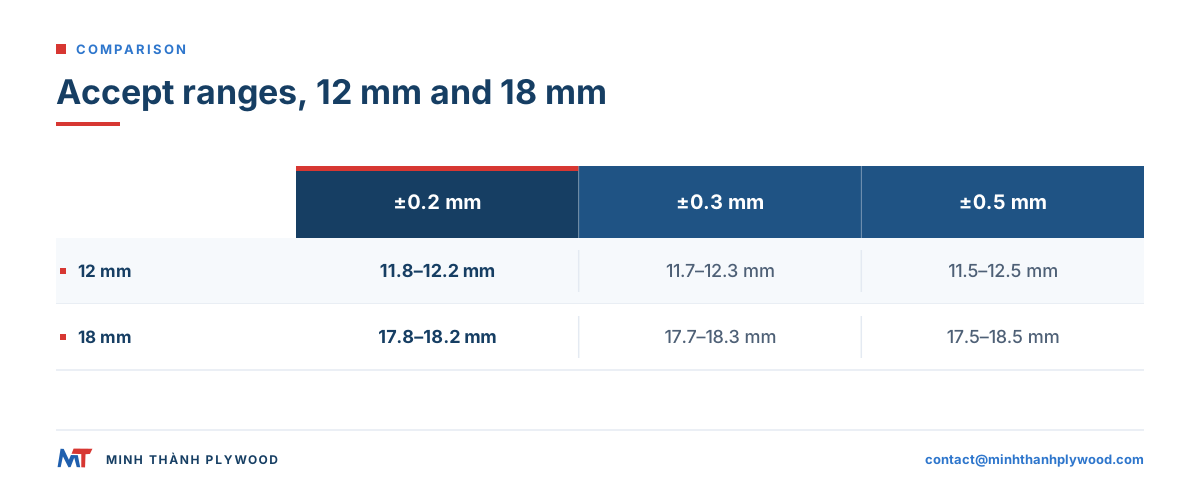
베트남산 연마 가구용 12 mm 판재는 ±0.2–0.3 mm로 관리합니다. 따라서 공차가 ±0.2 mm이면 모든 측정값이 11.8–12.2 mm, ±0.3 mm이면 11.7–12.3 mm에 들어야 합니다. 일반 12 mm 판재의 공차가 ±0.5 mm이면 측정값은 11.5–12.5 mm입니다.
| 12 mm 판재 | 공차 | 허용 범위 |
|---|---|---|
| 연마 가구용, 정밀 공차 | ±0.2 mm | 11.8–12.2 mm |
| 연마 가구용 | ±0.3 mm | 11.7–12.3 mm |
| 일반 합판 또는 코팅합판 | ±0.5 mm | 11.5–12.5 mm |
얇거나 중간 두께인 판재에서는 같은 공차도 더 크게 체감됩니다. 0.3 mm가 판재 두께에서 차지하는 비율이 더 크기 때문입니다. 두께가 허용 범위의 상한에 가까운 서랍 옆판과 하한에 가까운 옆판은 0.6 mm 차이가 나고, 마구리 접합부에서 단차가 드러날 수 있습니다. 서랍 상자, 홈에 끼우는 뒷판, 장부 홈에 넣는 선반에는 ±0.2 mm를 주문하십시오. 12 mm 합판에서 등급, 단판 수와 규격을 확인할 수 있습니다.
베트남산 18 mm 합판의 두께 허용 범위
베트남산 연마 가구용 18 mm 판재는 공차 ±0.2 mm에서 17.8–18.2 mm, ±0.3 mm에서 17.7–18.3 mm입니다. 일반 합판의 공차가 ±0.5 mm이면 허용 범위는 17.5–18.5 mm입니다.
| 18 mm 판재 | 공차 | 허용 범위 |
|---|---|---|
| 연마 가구용, 정밀 공차 | ±0.2 mm | 17.8–18.2 mm |
| 연마 가구용 | ±0.3 mm | 17.7–18.3 mm |
| 일반 합판 또는 코팅합판 | ±0.5 mm | 17.5–18.5 mm |
18 mm는 수납장 몸체에 흔히 쓰이는 두께로, 공차가 두 곳에서 드러납니다. CNC로 가공한 장부 홈과 턱의 깊이, 그리고 엣지 밴딩입니다. 18.5 mm 판재에 18 mm용 엣지 밴드를 붙이면 가장자리에 다듬어야 할 턱이 남고, 17.5 mm 판재에서는 심판이 드러날 수 있습니다. 18 mm 합판에서 단판 수, 심판과 중량을 확인할 수 있습니다.
베트남산 4x8 합판의 두께 공차
베트남산 4x8 합판은 1220 × 2440 mm 규격이며, 같은 제품군이라면 크기와 관계없이 두께 공차가 같습니다. 연마 가구용 판재는 ±0.2–0.3 mm, 일반 합판은 ±0.5 mm이며, 길이와 폭은 ±2 mm로 관리합니다.
판재 크기에 따라 달라지는 점은 하나입니다. 큰 판재일수록 두께가 조금씩 달라질 수 있는 면적이 넓습니다. 따라서 아래 측정 절차에서는 가장자리 한 곳만 재지 않고 네 귀퉁이와 변의 중간 지점, 중앙을 측정합니다. 1250 × 2500 mm 규격과 1220 × 2500 mm, 1220 × 2280 mm 같은 주문 규격에도 같은 공차가 적용됩니다.
EN 315는 합판 두께 공차를 어떻게 정하나요?
EN 315:2000, 합판 — 치수 공차는 합판의 길이, 폭, 두께, 직각도와 모서리 직진도에 관한 유럽 표준입니다. 판재 두께가 커질수록 두께 허용치가 넓어지고, 무연마판과 연마판에 각각 다른 허용치가 적용됩니다. 국내에서 함께 살펴볼 KS 표준 명칭으로는 KS F 3101 보통합판, KS F 3106 표면 가공합판, KS F 3110 콘크리트 거푸집용 합판, KS F 3113 구조용 합판이 있습니다.
EN 315에는 실제 구매 시 중요한 내용도 담겨 있습니다. 일부 용도에는 더 좁은 공차가 필요하며, 제품 표준이나 계약서에서 별도로 정할 수 있습니다. 이 표준의 허용치는 실용 등급부터 가구용 등급까지 폭넓게 적용되므로, 가구 공장에서는 보통 표준보다 더 엄격한 수치가 필요합니다.
EN 315의 두께 허용치를 수치로 보면
EN 315는 호칭 두께에 대한 공차를 계산식으로 정합니다. 연마판의 허용치는 +(0.2 + 0.03t) 및 −(0.4 + 0.03t) mm이고 무연마판은 +(0.8 + 0.03t) 및 −(0.4 + 0.03t) mm이며, 여기서 t는 호칭 두께입니다. 또한 별도의 열을 두어 한 판 안의 두께 편차를 제한합니다. 아래는 계산한 값과 Minh Thanh의 연마 가구용 공차를 나란히 비교한 표입니다.
| 호칭 두께 | EN 315 연마판 (mm) | EN 315 무연마판 (mm) | Minh Thanh 연마 가구용 (mm) |
|---|---|---|---|
| 6 | +0.4 / −0.6 | +1.0 / −0.6 | ±0.2–0.3 |
| 9 | +0.5 / −0.7 | +1.1 / −0.7 | ±0.2–0.3 |
| 12 | +0.6 / −0.8 | +1.2 / −0.8 | ±0.2–0.3 |
| 18 | +0.7 / −0.9 | +1.3 / −0.9 | ±0.2–0.3 |
| 24 | +0.9 / −1.1 | +1.5 / −1.1 | ±0.2–0.3 |
18 mm 연마판에 적용되는 EN 315 허용 범위는 17.1–18.7 mm로 폭이 1.6 mm입니다. Minh Thanh 판재의 공차가 ±0.2 mm이면 허용 폭은 0.4 mm로, 표준 범위의 4분의 1입니다. 12 mm에서는 표준 허용 폭이 1.4 mm이고 0.4 mm와 비교하면 약 3.5배입니다. 수치는 공개된 EN 315 표를 기준으로 계산했으며(2026년 10월 21일 확인), 0.1 mm 단위로 반올림했습니다. 계약서에 인용하기 전에는 구매하려는 판본의 해당 조항을 확인하십시오.
이 페이지의 다른 독자를 위한 표준 두 가지도 비슷한 치수 기준을 다룹니다. ISO 1954:2013(ISO 카탈로그 항목)은 길이와 폭을 미터당 ±1.5 mm, 최대 ±3.5 mm로 정하고, 모서리 직진도는 미터당 1 mm, 직각도는 미터당 1 mm로 제한합니다. 기준 함수율은 10 ± 2 %이며, ISO 9426에 따라 치수를 측정하고 함수율은 ISO 16979에 따라 측정합니다.
미국에서는 NIST가 PS 1-22를 안내합니다. 3/4 in 이하 연마판은 ±1/64 in (0.4 mm), 13/16 in 이하 무연마판·가볍게 연마한 판재·오버레이 판재는 ±1/32 in (0.8 mm)를 허용합니다. 길이 2,440 mm 판재에 ISO 1954를 적용하면 미터당 허용치에 상한을 둔 ±3.5 mm가 적용되므로, 길이와 폭을 ±2 mm로 관리하는 Minh Thanh 기준이 더 엄격합니다.
발주서에는 다음 원칙을 적용하십시오.
- 수치를 적으십시오. 예: 연마판, ±0.2 mm.
- 표준은 측정 방법을 가리키는 용도로만 더하십시오. 예: “EN 315에 따라 측정”.
- 표준 이름만 적지 마십시오. “EN 315 적합”이라고만 쓰면 연마판인지 무연마판인지, 실제 수치가 얼마인지 해석이 달라질 수 있습니다.
최신 판본은 CEN 회원국의 국가 표준 기관에서 확인할 수 있습니다. 예를 들어 아일랜드 표준 판매처에 올라와 있으며(2026년 10월 20일 확인), 영국표준협회도 같은 표준을 BS EN 315:2000이라는 제목으로 안내합니다.
합판 두께는 왜 달라지나요?
합판은 단판마다 두께가 조금씩 다르고, 압착과 접착제, 함수율이 각각 편차를 더하기 때문에 두께가 달라집니다. 표판 단판은 보통 0.2–0.5 mm이며 유럽에서는 0.3 mm가 흔합니다. 심판 단판은 1.4–2.0 mm이고, 18 mm 판재에는 보통 11–13겹이 들어가므로 작은 차이도 누적됩니다.
주요 원인을 판재가 만들어지는 순서대로 살펴보면 다음과 같습니다.
- 단판 두께. 회전 박리한 심판 단판은 완전히 균일하지 않습니다. 두꺼운 단판과 얇은 단판은 등급 선별 과정에서 구분합니다.
- 적층. 심판 단판의 겹침이나 틈은 부분적으로 두껍거나 얇은 지점을 만듭니다. 스티칭으로 단판을 고정해 틈을 막습니다.
- 접착제 도포량. 접착층의 두께가 고르지 않으면 압착 후 판재 두께가 달라집니다.
- 압착 압력과 온도. 프레스가 적층 구조를 압축합니다. 압력이 고르지 않으면 판재 두께도 고르지 않습니다.
- 함수율. 압착 뒤 함수율이 바뀌면 판재 두께도 늘거나 줄어듭니다.
단판 선별과 스티칭, 압착 조건 관리를 통해 편차를 줄이고, 심판 두께를 보정한 뒤 표면을 연마해 남은 편차를 제거합니다.
이중 압착과 연마로 ±0.2 mm를 맞추는 방법
Minh Thanh는 가구용 판재를 두 차례 압착해 ±0.2 mm 공차를 맞춥니다. 먼저 심판을 압착하고 두께를 보정한 다음, 표판과 이판을 붙여 압착하고 판재를 연마합니다. 각 단계가 앞 단계에서 생긴 편차를 보정합니다.
- 심판 압착. 교차 적층한 심판 단판에 접착제를 바르고 압착해 한 장의 판재로 만듭니다.
- 심판 두께 보정. 심판을 연마해 두께를 고르게 맞춥니다. 표판과 이판을 평탄한 바탕에 붙일 수 있습니다.
- 표판과 이판 압착. 두께를 보정한 심판에 표판 단판과 이판 단판을 압착합니다.
- 판재 연마 및 광택 처리. 양면을 연마해 최종 두께를 맞춥니다.
- 측정. 포장 전에 발주 공차에 맞는지 두께를 확인합니다.
한 번만 압착한 판재는 심판의 편차가 완성 판재까지 이어집니다. 이를 평평하게 연마하려면 일부 지점에서 얇은 표판 단판을 뚫고 지나갈 수 있습니다. 먼저 심판 두께를 보정하면 마지막 연마를 가볍게 할 수 있습니다. 두께 보정 합판에서 공정을 단계별로 확인할 수 있습니다.
가구·수납장·CNC 가공에서 두께 공차가 중요한 이유
두께 공차가 맞아야 부품이 재작업 없이 조립됩니다. 가구 생산 라인에서는 공차를 벗어난 판재가 각 이음부에서 작업 시간을 늘립니다.
| 작업 | 공차를 벗어났을 때 생기는 문제 |
|---|---|
| CNC 홈과 장부 홈 가공 | 얇은 판재에서는 선반이 헐겁고 두꺼운 판재에서는 억지로 끼워야 함 |
| 경첩 컵과 드릴 가공 부속 | 깊이가 달라져 부속이 튀어나오거나 판재를 뚫고 나옴 |
| 엣지 밴딩 | 두꺼운 판재는 턱을 다듬어야 하고, 얇은 판재는 심판이 드러남 |
| 라미네이팅과 HPL 압착 | 광택 필름 아래 얇은 부분이 꺼져 보임 |
| 조립식 가구 조립 | 캠 잠금장치와 목심 이음부가 어긋남 |
| UV 코팅 라인 | 롤러가 낮은 부분에 닿지 않아 코팅 두께가 달라짐 |
그래서 연마 가구용 판재에는 ±0.2–0.3 mm, 건축용 판재에는 ±0.5 mm를 적용합니다. 거푸집 판재는 표면을 덮어 재사용하지만, 수납장 문짝은 가공과 엣지 마감, 표면 처리를 거칩니다.
상차 시 또는 도착 후 합판 두께 측정법
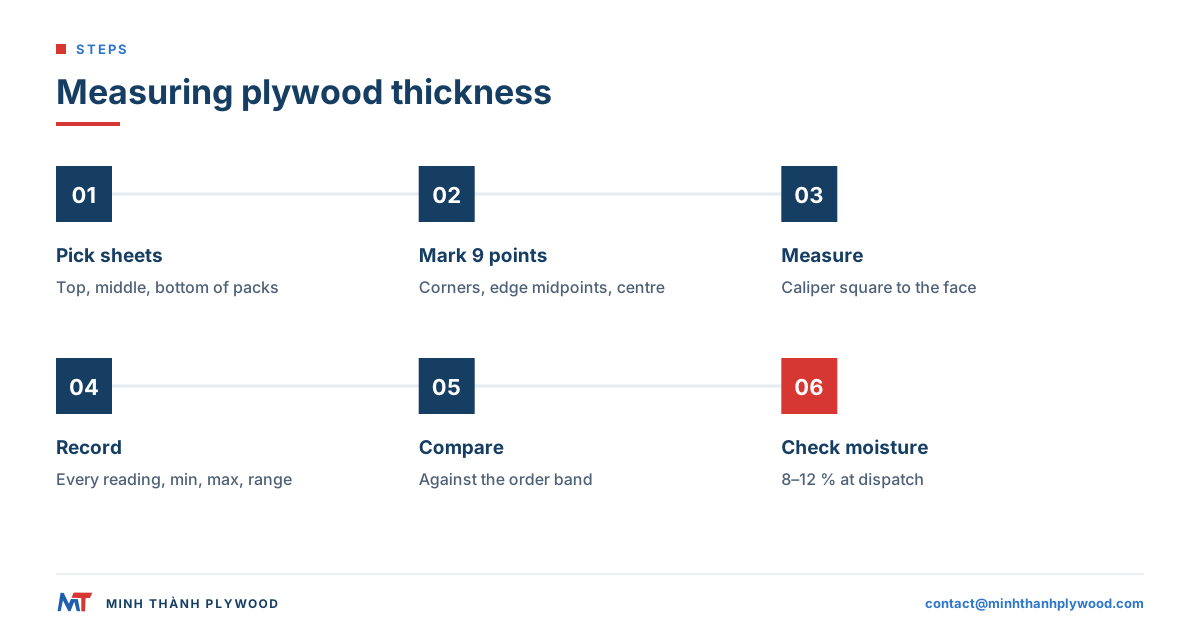
디지털 캘리퍼스나 마이크로미터로 표본 판재마다 여러 지점의 두께를 측정하십시오. 절단면에서 떨어진 곳을 재고 모든 값을 기록합니다. 측정값이 하나라도 합의한 범위 밖이면 해당 판재는 적합하지 않습니다.
- 표본 판재를 고릅니다. 여러 묶음에서 골라 각 묶음의 위·중간·아래쪽 판재를 포함합니다.
- 측정 지점을 표시합니다. 가장자리에서 안쪽으로 떨어진 네 귀퉁이와 각 변의 중간 지점, 중앙을 정합니다.
- 각 지점을 측정합니다. 측정 도구를 표면에 직각으로 대고 단판을 누르지 않습니다.
- 측정값을 기록합니다. 판재 번호와 묶음 번호를 적고, 판재별 최솟값·최댓값·범위를 기록합니다.
- 발주 사양과 비교합니다. 모든 값이 공차 범위 안에 있어야 하며, 판재 내 편차에도 제한을 두었다면 그 범위도 충족해야 합니다.
- 범위를 벗어난 측정값은 도구와 판재가 함께 보이게 촬영합니다.
- 같은 판재의 함수율을 확인합니다. 젖은 판재는 두껍게 측정됩니다.
양측이 같은 방식으로 측정하도록 생산 전에 절차와 표본 수를 공장과 합의하십시오. Minh Thanh는 모든 선적분을 상차 전에 사진과 영상으로 촬영해 구매자에게 전달합니다.
한 판 안의 두께 편차와 평탄도
판재 내 두께 편차는 한 판에서 가장 두꺼운 측정값과 가장 얇은 측정값의 차이입니다. 호칭 두께에 대한 공차만큼 중요합니다. 한 모서리에서 18.2 mm, 중앙에서 17.8 mm로 측정된 판재는 ±0.2 mm 범위 안에 있지만 표면을 가로질러 0.4 mm 단차가 있습니다.
한 판 안의 편차는 심판 단판의 틈과 겹침, 고르지 않은 압착에서 생깁니다. 판재 간 편차와 원인이 같습니다. 심판 두께를 보정하면 편차를 처음부터 줄일 수 있습니다. 라미네이팅, 고광택 도장과 CNC 네스팅 작업에는 호칭 두께 공차와 함께 판재 내 편차 제한도 공장에 요청하십시오.
평탄도는 별도의 특성입니다. 두께가 고른 판재도 휠 수 있습니다. 균형 잡힌 구조, 출고 시 함수율 8–12 %, 평평한 상태로 보관하면 판재를 평탄하게 유지할 수 있습니다. 합판의 휨과 평탄도에서 보관과 취급 방법을 확인할 수 있습니다.
출고 뒤 수분 변화가 합판 두께에 미치는 영향
합판은 주변 공기에서 수분을 흡수하거나 방출하며, 두께도 그에 따라 달라집니다. Minh Thanh는 출고 시 단판과 완성 판재를 함수율 8–12 %로 건조합니다. 이는 가구용 합판의 일반적인 범위이며, 공차도 이 상태에서 측정합니다.
습한 창고에 보관한 판재는 상차 때보다 도착 후 두껍게 측정될 수 있습니다. 난방을 하는 건조한 공장으로 옮긴 판재는 몇 주 뒤 얇게 측정될 수 있습니다. 두께와 함수율을 함께 측정하십시오. 함수율이 허용 범위인데 두께가 여전히 공차를 벗어나면 부적합 판재입니다. 함수율이 높다면 판재에 적응 시간을 준 뒤 판정하십시오.
두께 공차와 표판 단판: 연마 관통 한계
연마로 판재 두께를 공차 안에 맞출 수 있지만, 표판 단판이 0.2–0.5 mm라면 연마 여유가 거의 없습니다. 한 번만 압착해 두께가 고르지 않은 판재를 ±0.2 mm까지 낮추려다 보면, 심판이 두꺼운 지점에서 표판 단판을 뚫고 심판 색이 표면에 드러날 수 있습니다.
따라서 엄격한 공차는 표판을 붙이기 전에 심판 두께를 보정한 판재에 적용해야 합니다. 이런 판재는 마지막 연마에서 얇고 균일한 층만 제거하므로 표판의 등급을 온전히 유지할 수 있습니다. 두께를 확인할 때는 사광 아래에서 표면 상태도 살피십시오.
- 연마 관통: 표판 단판이 사라져 심판이 드러난 부분입니다.
- 연마 자국: 마모되었거나 고르지 않은 벨트가 표면에 남긴 선입니다.
- 가장자리의 얇은 부분: 한쪽을 더 세게 연마했다는 신호입니다.
두께 범위 안에 들어도 연마 관통이 있으면 표판 등급 결함입니다. 승인된 표본을 기준으로 판정합니다.
구매 발주서에 적을 내용
품목마다 표면과 측정 방법을 함께 적고 공차는 수치로 표시하십시오. 발주서의 한 줄은 다음처럼 쓸 수 있습니다.
18 mm × 1220 × 2440 mm, 양면 연마, 두께 공차 ±0.2 mm, 길이와 폭 ±2 mm, 출고 시 함수율 8–12 %, 표본 판재당 9개 지점 측정.
분쟁을 줄이려면 다음 사항을 정하십시오.
- 품목마다 공차를 하나씩 정합니다. 12 mm 연마판과 18 mm 코팅합판을 한 컨테이너에 섞어 주문한다면 공차도 각각 적어야 합니다.
- 모든 품목에 연마 여부를 표시합니다. 표면 상태에 따라 맞출 수 있는 공차가 달라집니다.
- 측정 절차를 정합니다. 판재당 측정 지점, 묶음당 표본 판재 수와 측정 도구를 적습니다.
- 표본을 승인합니다. 표본을 측정하고 그 결과를 발주서와 함께 보관합니다.
Minh Thanh는 무료 표본을 보내므로 주문 전에 판재를 측정할 수 있습니다.
베트남산 맞춤 두께와 공차
베트남산 합판의 맞춤 공차는 일반 규격과 같은 방식으로 주문합니다. 품목별 수치를 적고 표본을 승인하십시오. Minh Thanh는 3–40 mm 판재를 1220 × 2440 mm, 1250 × 2500 mm 및 주문 규격으로 생산하며, 연마 가구용 판재는 최소 ±0.2 mm까지 관리합니다.
기존 가구 시스템에 맞추는 판재처럼 비표준 두께가 필요하면 선별된 단판을 사용하고, 목표 규격에 맞춰 심판 단판 두께를 정합니다. 3–5 mm 얇은 판재는 항상 5겹으로 만듭니다. 두께, 공차, 표판, 심판과 수량을 contact@minhthanhplywood.com 또는 WhatsApp +84 988 586 601로 보내 견적을 요청하십시오. 몇 시간 안에 회신합니다.
구매 담당자가 자주 묻는 질문
합판의 일반적인 두께 공차는 얼마인가요?
한 가지 기준으로 정해져 있지는 않습니다. 연마 가구용 합판은 보통 ±0.2–0.3 mm, 일반 합판과 코팅합판은 약 ±0.5 mm, 포장용 합판은 ±0.5–1.0 mm입니다. 표준 이름에 기대지 말고 발주서에 수치를 적으십시오.
베트남산 가구용 합판의 두께 공차는 어느 정도인가요?
두 차례 압착한 뒤 연마하는 공장에서 생산한 가구용 합판은 ±0.2–0.3 mm가 일반적입니다. Minh Thanh는 가구용 합판을 최소 ±0.2 mm까지, 일반 합판과 코팅합판을 ±0.5 mm까지 관리하며 길이와 폭은 ±2 mm로 관리합니다.
합판의 호칭 두께와 실측 두께는 어떻게 다른가요?
호칭 두께는 18 mm처럼 판재를 판매할 때 표시하는 규격입니다. 실측 두께는 캘리퍼스로 실제 측정한 값입니다. 모든 측정값이 호칭 두께에 합의된 공차를 더하고 뺀 범위 안에 들어야 적합한 판재입니다.
18 mm 합판의 두께 허용 범위는 얼마인가요?
공차가 ±0.2 mm인 연마 가구용 합판은 17.8–18.2 mm여야 합니다. 일반 합판 기준인 ±0.5 mm에서는 17.5–18.5 mm입니다.
12 mm 합판의 두께 허용 범위는 얼마인가요?
공차가 ±0.2 mm이면 11.8–12.2 mm, ±0.3 mm이면 11.7–12.3 mm, ±0.5 mm이면 11.5–12.5 mm입니다.
EN 315는 합판 두께 공차를 정하나요?
네. EN 315:2000은 합판의 두께, 길이, 폭, 직각도와 모서리 직진도에 관한 유럽 치수 공차 표준입니다. 두께 허용치는 판재가 두꺼워질수록 넓어지며, 연마판과 무연마판에 각각 다른 값이 적용됩니다. 더 정밀한 판재가 필요하면 발주서에 수치를 적으십시오.
합판 두께는 어떻게 측정하나요?
디지털 캘리퍼스나 마이크로미터를 사용해 표본 판재마다 여러 지점을 측정하십시오. 모서리에서 떨어진 네 귀퉁이, 각 변의 중간 지점과 중앙을 포함하고 모든 값을 기록합니다. 측정값 하나라도 합의한 범위를 벗어나면 공차를 벗어난 판재입니다.
합판 두께는 왜 달라지나요?
단판마다 두께가 조금씩 다르고, 접착제 도포량과 압착 압력도 편차를 만듭니다. 압착 뒤 수분 변화도 판재 두께에 영향을 줍니다. 심판 두께를 보정하고 완성 판재를 연마하면 편차 대부분을 줄일 수 있습니다.
공차를 더 좁히면 비용이 더 드나요?
네. 단판 선별, 심판의 두 차례 압착, 두께 보정 연마에는 시간과 자재가 더 듭니다. 가구 부품, CNC 가공 부품과 라미네이팅 부품에는 ±0.2 mm를 적용하고, 거푸집과 상자에는 ±0.5 mm면 충분합니다.
원하는 두께 공차로 주문할 수 있나요?
네. 품목별 공차와 연마 여부를 적고 표본을 승인하십시오. Minh Thanh는 3–40 mm 판재를 생산하며, 연마 가구용 합판은 최소 ±0.2 mm까지 관리합니다.