
縫合芯夾板是在熱壓前,先將芯材內層單板縫合或拼接,使各層邊對邊接合、不留空隙也不重疊的夾板。台灣與香港的傢俱、系統櫃和模板業者,可依成品是否露邊或需加工,確認芯材結構與表面平整要求。這種做法可讓板材更平整、厚度均勻,邊緣結構也完整。Minh Thanh Plywood的傢俱用芯材會水平與垂直縫合,每片傢俱級板材都經二次熱壓。
什麼是縫合芯夾板?
縫合芯夾板是在組坯與熱壓前,將芯材單板沿邊緣縫合或拼接。如此一來,每一層內芯都成為連續完整的板面,沒有開口接縫、單板重疊或缺片。
「縫合」一詞源自越南與中國板廠的做法:用線穿過接縫,將狹幅芯材單板實際縫在一起。板廠與買家也會使用拼接芯材、組芯或接合芯材等說法,目的都是讓芯材接縫閉合。
這對買家有幾個實際影響:
- 平整度:沒有空隙或重疊的芯材,熱壓後厚度較均勻,面層也更平整。
- 厚度公差:芯材均勻,才容易達到較嚴格的砂光公差。
- 邊緣:加工或外露的邊緣呈現完整實心層次,不會露出空洞。
- 膠合:接縫閉合後,膠線可在整片板材上均勻受壓。
Minh Thanh Plywood的傢俱用板芯層會水平與垂直縫合,每片傢俱級板材都經二次熱壓。
越南全幅交叉縫合芯夾板:什麼是全層縫合芯材?
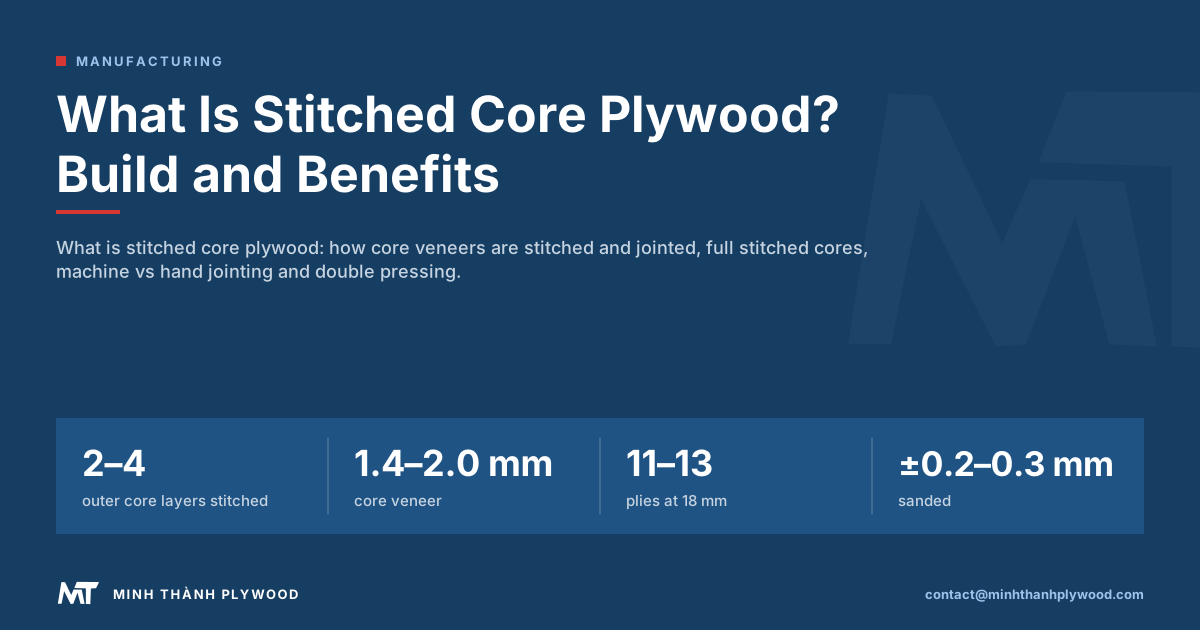
全層縫合芯夾板的每一層芯材都經縫合,從面層下方一路到中心層。一般縫合芯材通常只縫合最外側2–4層,因為這些層較容易透過面層顯現,也承受大部分彎曲應力。
| 芯材結構 | 縫合層數 | 買家訂購用途 |
|---|---|---|
| 散排芯材 | 無 | 包裝夾板、木箱、隱蔽部位 |
| 縫合芯材(標準傢俱用) | 最外側2–4層芯材 | 傢俱、櫥櫃、貼皮與塗裝板材 |
| 全層縫合芯材 | 每一層芯材 | 外露或加工邊緣、CNC零件、UV塗裝板材、薄型裝飾面層 |
每一層芯材都縫合的做法需依訂單要求製作。越南訂單上寫「全幅交叉縫合芯材」,意思相同:每一層內芯都沿橫向與縱向縫合。
為什麼要拼接芯材單板?
製作芯材的原木尺寸不足以旋切出全幅單板,因此需要拼接。越南芯材使用白安息香木、尤加利木和相思木等人工林樹種,由小徑木在旋切機上旋切而成。
人工林原木旋切後的芯材單板有以下特點:
- 厚度為1.4–2.0 mm,呈狹幅條狀或短片,寬度小於板材。
- 天然裂縫與不規則邊緣,需要修邊或接合。
- 需要去除水分:單板在組坯前先乾燥,成品板出廠時含水率為8–12 %。
製作一層1220 × 2440 mm的芯材,板廠會將數片單板並排組合。單板的接合方式,會決定芯材層是否出現空隙、重疊或平整接縫。旋切單板與刨切單板一文說明從原木取單板的方式。
芯材拼接方法比較
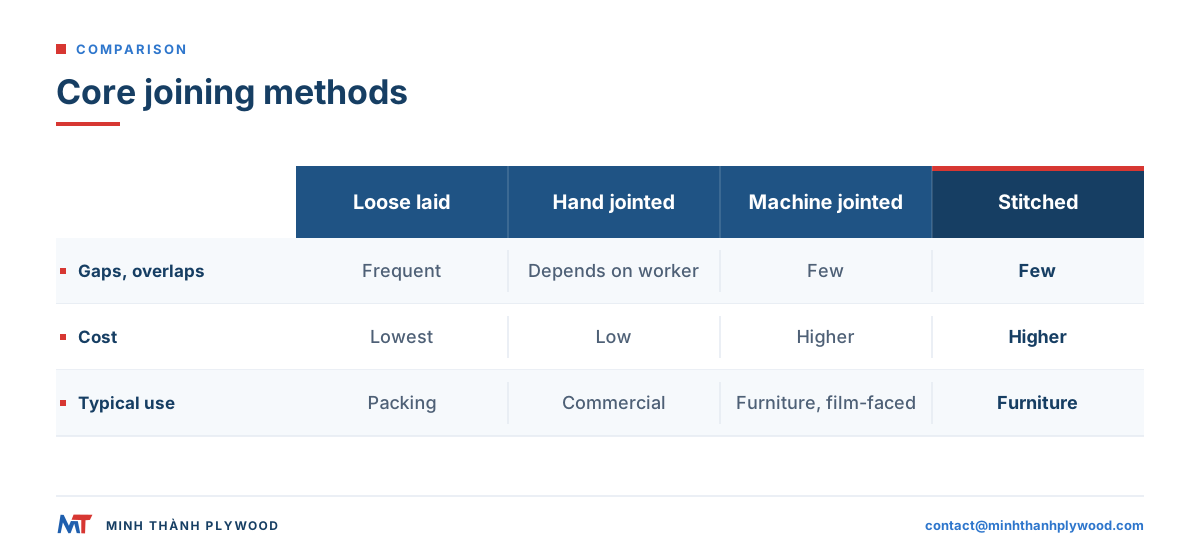
將狹幅單板組成一層芯材,常見有四種做法;差別在於上膠與熱壓時,接縫能否維持閉合。
| 方法 | 芯材層的製作方式 | 空隙與重疊 | 成本 | 常見產品 |
|---|---|---|---|---|
| 散排 | 單板直接排在膠線上,彼此不接合 | 常見;上膠與熱壓時單板會移位 | 最低 | 包裝夾板 |
| 手工拼接 | 工人將單板邊緣緊靠,再用膠帶或膠固定接縫 | 取決於工人;比散排少 | 低 | 商用夾板 |
| 機械拼接(組芯機) | 機器修出直邊,再將單板接成連續板面 | 少;接縫平直且緊密 | 較高 | 傢俱用與覆膜芯材 |
| 縫合 | 用線沿接縫縫合單板,可縫合一個或兩個方向 | 少;縫線能在上膠與熱壓時固定接縫 | 較高 | 傢俱用夾板、全層縫合芯材 |
縫合與機械拼接的目標相同。厚板使用縫合有一項優點:上膠和移動板材堆疊至壓機時,縫線能固定單板;這些步驟中,散排單板容易移位。
機械拼接與手工拼接芯材
機械拼接與縫合比手工拼接更容易做出一致的芯材,因為接縫不再取決於每位工人的目測。手工拼接也能做出良好的芯材,但每片板材、每個班次的結果差異較大。
| 項目 | 機械拼接或縫合 | 手工拼接 |
|---|---|---|
| 接縫直度 | 接合前先修直邊緣 | 取決於單板邊緣 |
| 空隙風險 | 低 | 較高,尤其在單板端部 |
| 重疊風險 | 低 | 較高,尤其在單板互相推擠處 |
| 貨櫃整批一致性 | 高 | 隨工人與班次而異 |
| 適用產品 | 傢俱、CNC零件、UV塗裝與薄面層 | 商用與一般用途板材 |
對買家而言,實際該確認的不是板廠使用哪種機器,而是樣品切面每一層是否平整完整。可檢查樣品,並查看裝貨前照片。
芯材空隙與重疊為何是問題?
芯材空隙與重疊是夾板常見的隱蔽缺陷:它們位於板內,即使表面看起來完好,板材仍可能在使用時出問題。
- 芯材空隙:兩片芯材單板之間的空缺。該處強度會降低,薄面層可能顯出凹陷,切割或加工後的邊緣則會露出孔洞。
- 芯材重疊:兩片單板上下重疊。板材在該處較厚,表面會出現凸脊,砂光時還可能磨穿上方的面層單板。
- 芯材缺片:某一層有一處沒有單板。這種缺陷如同大型空隙,且可能造成鼓泡,因為壓機無法在該處將膠線壓合。
傢俱工廠可能看到以下缺陷:
| 缺陷 | 傢俱工廠看到的問題 |
|---|---|
| 芯材空隙 | 銑削邊緣有孔洞、封邊下陷、螺絲沒有材料可咬合 |
| 芯材重疊 | 表面凸脊、貼皮磨穿、厚度不均 |
| 芯材缺片 | 局部鬆軟、鼓泡、局部脫膠 |
| 層次不均 | 板面各處厚度不同,裁切後翹曲 |
最省成本的預防時點,是組成芯材時。採用縫合或機械拼接,可以在上膠前排除大部分這類缺陷。
縫合如何影響平整度、厚度與脫膠?
縫合可改善平整度、厚度公差與膠合狀況,因為每條膠線下方都有平整的芯材,受壓也較均勻。
- 平整度。 結構平衡、層次均勻的板材,裁切後仍能保持平整。空隙與重疊會造成單側不平衡,裁切後的零件便會彎曲。
- 厚度。 重疊處會變厚,空隙處會變薄。接縫閉合後,砂光較容易將板材修至公差範圍內,而不會磨穿面層。我們的砂光傢俱用板材公差為±0.2–0.3 mm,最低可達±0.2 mm。
- 膠合。 膠在均勻壓力下固化效果較好。空隙會使膠線下方沒有材料承壓;重疊則讓該處局部承受全部壓力。兩者都可能成為脫膠的起點。
縫合不能取代適用的膠或正確的壓製方式;它能提供平整芯材,讓膠與壓機發揮作用。夾板品質管制一文介紹膠合與厚度檢查。
什麼是二次熱壓夾板?
二次熱壓夾板會經過兩次熱壓:先將芯材板熱壓並校準厚度,再於第二次熱壓時貼合面板與背板單板。有些貿易商稱之為雙芯夾板或二次壓製夾板。
第二次熱壓的重要性:
- 芯材厚度校準。 第一次熱壓後,芯材板會經砂光,調整至均勻厚度。面層貼合前,先去除細小的凹陷或凸脊。
- 在平整基材上貼合薄面層。 面層單板厚度為0.2–0.5 mm。貼在厚度已校準的芯材上,表面較平整,也不會映出芯材的不規則處。
- 減少面層缺陷。 表面凹陷、凸脊與砂穿較少見;對UV塗裝、塗漆及薄型裝飾面層尤其重要。
我們的工廠將傢俱級板材一律採二次熱壓。使用MR膠時,熱壓溫度約為110–120 °C;使用WBP(酚醛樹脂膠)時,約為130–145 °C。
哪些夾板需要縫合芯材?
凡是成品的表面、邊緣或厚度會直接呈現的用途,都需要縫合芯材。板材若會被遮蔽或僅使用一次,則不需要。
| 用途 | 是否需要縫合芯材? | 原因 |
|---|---|---|
| 傢俱箱體與門板 | 需要 | 表面平整,邊緣完整,適合封邊與安裝五金 |
| 廚房櫥櫃 | 需要 | 鉸鏈與滑軌螺絲會鎖在邊緣 |
| CNC切削零件與裁切尺寸板材 | 需要;外露邊緣應採全層縫合 | 每個切面都會露出芯材 |
| UV塗裝或塗漆板材 | 需要 | 凹陷或凸脊會透過亮面塗層顯現 |
| 3–6 mm薄夾板 | 選用單板製作5層(3–5 mm) | 每一層在板材中所占比例都大 |
| 商用夾板 | 可選 | 用於隱蔽部位,或會塗裝、覆蓋的部位 |
| 包裝夾板 | 不需要 | 一次性使用,通常採散排芯材 |
縫合芯材是我們傢俱用夾板的標準做法。完整規格請參閱傢俱用夾板產品頁。
縫合芯材的製作流程
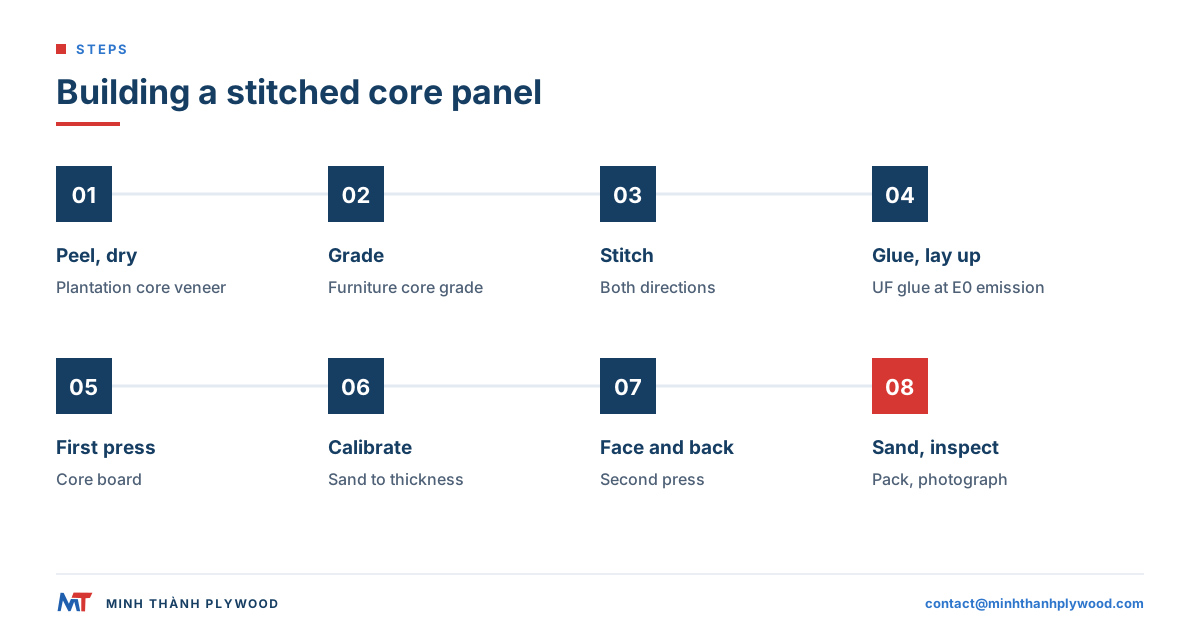
縫合芯材板依固定順序製作,每個步驟都能減少空隙、重疊或厚度不均的成因。
- 旋切與乾燥。 人工林原木經旋切製成芯材單板,再進行乾燥。單板乾燥一文介紹目標含水率與乾燥缺陷。
- 分級。 依品質篩選芯材單板;傢俱用板材採用較好的芯材等級。請參閱工廠單板分級。
- 修邊與縫合。 將單板修成直邊,再縫合成完整芯材層,縫合方向包括橫向與縱向。
- 上膠與組坯。 傢俱與室內用板材使用甲醛釋出等級為E0的UF膠;各層木紋方向交錯成直角排列。
- 第一次熱壓。 將芯材板熱壓成形。
- 校準厚度。 將芯材板砂光至均勻厚度。
- 貼合面板與背板。 上膠後,於第二次熱壓時貼合面板與背板單板。
- 砂光與拋光。 將板材砂光、拋光至公差範圍;兩面都可處理至適合UV塗裝。
- 檢查與包裝。 依訂單檢查厚度、表面與邊緣,再包裝,並在裝貨前拍照與錄影。
依此方式製作的18 mm傢俱用板材,通常有11–13層。
買家如何檢查芯材品質?
買家可在樣品、裝貨前照片及到貨檢查時,查看切面並測量厚度,以判斷芯材品質。
- 從兩個方向切開樣品。 順著與橫跨木紋各切一條。每一層都應連續完整,沒有空洞或單板重疊。
- 沿表面查看。 用斜射光照射,芯材不平整造成的凹陷與凸脊會顯現。
- 在多處測量厚度。 使用校準過的卡尺測量四角與中心,再和書面公差比較。
- 加工測試零件。 銑削邊緣、封邊並安裝鉸鏈,空洞與鬆軟處會立即顯現。
- 要求裝貨前提供邊緣照片。 照片應拍攝該批產品的切面,並將尺放入畫面中。
到貨檢查也應採用相同方式。夾板品質管制頁面列出包裝前的檢查項目。
整片芯材、散排芯材與其他業界用語
不同板廠與市場對芯材的稱呼不盡相同,買家應確認報價單中每個詞的具體意思。
| 用語 | 通常代表的意思 |
|---|---|
| 縫合芯材 | 組坯前用線縫合芯材單板接縫 |
| 全層縫合芯材 | 每一層芯材都縫合,不限於最外側層 |
| 拼接或組芯 | 用機械或手工將單板沿邊緣接合 |
| 接合芯材 | 用膠接或膠帶將單板接合 |
| 散排芯材 | 單板未經接合,直接排列 |
| 整片芯材 | 中國板廠使用的說法;可能指手工排列的大幅單板、機械拼接單板或單片完整單板,應確認實際做法 |
| 二次熱壓、雙芯 | 先熱壓並校準芯材,再壓合面層 |
兩份報價若使用相同產品名稱但價格不同,差異往往在芯材等級、拼接方式、面層處理、膠種與公差。
採購單應列明哪些規格?
芯材結構應列為明確的規格項目,不要只寫品質形容詞。採購單寫清雙方談妥的條件,縫合芯材就容易檢查。膠合品質要求見BS EN 314-2;使用條件則見BS EN 636:2012+A1:2015,內容涵蓋乾燥、潮濕或戶外環境使用的結構用與一般用途夾板。
- 芯材樹種:傢俱用白安息香木或尤加利木;相思木與松木可依訂單供應。
- 芯材等級:傢俱級芯材,不採用散排層。
- 縫合方式:縱橫兩個方向都縫合;有需要時明列「全層縫合,每一層芯材都縫合」。
- 熱壓方式:二次熱壓,貼合面層前先校準芯材厚度。
- 層數:例如18 mm、11層。
- 厚度與公差:例如18 mm ±0.2 mm,砂光後尺寸。
- 膠與甲醛釋出等級:UF膠、甲醛釋出等級E0,或依規格採用MR/三聚氰胺強化膠或酚醛樹脂(WBP)膠合。
- 面層:列明樹種與等級搭配、砂光處理;若要塗裝,註明適合UV塗裝。
- 含水率:出貨時為8–12 %。
規格可寫成:18 mm,1220 × 2440 mm,白安息香木芯材,全層縫合,二次熱壓,11層,±0.2 mm,E0甲醛釋出等級的UF膠,樺木D/E面層,適合UV塗裝。
Minh Thanh Plywood如何製作芯材?
我們以白安息香木或尤加利木人工林單板製作傢俱用芯材,並採橫向與縱向縫合;每片傢俱級板材都經二次熱壓。全層縫合可依訂單要求製作。
| 項目 | 我們的標準 |
|---|---|
| 芯材 | 白安息香木或尤加利木;相思木與松木可依訂單供應 |
| 芯材結構 | 橫向與縱向縫合 |
| 熱壓 | 兩次:先熱壓並校準芯材,再壓合面板與背板 |
| 膠 | 傢俱與室內用板材使用甲醛釋出等級E0的UF膠 |
| 公差 | 砂光傢俱用板材為±0.2–0.3 mm,最低可達±0.2 mm |
| 厚度範圍 | 3–40 mm |
| 甲醛排放證明 | CARB P2/TSCA Title VI,ICTT板廠編號23024;六次ASTM D6007氣候箱測試平均值為0.014–0.032 ppm,低於0.05 ppm限值 |
| 品質系統 | ISO 9001:2015(KAC25/0185);TCVN 11902:2017(VietCert 141.1-VNC-HC) |
| 每批出貨證明 | 裝貨前提供照片與影片 |
CARB P2/TSCA Title VI規定詳見EPA甲醛標準頁面。可索取免費樣品,先切開檢查芯材再下單。請透過傢俱用夾板產品頁提供厚度、芯材與面層要求,或在夾板製造流程了解完整產線。
採購常見問題
什麼是縫合芯夾板?
縫合芯夾板是在熱壓前,將芯材單板縫合或拼接,使每一層內芯連成完整板面,沒有空隙或重疊。
什麼是全層縫合芯夾板?
全層縫合芯夾板的每一層芯材都經縫合,不只面層下方最外側的2–4層。若板材邊緣會外露或加工,或必須完全沒有空洞,可訂製這種結構。
夾板的芯材拼接是什麼?
芯材拼接是在組坯前,將狹幅旋切芯材單板接成全幅板材;可用手工、拼接機或縫合方式,讓芯材接縫閉合。
機械拼接芯材比手工拼接好嗎?
機械拼接與縫合能固定接縫,讓同一批板材的芯材更均勻。手工組芯也能做出良好芯材,但空隙與重疊較受個別工人的操作影響,板與板之間差異也較大。
什麼是二次熱壓夾板?
二次熱壓夾板會經過兩次熱壓:先熱壓芯材板並校準厚度,再於第二次熱壓時貼合面板與背板單板。這樣可讓板材更平整、表面更整潔。
芯材空隙為什麼會影響夾板?
芯材空隙是板內的缺口,會削弱該處強度;薄面層上可能顯出凹陷,切削邊緣則會留下孔洞,使螺絲或鉸鏈沒有材料可固定。
縫合芯夾板會比較貴嗎?
會。縫合與二次熱壓需要額外人力和壓機時間。對傢俱與CNC加工而言,這筆額外成本通常低於零件遭退貨、重新貼面或索賠的成本。
包裝夾板和商用夾板會使用縫合芯材嗎?
通常不會。包裝夾板使用散排芯材;商用夾板則使用散排或拼接芯材,因為這些用途對平整度與邊緣品質的要求較低。
如何檢查夾板樣品的芯材?
沿兩個方向切開樣品,從切面查看空隙、重疊和層次不均;在幾個位置測量厚度,並用斜射光檢查表面有沒有凹陷或凸脊。
縫合芯材的採購單應列出什麼?
列明芯材樹種、芯材縫合方式與縫合層數、二次熱壓、層數、厚度與公差、膠及甲醛釋出等級,以及面板與背板的等級。