
成形合板とは、薄い単板を接着して型に入れ、接着剤が硬化するまでプレスし、切り込みや蒸気を使わずに曲面を保たせる合板です。椅子、座面シェル、曲面パネルなどに使われます。日本の家具メーカーや輸入商社が横浜港・大阪港などを経由して調達する場合も、形状、単板、接着剤、寸法公差を発注前に決めておくと見積もりを比較しやすくなります。発注時には図面、型の設計、単板と接着剤の仕様、許容差を送ります。Minh Thanh Plywoodは、これらの部材と組み合わせる平面の家具用合板を供給しています。
成形合板とは?曲面合板の特徴と用途
成形合板(曲面合板、モールド合板)は、接着剤が硬化する間に、型の中でプレスして曲面または立体形状にした合板です。硬化後は、切り込みや蒸気、固定具を使わずに形状を保ちます。
平板合板と同じく、薄い木材単板と接着剤を層状に重ねて作ります。必要な強度に応じて木目を交差させます。違いはプレス方法です。平板合板は平らな熱盤の間でプレスしますが、曲面合板は部材の形に合わせた雄型と雌型の間、または成形型にかぶせた膜を使ってプレスします。
| 形状・製法 | 製法 | 保持する形状 | 主な用途 |
|---|---|---|---|
| 成形合板(曲面合板) | 単板を接着して型でプレス | 固定された、再現性の高い曲面または立体形状 | 椅子の座面・シェル、背もたれ、曲面の前板、ケース |
| フレキシブル合板を曲げて固定 | 薄い曲げ合板を枠に沿わせる | 枠で保持する曲面 | 曲面壁、カウンター、柱 |
| 裏面に切り込みを入れた合板 | 平板の裏面を横切るように鋸で切る | 枠で保持する曲面 | 現場作業、展示什器 |
| 型に積層 | 薄い合板を数枚、型に接着 | 固定された曲面 | 単品部材、アーチ |
家具ブランドが同じ曲面を数百、数千個単位で必要とするなら、成形合板が適しています。現場作業や一点物には、ほかの方法が向いています。現場での加工方法は合板を曲げる方法をご覧ください。
曲げ合板シートの寸法・厚さ・曲げ半径
曲面が1つだけ、または少量なら、フレキシブル合板をシート単位で購入できます。英国の木材販売店では、2440 × 1220 mmの定尺板が、厚さ5 mmと8 mmで流通しています。表板の木目は長手方向または横方向で、リブや成形型に沿わせて曲げ、固定します。曲げる方向に合わせて木目を選び、先にサンプルを取り寄せてください。
| フレキシブル合板(2440 × 1220 mm) | 表示される最小曲げ半径 | 英国での参考価格(1枚、VAT別) |
|---|---|---|
| 5 mm、木目は長手方向または横方向 | 約50 mm | 約£22–£34 |
| 8 mm、木目は長手方向または横方向 | 約80 mm | 約£35–£49 |
曲げ半径と価格は供給元や積層構成によって異なるため、表は目安として扱い、実際に使うサンプルで曲げて確認してください。薄い板ほど小さな半径に曲げられます。フレキシブル合板は、標準では防水仕様ではありません。接着剤の種類を確認し、屋外や浴室で使う前に木口と表面をシールしてください。成形型に狭い間隔で接着・ねじ止めし、曲面に剛性が必要なら、その上にもう1枚重ねて接着します。英国では配送料が定額で加算され、サンプル代は数ポンドです。
同じ曲面を500回以上作る必要がありますか。手作業で曲げたシートでは再現性が保てません。成形合板としてプレスしてください。以降の各節で、型、単板、寸法公差、発注方法を説明します。
成形合板の部材はどうプレス成形するか
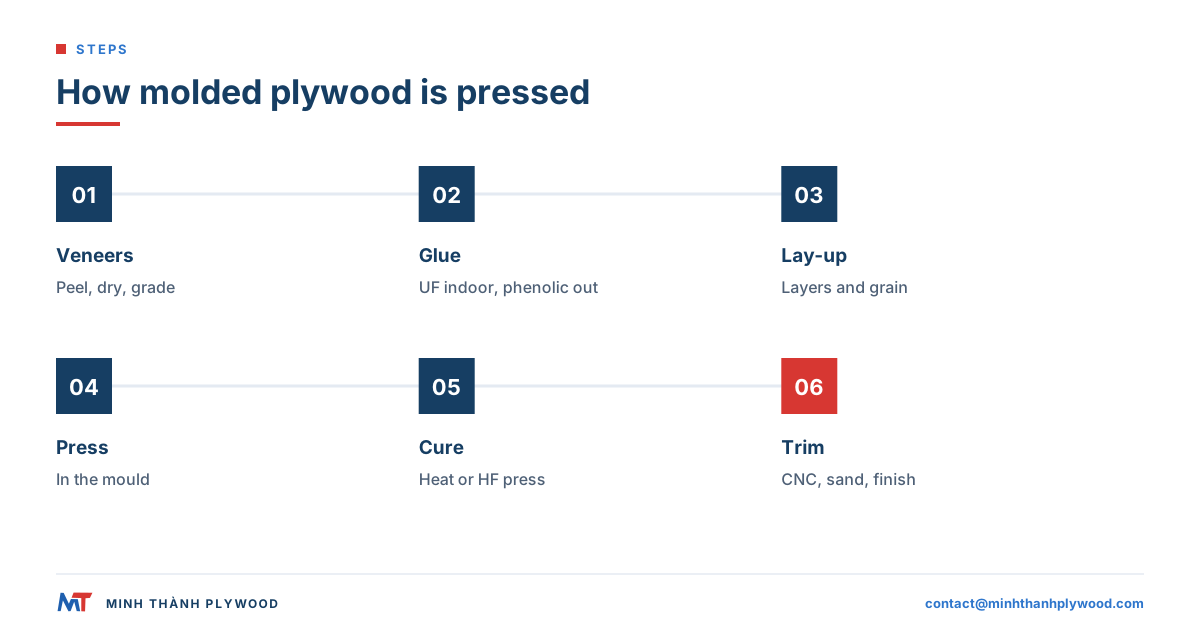
成形部材は、単板の準備、接着剤の塗布、積層、型でのプレス、硬化、仕上げ加工の順に製造します。各工程が完成部材の特性を左右します。
- 単板の準備。 単板をロータリー切削またはスライスで薄く切り、乾燥させて等級分けします。薄い単板は割れずに曲面に沿いやすく、表板は外観を基準に選びます。
- 接着剤の塗布。 内側の単板に接着剤を塗ります。屋内家具には通常、尿素樹脂(UF)接着剤を使い、屋外部材にはフェノール樹脂系またはメラミン強化接着剤を使います。
- 積層。 予定した層数と木目方向に合わせて単板を重ねます。剛性を出す部分では木目を交差させ、曲率の小さい部分では曲げ方向に平行にします。
- プレス。 積層材を型に入れてプレスを閉じ、圧力をかけて単板を形状に沿わせます。
- 硬化。 加熱型、または高周波(ラジオ波)プレスで接着剤を硬化させます。高周波プレスは接着層を直接加熱します。
- 調湿・養生。 加工前に部材を休ませ、含水率と内部応力を均一にします。
- トリミングと機械加工。 数値制御ルーターまたはトリミング用治具で、外形、穴、縁を加工します。
- 研磨と仕上げ。 部材を研磨した後、ラッカー塗装、塗装、または張地加工を施します。
初回注文では、型が最も高価で、製作にも最も時間がかかります。型の承認後は、同じ型でリピート部材を製造できます。
型の種類・製作と所有権
型は、成形部材の形状と精度、そして価格の一部を決めます。多くは雄型と雌型を組み合わせますが、剛性のある成形型1つと加圧膜を使う方式もあります。
| 型の種類 | 適した用途 | 特徴 |
|---|---|---|
| 雄型・雌型の組み合わせ | 座面シェル、背もたれ、深い立体形状の部材 | 精度が最も高く、型製作費も最も高い |
| 膜またはバッグを使う単一型 | 緩やかな曲面、大型パネル | 型製作費を抑えられる |
| 多個取り型 | 小型部材の大量生産 | 1回のプレスで複数個を製造 |
| 加熱式のアルミ型または鋼型 | 短いサイクル、長期生産 | 耐久性が高く、費用も高い |
| 木製または複合材の型 | 試作、短期生産 | 安価だが、摩耗が早い |
型を製作する前に、費用を誰が負担するか、所有者は誰か、注文の合間にどこで保管するかの3点を書面で決めてください。自社所有の型なら、供給元を変更するときに移管できます。
曲面合板の単板・接着剤・木目
単板の枚数、木目の配置、接着剤によって、曲面部材の剛性、軽さ、寸法安定性が決まります。薄い単板は曲げやすく、層を増やすと剛性が上がります。木目を交差させると、曲面に沿った割れを防げます。
- 単板の樹種。 椅子のシェルにはブナとバーチが定番です。ポプラはより軽量です。表板には、オークから再構成単板まで、求める外観に合わせた化粧単板を使えます。
- 木目の配置。 層を直角に交差させると、縦横両方向の剛性が得られます。曲率の小さい部分では、木目を曲げ方向と平行にすると割れにくくなります。
- バランス。 中央層を基準に対称な構成にすると、型から外した後のねじれを防げます。
- 接着剤。 屋内家具にはUF接着剤、屋外用途にはフェノール樹脂系またはメラミン強化接着剤を使います。屋内の低放散仕様には、放散等級E0のUF接着剤が適しています。
- 含水率。 含水率を管理して乾燥させた単板は、型から外した後の形状を保ちやすくなります。平面の家具用合板は、出荷時の含水率が通常8–12 %です。
接着剤と放散等級は、仕様書で別々に指定します。UFは樹脂の種類、E0は放散等級です。日本向けでは、合板の日本農林規格(JAS 0233:2024)との適用関係も確認してください。接着性能はEN 314-2、乾燥・湿潤・屋外条件で使う合板の仕様はEN 636が定めています。樹脂の種類と放散等級を指定し、米国またはEUで販売する部材はチャンバー試験結果も求めてください。
曲げ合板家具の椅子・座面・シェル
曲げ合板家具では、曲線を担う部材に成形合板を使います。椅子の座面と背もたれ、座面シェル、ラウンジチェアのフレーム、曲面の脚や肘掛けなどが該当します。成形合板の椅子は、曲面シェルによって軽さと剛性を備えます。
| 部材 | 代表的な形状 | 指定する項目 |
|---|---|---|
| 曲げ合板椅子の座面・背もたれ | 単曲面または二重曲面 | 層数、表板の樹種、木口仕上げ |
| 成形合板の椅子シェル | 深い立体形状 | 雄型・雌型、単板厚、張地の固定方法 |
| ラウンジチェアのフレーム | 長い曲線 | 層数、接着剤、荷重試験 |
| 曲面の脚・ランナー | 曲率の小さい単曲面 | 木目を曲げ方向と平行にする |
| 曲面のキャビネット前板・扉 | 緩やかな曲面 | 平面パネルと表板を合わせる |
強度は樹種だけでは判断できず、完成部材で確認します。座面に使う場合は、各市場で適用される規格に基づく部材そのものの荷重試験結果を成形メーカーに求めてください。
曲面家具の成形合板と数値制御加工した平面合板
曲面家具の曲線は、成形合板では型で作り、平面合板では切削して作ります。同じシリーズに両方を組み合わせることもよくあります。座面と背もたれは成形し、平らなフレーム、テーブル、キャビネットは数値制御加工で切り出します。
- 成形部材。 部材の厚み方向に曲面を付けた軽量シェルで、初期に型製作費がかかります。
- 数値制御加工した平面部材。 曲線は外形だけに付き、型が不要で、設計変更も容易です。
- 積層した平面部材。 平面合板を接着して厚く積層し、曲面形状に切り出します。層の見える断面をデザインに生かせます。
数値制御加工する平面家具では、合板の厚さ精度、隙間のない心板、木口の見た目が特に重要です。平面パネルの選び方は家具に適した合板をご覧ください。
合板を曲げる方法:現場での曲面加工
合板は現場でも曲げられます。曲面リブにフレキシブル合板を沿わせる、薄い合板を型の上で積層する、または平板合板の裏面に切り込みを入れる方法があります。一般的な平板合板は、厚さや構成で許容される範囲よりきつく曲げると割れます。
方法別の曲げ方は次のとおりです。
- フレキシブル合板。 曲げる方向に合わせて、木目が長手方向または横方向の板を選びます。間隔を狭めたリブや間柱に沿わせて曲げます。フレキシブル合板もご覧ください。
- 薄板の積層。 薄い合板を2〜3枚、曲面型の上で順に曲げ、層の間に接着剤を塗って、硬化するまでクランプで固定します。
- 裏面への切り込み。 平板合板の裏面に平行な鋸目を入れ、曲面に沿って閉じるようにします。裏面は充填するか、カバーを取り付けます。
- 湿らせて曲げる。 薄い板は湿らせるとより大きく曲げられます。型の上で乾燥させる方法で、緩やかな曲面に限られます。
合板で曲面壁の下地を組むには、合板から曲線状の上下枠を切り出し、曲線に沿って間柱を狭い間隔で立てます。その上にフレキシブル合板、または薄い合板を2層、継ぎ目をずらして曲げ張りします。合板に曲線を切り出すには、細目の刃を付けたジグソーまたはバンドソーを使います。繰り返し同じ形を作る場合は数値制御ルーターを使い、最後に木口を滑らかに研磨します。
成形部材の寸法公差と品質確認
成形合板は平板の公差ではなく、型を基準に形状、厚さ、層間の接着、表面品質、含水率を確認します。初回注文の前に、成形メーカーと検査項目および許容値を決めてください。
| 検査項目 | 方法 | 事前に決めること |
|---|---|---|
| 形状 | 検査治具に部材を置く、または3D図面と照合して測定 | 要点ごとの許容偏差 |
| 厚さ | 指定位置をノギスで測定 | 公称厚さと公差。研磨仕上げの家具用パネルは±0.2–0.3 mm、ほかの等級は±0.5 mm |
| 接着 | 木口の目視、屋外用接着剤は煮沸または浸水試験 | 試験方法と合格基準 |
| スプリングバック | 調湿後に形状を測定 | 型から外した後に許容する変化 |
| 表面 | 均一な照明の下で目視 | 表面等級、許容欠点、色合わせ |
| 含水率 | 含水率計で部材を測定 | 出荷時の範囲。例:8–12 % |
| 放散 | 市場に応じたチャンバー試験 | 方法と上限。依頼に応じてEN 717-1に基づくE0、米国向けCARB P2 / TSCA Title VI |
初回ロットの部材をこれらの項目で承認し、基準用の部材を両端で保管します。以降のロットは、その基準部材と照合して検査してください。
成形合板メーカーの選び方
成形合板メーカーは、平面パネルの価格表ではなく、型、プレス機、製品分野ごとの完成部材を基準に選びます。実際に成形するメーカーか商社かは、次の項目で見分けられます。
- 自社のプレス機と型。 工場内に加熱式または高周波式の型プレスがあるかを、ビデオ通話や訪問で確認します。
- 類似部材の生産実績。 座面シェル、背もたれ、曲面パネルなどの生産品について、写真やサンプルを求めます。
- 型の製作体制。 自社の型工房があるか、依頼先の型製作会社が明示されているか、型製作費の見積もりが明確かを確認します。
- 接着剤・放散関連書類。 使用する接着剤、その放散等級、市場向け試験報告書を確認します。
- 部材の試験結果。 座面の荷重試験、屋外部材の接着試験結果を確認します。
- 仕上げ。 研磨、塗装、張地固定用の加工を自社で行うか、手配できるかを確認します。
- 梱包。 部材を重ねるか個別に分けるか、木口を保護するか、コンテナ輸送に耐える荷姿かを確認します。
同じシリーズの平面パネルは、専門の平面パネル工場に依頼すると、厚さ精度と表板の色柄を合わせやすくなります。ベトナムの合板サプライヤーの選び方もご覧ください。
家具ブランドが見積依頼時に送る情報
成形合板メーカーが見積もるには、部材の形状、構成、仕上げ、数量を含む見積依頼が必要です。次の情報をそろえて送ってください。
- 3D図面。 STEPなどのデータ、または部材の現物サンプル。
- 部材の厚さと希望する単板枚数。
- 表板・裏板。 樹種、切削方法、等級。シリーズに平面パネルがある場合は、色柄を合わせる条件も指定します。
- 接着剤と放散等級。 例:屋内家具には放散等級E0のUF接着剤、屋外用にはフェノール樹脂系接着剤。
- 寸法公差。 形状、厚さ、スプリングバックの許容値。
- 仕上げ。 研磨仕上げ、ラッカー塗装、塗装、または張地加工。
- 数量。 初回注文数と年間数量。型の種類を決める情報です。
- 型の所有権。 費用負担者、所有者、保管場所。
- 試験・書類。 荷重試験、放散試験報告書、EUまたは米国への輸入に必要な原産地書類。
- 梱包・納品。 カートンまたはパレット当たりの部材数、納入条件、港。
情報をそろえた見積依頼なら、各メーカーの見積もりを同じ条件で比較でき、価格差が部材構成と型製作費の違いを反映します。
成形部材の取引条件・サンプル・納期
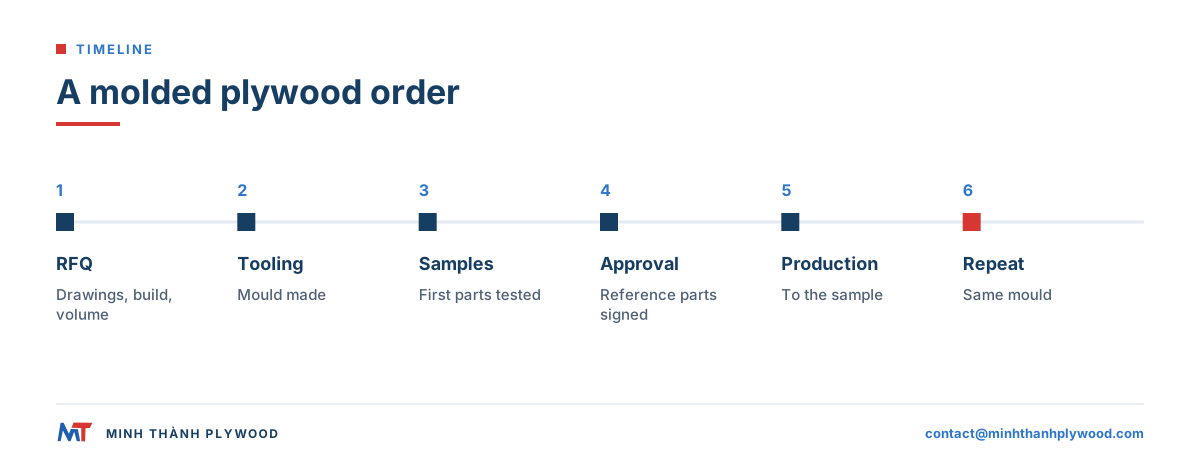
成形合板の注文には、平面パネルにはない型の工程があります。初回注文では型製作、サンプル部材、承認が必要です。リピート注文は承認済みの型を使って生産します。
| 段階 | 内容 | 事前に決めること |
|---|---|---|
| 見積もり | 部材価格と型製作費 | 数量別の部材単価、型製作費を別途表示 |
| 型製作 | 図面に合わせて型を製作 | 型の所有権と保管場所 |
| 初回サンプル | 新しい型で部材をプレス | サンプル数、試験計画 |
| 承認 | サンプルの確認と試験 | 承認済みの基準部材 |
| 初回注文 | 承認サンプルに合わせて生産 | 支払条件、積み込み前の検査 |
| リピート注文 | 同じ型、同じ構成で生産 | 初回注文より短い納期 |
同じシリーズの平面家具用合板について、Minh Thanhの取引条件は40HCコンテナ1本が最低発注量で、仕様の混載は合意により対応します。30%の前金受領後15–45日で生産し、残金70%は船荷証券(B/L)のスキャン画像提示後、または取消不能の一覧払い信用状で支払います。
成形部材と組み合わせる家具用合板
成形合板の椅子シリーズには、テーブルトップ、キャビネット、ベンチ、フレーム、背板などの平面パネルも通常必要です。Minh Thanh Plywoodはシリーズの平面側に使う家具用合板を製造しており、欧州を主な市場として高級家具向けに生産しています。
- 表板。 表板用単板は10種類以上あり、大半は再構成単板(EV)です。ポプラ、バーチ、オクメ、マツのほか、ビンタンゴール、ユーカリ、グルジャン、サペリなども要望に応じて用意します。表板は購入者が指定する外観に合わせて選ぶため、平面パネルと成形部材の見た目をそろえられます。
- 心板。 標準は白色のスティラクス材またはユーカリ材で、心板層は横方向・縦方向の両方で継ぎ合わせています。
- プレス。 家具用パネルは2回プレスします。まず心板をプレスして厚さを調整し、その後、表板と裏板を貼り合わせてプレスします。
- 寸法公差。 研磨仕上げの家具用パネルは±0.2–0.3 mmで、±0.2 mmまで対応します。
- 接着剤と放散。 標準は放散等級E0のUF接着剤です。CARB P2 / TSCA Title VI認証取得済み(ICTT工場番号23024)。単板心材の広葉樹合板に適用される上限は、40 CFR 770.10に基づき0.05 ppmです。
- 薄物合板。 背板、引き出し底板、軽量部材向けの3–5 mm厚で、常に5層構成です。薄物合板をご覧ください。
屋外家具のフレームには、外装用合板を使います。接着剤はメラミン強化またはフェノール樹脂系(WBP)です。
注文内容に反映するポイント
成形合板と平面合板を組み合わせるシリーズでは、工場の製造現場とショールームの両方で外観がそろうよう、表板の仕様を統一して発注します。平面パネルについては、次の項目を指定してください。
- 用途。 成形座面・背もたれと組み合わせる家具の箱体、天板、フレーム。
- 表板・裏板。 成形部材に合わせた樹種と等級を指定し、サンプルで承認します。
- 心板。 白色のスティラクス材またはユーカリ材。
- 接着剤と放散等級。 放散等級E0のUF接着剤。湿気のある場所または屋外用にはMRまたはWBP。
- 厚さと寸法公差。 例:18 mm、±0.2 mm。
- サイズ。 1220 × 2440 mm、1250 × 2500 mm、特注サイズ、または指定寸法への切断。
- 含水率。 出荷時8–12 %。
Minh Thanhは平面合板のサンプルを無料で送付するため、設計チームは成形部材に合わせて表板を選べます。仕様はcontact@minhthanhplywood.comへ送り、シリーズ全体の表板と心板の選択肢は広葉樹合板をご覧ください。
よくある質問
成形合板(曲面合板)とは何ですか?
成形合板は、接着剤が硬化する間に単板を型の中でプレスし、曲面または立体形状にした合板です。硬化後は、切り込みや蒸気、固定具を使わずに形状を保ちます。
合板を曲げることはできますか?
できます。方法は3つあり、薄い単板を型でプレスする成形合板、フレキシブル合板を枠に沿わせる方法、標準的な合板の裏面に切り込みを入れる方法です。成形合板なら、最も小さな曲率で、再現性の高い形状を保てます。
自宅や現場で合板を曲げるにはどうすればよいですか?
フレキシブル合板を曲面リブに沿わせる、薄い合板を2〜3枚接着して型に沿わせる、または平板合板の裏面に切り込みを入れる方法があります。一般的な平板合板は、厚さや構成で決まる限界よりきつく曲げると割れます。
合板で曲面壁の下地を組むにはどうすればよいですか?
合板から曲線状の上下枠を切り出し、曲線に沿って間柱を狭い間隔で立てます。その上にフレキシブル合板、または薄い合板を2層曲げて張り、各層の継ぎ目をずらして固定します。
成形合板と曲げ合板の違いは何ですか?
成形合板は単板を型の中でプレスして形を作り、接着剤の硬化後もその形を保ちます。一方、曲げ合板は平板やフレキシブル合板を曲げて所定の位置に固定する方法を指すことが多く、固定を外すと元に戻ろうとします。
成形合板にはどのような接着剤を使いますか?
屋内家具には尿素樹脂(UF)接着剤が一般的で、加熱プレスや高周波プレスで硬化させることがよくあります。屋外部材にはフェノール樹脂系またはメラミン強化接着剤を使います。接着剤の種類と放散等級は別々に指定します。
成形合板の見積もりを依頼する際、メーカーに何を送ればよいですか?
3D図面または現物サンプル、部材の厚さと単板の枚数、表板の樹種と等級、接着剤と放散等級、寸法公差、仕上げ、年間数量、型の所有者を伝えます。
成形合板の椅子は丈夫ですか?
はい。成形座面やシェルは、木目を交差させた層を重ねた曲面積層材のため、剛性があり軽量です。強度は層数、木目の配置、接着剤によって変わるため、完成部材で試験します。
成形合板の注文にはどのくらい時間がかかりますか?
初回は型の製作と初回部材の承認が必要なため、最も時間がかかります。リピート注文は、承認済みの型とサンプルを使って生産します。
平面合板の工場から、成形合板の椅子シリーズ用パネルも調達できますか?
できます。座面と背もたれは成形部材にし、同じシリーズのテーブル、キャビネット、フレームには平面の家具用合板を使えます。シリーズ全体の見た目をそろえるには、表板の樹種と等級を統一して発注します。